
في مجال الآلات الدقيقة، تلعب خشونة السطح دورًا محوريًا في ضمان استيفاء القطع لحدود الأبعاد، بل وأدائها الموثوق على مر الزمن. تقدم هذه المقالة نظرة عامة سهلة ومباشرة على خشونة السطح: ماهيتها، وكيفية قياسها، ومقاييسها الشائعة، وكيف تؤثر عليها عمليات الآلات. وفي النهاية، تتضمن مقدمة موجزة عن كيفية تعامل Precionn مع خشونة السطح في خدمات الآلات التي تقدمها.
ما هي خشونة السطح؟
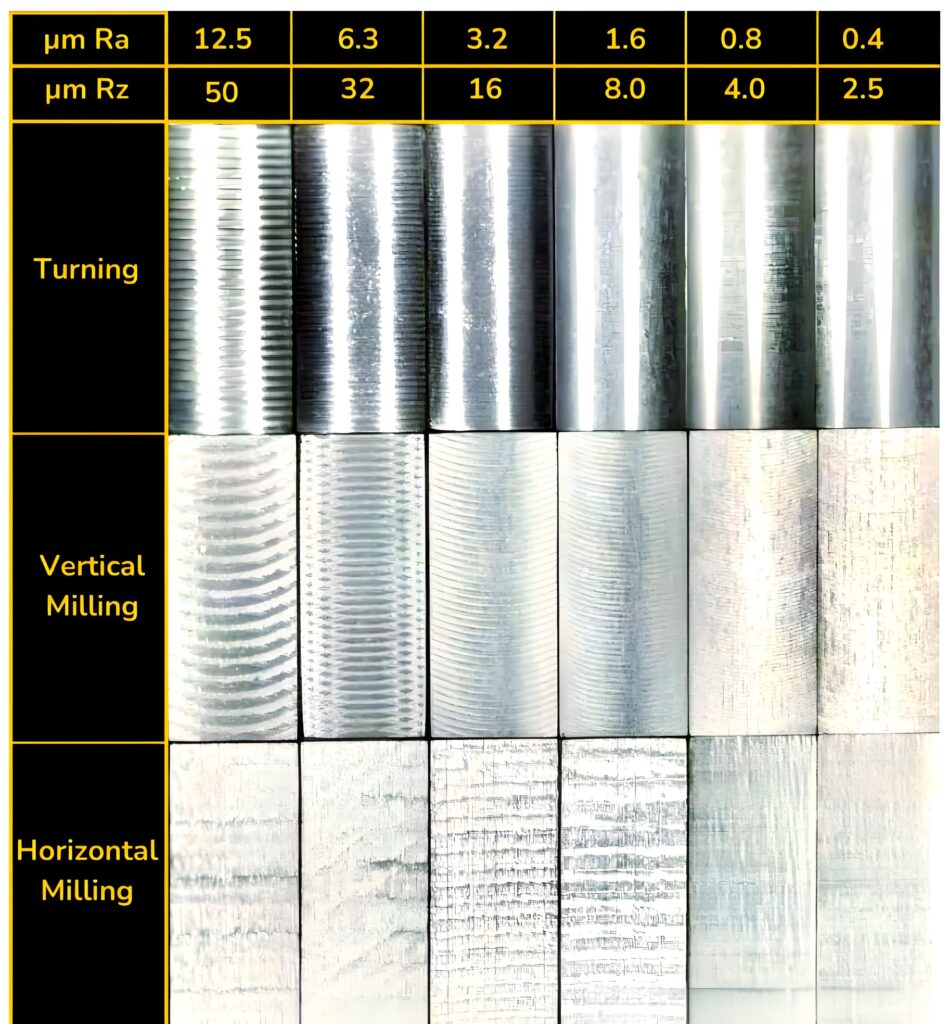
تشير خشونة السطح إلى النسيج المجهري لسطح القطعة، والذي يتميز بانحرافات طفيفة عن الشكل الأملس المثالي. وتظهر هذه الانحرافات على شكل قمم ووديان ناتجة عن عمليات التشغيل الآلي، والطحن، والتلميع، أو غيرها من عمليات معالجة السطح. وبينما يُستخدم مصطلح "تشطيب السطح" أحيانًا بشكل متبادل، فإن تشطيب السطح، من الناحية الدقيقة، يشمل عناصر الاستواء والتموج والخشونة ؛ ولكن في معظم الرسومات الهندسية، يتم تحديد الخشونة أو التحكم بها فقط. من الناحية العملية، تُعد خشونة السطح بمثابة بصمة لعملية التصنيع - فهي "التضاريس المجهرية" التي تخلفها أدوات القطع، والمواد الكاشطة، أو غيرها من العمليات. في القطع عالية الدقة، يمكن أن تؤثر هذه التضاريس المجهرية على الاحتكاك، والتآكل، وأداء منع التسرب، وعمر الإجهاد، والتصاق الطلاء، وغير ذلك.
في البيئات الصناعية، قد تُظهر الأسطح المُشَكَّلة آليًا (الخراطة والطحن) خشونة في نطاق الميكرومتر؛ بينما تتطلب التشطيبات الأدق بكثير الطحن أو التلميع. ولأن الخشونة مقياس إحصائي بطبيعتها، غالبًا ما يُجري المهندسون عينات من آثار متعددة أو يستخدمون مرشحات لعزل الخشونة عن التموجات ذات الطول الموجي الأطول أو خطأ الشكل.
كيف تقيس خشونة السطح؟
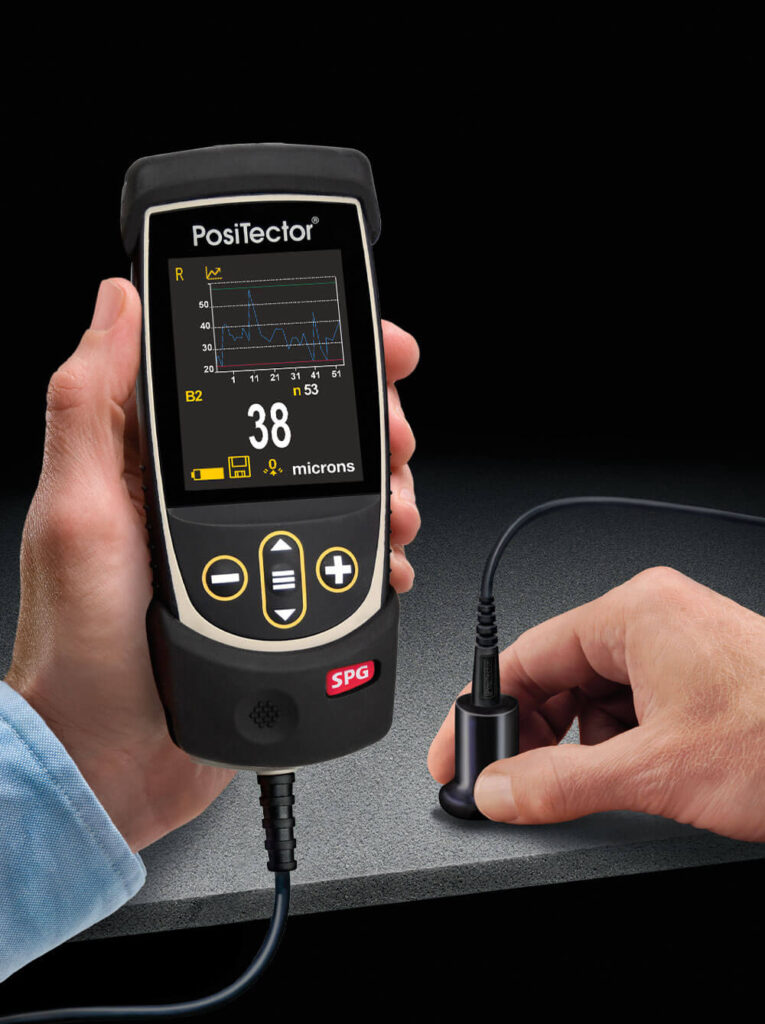
يتضمن قياس خشونة السطح فحص السطح أو تصويره واستخراج المعلمات المميزة (Ra، Rz، إلخ). فيما يلي طرق وإرشادات القياس الشائعة.
قياس ملف تعريف قلم الاتصال
من أكثر الطرق شيوعًا قياس تضاريس القلم الميكانيكي. يُسحب قلم ماسي (أو رأس صلب مشابه) أفقيًا على السطح بسرعة وضغط مُتحكم بهما. تُسجل الحركة الرأسية للقلم تضاريس السطح على مدى فترة تقييم مُحددة. ومن هذا التضاريس، تُحسب مُعاملات خشونة إحصائية مُختلفة (Ra، Rz، إلخ).
تشمل الاعتبارات الرئيسية ما يلي:
طول القطع / المرشح : لفصل الخشونة عن التموج.
طول العينة وعدد العينات : يمكن قياس أجزاء متعددة وحساب متوسطها.
نصف قطر رأس القلم وقوته : يجب أن يتناسب مع هندسة السطح وصلابته لتجنب التلف أو التشوه.
المعايرة والتوحيد القياسي : يجب أن يتبع الجهاز المعايير (مثل ISO 4287/4288 أو ما يعادلها).
الأساليب البصرية والتداخل
تستخدم التقنيات غير التلامسية الضوء (مثل تداخل الضوء الأبيض، والمجهر البؤري، وتباين التركيز) أو المسح الضوئي بالليزر لإعادة بناء تضاريس السطح. ويمكن لهذه الطرق التقاط خرائط سطحية ثنائية الأبعاد، وليس فقط خطوط التضاريس.
يمكن لتقنية التداخل أن تحقق حساسية على مستوى النانومتر للأسطح المصقولة للغاية.
تُعد أنظمة تغيير التركيز / أنظمة التركيز البؤري مناسبة تمامًا للأسطح الأكثر خشونة ذات الخشونة المعتدلة.
يمكن أيضًا استخدام طرق إسقاط الضوء المنظم / الهدب لقياسات المجال الأوسع.
تتجنب هذه الأساليب البصرية الاتصال الميكانيكي، مما يتيح قياس الأسطح الحساسة أو المواد الناعمة حيث قد يؤثر اتصال القلم على النتيجة.
تقنيات المقارنة / النسخ
في بعض الحالات، تُؤخذ نسخة طبق الأصل (طبعة) من السطح (مثل راتنج البوليمر) ثم تُقاس بصريًا. تُفيد هذه الطريقة عند صعوبة الوصول المباشر.
أفضل الممارسات / المعايير
قم دائمًا بالإبلاغ عن طريقة القياس، والقطع، ومعلمات أخذ العينات.
للحصول على التناسق، قم بتطبيق الترشيح (على سبيل المثال، المرشحات الغوسية) لفصل الخشونة عن التموج.
استخدم مسارات قياس متعددة لتقليل التباين.
مقارنة بالمعايير المعترف بها (ISO، ASME، JIS) لضمان إمكانية إعادة الإنتاج.
في إعدادات التشغيل العملية، تقيس الأدوات النموذجية في نطاقات: ~0.05 إلى 10 ميكرومتر لـ Ra، و~0.1 إلى 50 ميكرومتر لـ Rz.
ما هو Ra في خشونة السطح؟
يُعدّ متوسط خشونة السطح ( Ra ) المقياس الأكثر شيوعًا لتحديد خشونة السطح في الأجزاء المشغّلة آليًا. ويُعرّف بأنه المتوسط الحسابي للانحرافات المطلقة لملف تعريف السطح عن الخط المتوسط (المرجعي) على طول منطقة التقييم.
Ra=1L∫0L∣z(x)∣ dx\displaystyle Ra = \frac{1}{L} \int_{0}^{L} |z(x)| \, dxRa=L1∫0L∣z(x)∣dx
حيث z(x)z(x)z(x) هي الانحرافات الرأسية عن خط المتوسط، و LLL هو طول التقييم.
المزايا والقيود
الميزة : من السهل فهم Ra وحسابه؛ فهو يعطي إحساسًا عامًا بـ "السلاسة".
القيود : نظرًا لأنها تُحسب متوسط جميع الانحرافات (الموجبة والسالبة) بالتساوي، فقد لا تعكس القمم أو الوديان الشديدة التي قد تكون حاسمة في أسطح منع التسرب أو مقاومة الإجهاد. بعبارة أخرى، قد يكون لسطحين لهما نفس قيمة Ra تضاريس مختلفة تمامًا.
في الممارسة الهندسية، تتفاوت القيم النموذجية لـ Ra للأسطح المُشَغَّلة. ففي الخراطة الدقيقة أو الطحن، تتراوح القيم الشائعة بين 0.8 و3.2 ميكرومتر؛ أما في الطحن أو التشطيب الفائق، فقد تنخفض Ra إلى نطاق 0.1 إلى 0.8 ميكرومتر أو أقل. تشير بعض القواعد العامة إلى علاقات تقريبية (وإن لم تكن تحويلات دقيقة) بين Ra ومعلمات أخرى مثل Rz (مثل Rz ≈ 7×Ra)، مع أن الأسطح الحقيقية غالبًا ما تنحرف عن هذه النسبة. ونظرًا لانتشار Ra، فإن العديد من الرسومات الهندسية تكتفي، على سبيل المثال، بتحديد "Ra ≤ 1.6 ميكرومتر" دون مزيد من التوضيح.
ما هو Rz في خشونة السطح؟
يُعدّ Rz أحد معايير الخشونة الشائعة الأخرى التي تُجسّد الانحرافات الشديدة (القمم والوديان) بشكل أفضل. في العديد من المعايير الدولية، يُعرَّف Rz بأنه متوسط المسافات الرأسية بين أعلى قمة وأدنى وادٍ على مدى عدة أطوال أخذ عينات (عادةً خمسة). وبعبارة أخرى، تكون العملية كالتالي:
قم بتقسيم مدة التقييم إلى أجزاء فرعية (على سبيل المثال خمسة أجزاء).
في كل جزء، حدد أعلى ارتفاع للقمة فوق المتوسط وأدنى عمق للوادي أسفل المتوسط.
احسب المسافة الرأسية بين القمة والوادي في كل جزء.
متوسط تلك المسافات: هذا يعطي Rz.
وبالتالي، فإن Rz أكثر حساسية للقمم المعزولة أو الوديان العميقة التي قد تُحجب عادةً بمتوسط قائم على Ra. ويُستخدم غالبًا في التطبيقات التي قد يكون لهذه الانحرافات آثار وظيفية، على سبيل المثال، في سد الأسطح، أو الأجزاء الحساسة للتعب، أو الواجهات الميكانيكية المتزاوجة. ولأن Rz يركز على الانحرافات المتطرفة بدلًا من الانحرافات المتوسطة، فإنه غالبًا ما يفترض قيمة عددية أعلى من Ra لنفس السطح. أي أن Ra عادةً ما يكون < Rz. في بعض الحالات، قد يتطلب رسم التصميم كلاً من معلمتي Ra وRz لتحديد خصائص السطح المطلوبة بشكل أدق.
إحدى القواعد العملية الشائعة هي أنه بالنسبة لسطح التشغيل "العادي"، قد يكون Rz حوالي 6 إلى 10 مرات Ra، ولكن هذا تقريبي ويعتمد بشكل كبير على عملية التشغيل، والمواد، وظروف الأدوات، وما إلى ذلك.
ما هي أهمية خشونة السطح؟
خشونة السطح ليست مجرد رقم تقني، بل لها آثار ملموسة على كيفية عمل المكونات. فيما يلي الأسباب الرئيسية لأهمية التحكم في خشونة السطح.
ميكانيكا الاحتكاك والتآكل والتلامس
تميل الأسطح الخشنة إلى الاحتكاك العالي بسبب تلامس الخشونة المجهرية، مما يزيد من المقاومة. في الأجزاء المنزلقة أو الدوارة (المحامل، الأعمدة، الكامات)، قد تُسرّع الخشونة المفرطة التآكل أو تُسبب حرارة احتكاكية غير مرغوب فيها. على العكس، قد تُقلل الأسطح شديدة النعومة الاحتكاك، لكنها تفقد قدرتها على الاحتفاظ بالمواد المُزلقة التي تُوفرها الوديان المجهرية.
إرهاق الحياة وبدء التشقق
غالبًا ما تعمل قمم السطح (الخشونة) كمركّزات للإجهاد، خاصةً تحت الأحمال الدورية. يمكن أن تكون الوديان العميقة أو الخدوش نقاط بداية للشقوق. لذلك، في الأجزاء الحساسة للتعب (مثل الفضاء والسيارات والطب)، يمكن أن يؤدي تقليل خشونة السطح والتحكم في الانحرافات الشديدة إلى تحسين عمر الخدمة بشكل ملحوظ.
سد الأسطح
في تطبيقات الختم (مثل الحلقات الدائرية، والحشيات، وواجهات الضغط)، يجب أن يكون السطح أملسًا بما يكفي لتجنب التسرب، مع مراعاة أن تكون بنيته الدقيقة تسمح بتلامس الختم. قد تُضعف القمم أو الوديان الزائدة عملية الختم؛ وقد يُعزز السطح الأملس جدًا التسرب أو التلف تحت الضغط.
التصاق الطلاء والمعالجات السطحية
عند تطبيق الطلاء أو الدهان أو معالجات الأسطح الأخرى، يُحسّن ضبط خشونة السطح من قوة الالتصاق. تُشكّل الوديان المجهرية "مثبتات" للطلاء. قد يُقلل السطح الأملس جدًا من قوة الالتصاق، بينما قد يُعيق الخشونة الشديدة الالتصاق أو العيوب.
الجماليات والأسطح البصرية
في قطع الاستهلاك، والأجزاء المرئية، والبصريات الدقيقة، تؤثر خشونة السطح على كيفية تفاعل الضوء مع السطح (الانعكاس، التشتت، اللمعان). كلما انخفضت الخشونة، زادت جودة البصريات. في هذه الحالات، يُعدّ تشطيب السطح بدقة أمرًا أساسيًا.
دقة الأبعاد والتبادل الوظيفي
في التجميعات الدقيقة، قد تؤثر خشونة السطح على الملاءمة والتسامح والتبادل الوظيفي. على سبيل المثال، قد تتطلب الأسطح المخصصة للانزلاق أو المحاذاة تحكمًا دقيقًا في خشونة السطح لتجنب الاحتكاك أو الالتصاق.
تكلفة التصنيع والوقت
غالبًا ما يتطلب تحقيق خشونة منخفضة للغاية قطعًا أبطأ، وعمق قطع أخف، وعمليات تشطيب متعددة (طحن، تلميع)، أو المزيد من عمليات الفحص. لذا، فإن تحديد أنعم خشونة ممكنة تُلبي المتطلبات الوظيفية يُعد قرارًا لتحسين التكلفة.
باختصار، يعد التحكم في خشونة السطح تقاطعًا رئيسيًا بين الوظيفة والموثوقية والقدرة على التصنيع.
التمثيل الرمزي لخشونة السطح
في الرسومات الهندسية والمواصفات الفنية، غالبًا ما يُشار إلى خشونة السطح برموز وعلامات قياسية. يساعد فهم هذه الرموز على توضيح المتطلبات بوضوح.
رموز خشونة السطح (ISO / ANSI)
الرمز الشائع هو علامة اختيار (مثل شكل "V") مع تعليقات توضيحية إضافية تشير إلى المعلمات (على سبيل المثال قيمة Ra، اتجاه التصنيع، الوضع).
قد يتضمن الرمز الأساسي ما يلي:
معامل الخشونة (على سبيل المثال Ra ≤ 1.6 µm).
طريقة التشغيل المسموح بها (على سبيل المثال "التشغيل المسموح به"، أو شطب "الوضع / الطحن فقط").
اتجاه التمدد (الأسهم أو العلامات التي توضح اتجاه الأخدود الدقيق السائد).
في ISO 1302 (أو المعايير الأحدث)، توجد أنماط توضيحية أكثر تفصيلاً: رموز مع حقول إضافية لتحديد الحدود العليا/السفلى، ودرجة السطح، وطريقة العمل، وما إلى ذلك. درجة الخشونة (رقم N)
في بعض المعايير (مثل DIN/ISO)، يُرمز إلى درجات الخشونة بالأحرف من N1 إلى N12 ، والتي تُقابل نطاقات Ra القصوى. على سبيل المثال:
N12 → Ra = 50 ميكرومتر
N8 → Ra = 3.2 ميكرومتر
N5 → Ra = 0.4 ميكرومتر
N1 → Ra = 0.025 ميكرومتر
تُعد أرقام الدرجات هذه اختصارًا مفيدًا في الرسومات (على سبيل المثال "اللمسة النهائية للسطح N8") بدلاً من كتابة Ra رقمية في كل مرة.
الرموز / المؤهلات الإضافية
U / L (العلوي / السفلي): لتحديد التفاوتات من جانب واحد (على سبيل المثال، حد الخشونة العلوي فقط).
محددات "جميع الأنسجة" أو "الأنسجة المستبعدة" : حدد ما إذا كانت أنسجة سطحية معينة (النتوءات، حواف الشطف) مدرجة في القياس.
وضع الأسهم أو الأنماط: للإشارة إلى الاتجاه السائد للأخاديد السطحية (على سبيل المثال، متوازية، شعاعية، محيطية).
يمكن إضافة رمز مرتفع أو لاحقة : على سبيل المثال "Ra = 1.6 µm" بجوار رمز الخشونة.
عند إنشاء رسومات التصنيع، من الأفضل تضمين المعنى الكامل (على سبيل المثال المعلمة، النطاق المسموح به، مرجع طريقة القياس) لتجنب الغموض.
العلاقة بين تكنولوجيا التصنيع وخشونة السطح
ترتبط خشونة سطح القطعة ارتباطًا وثيقًا بطريقة التشغيل، وهندسة الأداة، وخصائص المادة، ومعايير المعالجة. فيما يلي شرحٌ لكيفية تأثير تقنيات التشغيل المختلفة على الخشونة، واستراتيجيات تحسينها.

تحول
غالبًا ما تُنتج عملية الخراطة (على المخرطة) أسطحًا ذات علامات حلزونية. تعتمد الخشونة المُمكنة بشكل كبير على:
معدل التغذية : يميل معدل التغذية المنخفض إلى إنتاج خشونة أقل (سطح أنعم).
عمق القطع : القطع الأخف تقلل من انحراف الأداة والاهتزاز.
نصف قطر رأس الأداة : يعمل نصف قطر رأس الأداة الأكبر على تنعيم الانتقالات ولكنه قد يزيد من قوى القطع.
تآكل الأدوات : تؤدي الأدوات البالية إلى تدهور جودة السطح.
صلابة قطعة العمل والاهتزاز : الاهتزازات (الخشخشة) تزيد من الخشونة.
سرعة القطع : ضمن حدود معينة، قد تؤدي السرعة العالية إلى تقليل تراكم الحواف وتحسين التشطيب، ولكنها تزيد أيضًا من الحرارة.
قد يتراوح Ra النموذجي للتحويل من حوالي 1.6 إلى 6.3 ميكرومتر في ظل الظروف القياسية.
الطحن
يؤدي الطحن إلى إحداث قطع متقطع، مما قد يؤدي إلى ظهور أنماط متعرجة بين تمريرات الأدوات المتجاورة.
عرض العتبة : العتبة الأصغر تقلل من التموجات وتؤدي إلى أسطح أكثر نعومة.
معدل التغذية لكل سن : معدل تغذية أقل لكل سن يعطي تشطيبًا أدق.
هندسة الأداة (الحلزون، والطلاء، وحدّة الحافة) : تساعد الهندسة الأفضل على تقليل عيوب السطح.
سرعة دوران المغزل وسرعة القطع : السرعة المثلى تقلل من التفاعل غير المرغوب فيه بين الأداة وقطعة العمل.
اهتزاز الأداة وارتجاجها : الاستقرار أمر بالغ الأهمية.
انحراف القاطع : يضمن الحد الأدنى من الانحراف تعشيقًا موحدًا.
يمكن أن يتراوح Ra النموذجي من الطحن في نطاق 0.8 إلى 6.3 ميكرومتر اعتمادًا على الظروف.
الطحن والتشطيب الفائق
يمكن أن يؤدي الطحن، وخاصة الطحن السطحي أو الأسطواني، إلى الحصول على تشطيبات أدق بكثير:
المواد الكاشطة الدقيقة / الطحن الدقيق : يمكن أن تصل إلى قيم Ra من 0.1 إلى 0.8 ميكرومتر (أو أقل).
العجلات والتجهيز عالي الدقة : ضمان جودة العجلات وتجهيزها أمر ضروري.
سائل التبريد، والتغذية، والسرعة : يجب التحكم في هذه الأمور بسلاسة.
التحكم في الاهتزاز : تؤثر صلابة الماكينة والتخميد والتوازن على جودة التشطيب.
يمكن أن تؤدي عملية التشطيب الفائق أو الشحذ أو التلميع أو التلميع إلى دفع الخشونة إلى أقل من 0.05 ميكرومتر في بعض المكونات البصرية أو الدقيقة.
ماكينة التفريغ الكهربائي (EDM)
تنتج عملية EDM أسطحًا خشنة بسبب تآكل الشرر، ولكن مع إمكانات تشطيب دقيقة:
عادةً ما تكون خشونة EDM من 0.3 إلى 2.0 ميكرومتر (مع طرق التشطيب الدقيقة).
قد يؤدي التلميع الثانوي أو التشطيب الدقيق إلى تقليل الخشونة بشكل أكبر.
عمليات أخرى (مثل الليزر والبلازما والمواد المضافة)
في العمليات غير التقليدية، تميل خشونة السطح إلى الارتفاع، وغالبًا ما يتطلب الأمر المعالجة اللاحقة أو التشطيب. أما بالنسبة لتشطيب الأجزاء المضافة باستخدام الحاسب الآلي، فإن الطحن أو التفريز الثانوي غالبًا ما يُحسّن جودة السطح.
المقايضات والقيود
التكلفة مقابل التشطيب : إن تحقيق أسطح فائقة النعومة يتطلب المزيد من الوقت والأدوات والفحص، بالإضافة إلى احتمالية وجود منتجات معيبة.
اقتران التفاوتات : قد تتطلب التفاوتات البُعدية الضيقة للغاية تشطيبًا فائق الدقة.
سلوك المواد : قد تحد بعض المواد (الهشة، والتي يصعب تشكيلها) من الخشونة التي يمكن تحقيقها.
إمكانية الوصول والهندسة : قد تحد التجاويف العميقة والثقوب والأشكال المعقدة من إمكانية الوصول أو خيارات الأدوات؛ ويصبح تحقيق خشونة موحدة أكثر صعوبة.
التأثيرات الحرارية والإجهاد المتبقي : يمكن للحرارة والإجهاد المتبقي أن تشوه البنية المجهرية وتؤثر على التشطيب.
استراتيجية اختيار العملية
النهج العملي في التصنيع الدقيق هو:
تحديد المتطلبات الوظيفية (على سبيل المثال الانزلاق، الختم، التجميل، التعب).
قم باختيار السطح الأكثر خشونة المقبول والذي لا يزال يلبي الاحتياجات الوظيفية (لتقليل التكلفة).
قم بتصميم مسارات الأدوات، والتغذية، والسرعات، وهندسة الأدوات للوصول إلى هذا الخشونة.
استخدم عمليات التشطيب (الطحن، التلميع) فقط عندما يكون ذلك ضروريًا.
قم بالفحص في المراحل المتوسطة للتأكد من تحقيق أهداف الخشونة.
نظرًا لأن خشونة السطح تنشأ من سلسلة التصنيع بأكملها - من ديناميكيات الماكينة، وحالة الأداة، وظروف القطع، والتثبيت، وسلوك المواد - فإن المراقبة المستمرة والتعديل أمران ضروريان لتلبية المواصفات بشكل موثوق.
نبذة عن بريسيون
في سعيها لتحقيق الدقة والجودة، تولي بريسيون اهتمامًا بالغًا بسلامة السطح ودقة الأبعاد. وبصفتها شركة تصنيع تخدم عملاء دوليين، تلتزم بريسيون ببروتوكولات صارمة لمراقبة الجودة، وتستخدم أجهزة قياس الملامح المتطورة، وأنظمة قياس الأسطح البصرية، وحلقات التغذية الراجعة في عمليات التصنيع لضمان تحقيق خشونة السطح المطلوبة بدقة وموثوقية. وسواءً أكان العملاء بحاجة إلى تشطيبات متوسطة أو أسطح فائقة النعومة لأجزاء منع التسرب أو المحامل أو الأجزاء التجميلية، فإن بريسيون تعمل معهم عن كثب لتحقيق التوازن بين الأداء وسهولة التصنيع والتكلفة، وتُقدم قطعًا تلبي متطلبات التفاوتات الكلية والجزئية على حد سواء.
إذا كنت ترغب في الحصول على استشارة حول كيفية تأثير خشونة السطح على أداء مكونك أو الحصول على عرض أسعار بما في ذلك التحكم في الخشونة، فإن فريق الهندسة في Precionn جاهز للمساعدة.