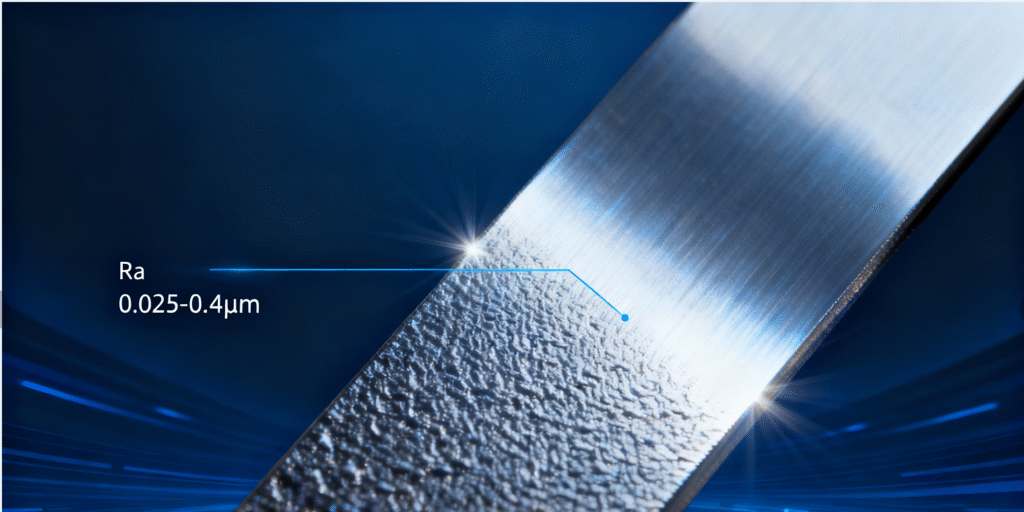
In der Präzisionsbearbeitung spielt die Oberflächenrauheit eine zentrale Rolle, um sicherzustellen, dass Teile nicht nur Maßtoleranzen einhalten, sondern auch langfristig zuverlässig funktionieren. Dieser Artikel bietet einen verständlichen Überblick über die Oberflächenrauheit: Was ist sie, wie wird sie gemessen, welche gängigen Messwerte gibt es und welchen Einfluss haben Bearbeitungsprozesse darauf? Gegen Ende gibt es eine kurze Einführung in den Umgang von Precionn mit der Oberflächenrauheit in seinen Bearbeitungsdienstleistungen.
Was ist Oberflächenrauheit?
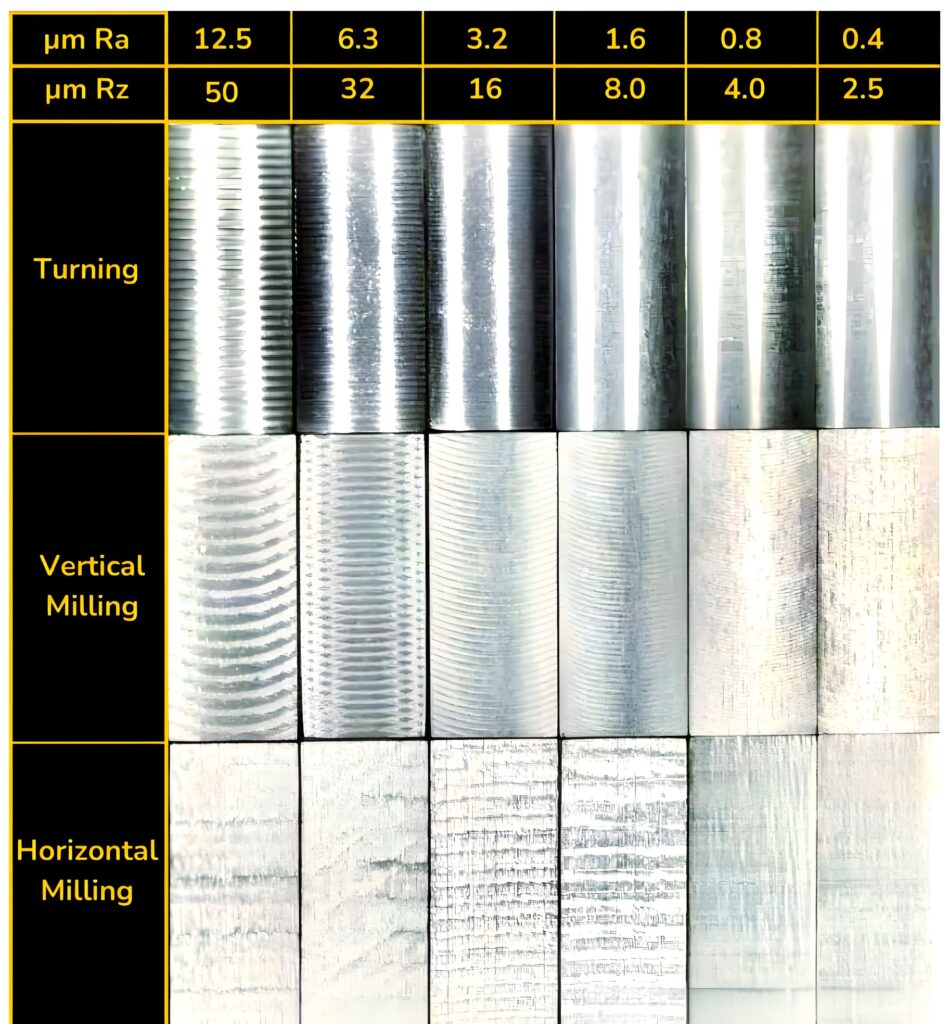
Die Oberflächenrauheit beschreibt die mikroskopische Textur einer Bauteiloberfläche, gekennzeichnet durch geringfügige Abweichungen von einer ideal glatten Form. Diese Abweichungen äußern sich als Erhebungen und Vertiefungen, die durch Bearbeitung, Schleifen, Polieren oder andere Oberflächenprozesse entstehen. Obwohl der Begriff „Oberflächengüte“ manchmal synonym verwendet wird, umfasst die Oberflächengüte streng genommen die Komponenten Oberflächenrauheit , Welligkeit und Oberflächenrauheit . In den meisten technischen Zeichnungen wird jedoch nur die Rauheit spezifiziert oder kontrolliert. Praktisch gesehen ist die Oberflächenrauheit ein Fingerabdruck des Fertigungsprozesses – sie ist die „Mikrolandschaft“, die durch Schneidwerkzeuge, Schleifmittel oder andere Prozesse hinterlassen wird. Bei hochpräzisen Bauteilen kann diese Mikrolandschaft Reibung, Verschleiß, Dichtungsleistung, Dauerfestigkeit, Haftung von Beschichtungen und vieles mehr beeinflussen.
In industriellen Umgebungen können typische bearbeitete Oberflächen (Drehen, Fräsen) Rauheiten im Mikrometerbereich (µm) aufweisen; deutlich feinere Oberflächen erfordern Schleifen oder Polieren. Da Rauheit grundsätzlich ein statistisches Maß ist, erfassen Ingenieure häufig mehrere Spuren oder wenden Filter an, um Rauheit von langwelligeren Welligkeiten oder Formfehlern zu isolieren.
Wie misst man die Oberflächenrauheit?
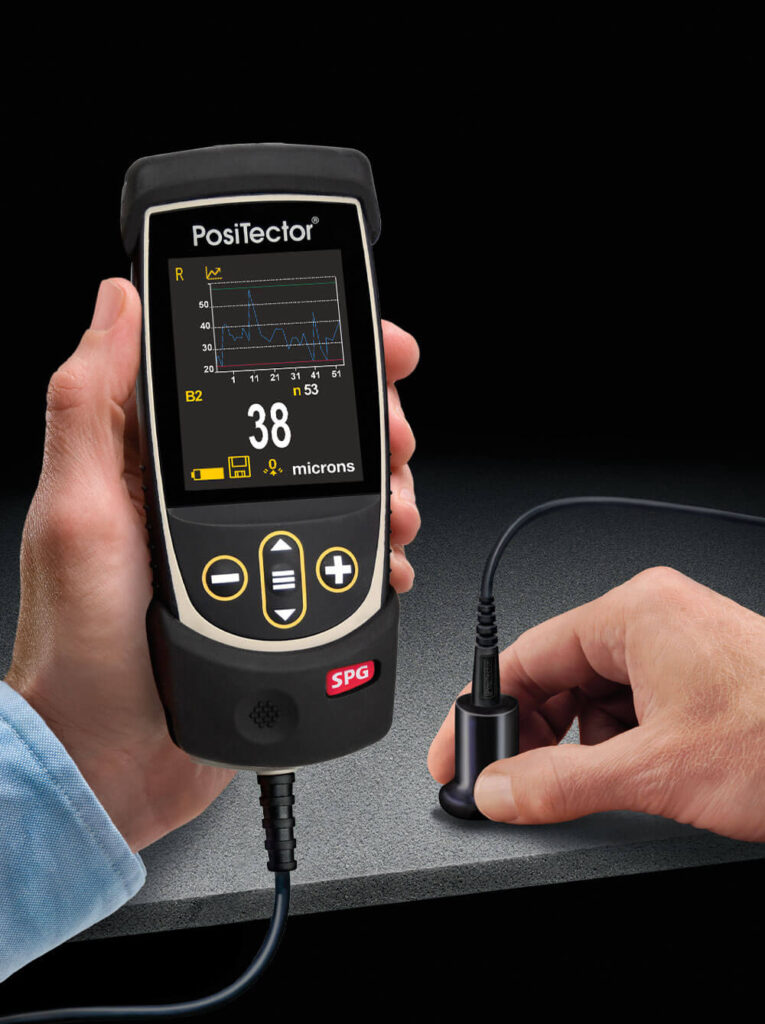
Die Messung der Oberflächenrauheit erfolgt durch Abtasten oder Abbilden der Oberfläche und Extrahieren charakteristischer Parameter (Ra, Rz usw.). Nachfolgend finden Sie gängige Messmethoden und Richtlinien.
Kontaktstift-Profilometrie
Eine der am häufigsten verwendeten Methoden ist die mechanische Profilometrie mit einem Diamantstift (oder einer ähnlich harten Spitze) wird mit kontrollierter Geschwindigkeit und Druck seitlich über die Oberfläche gezogen. Die vertikale Bewegung des Stifts zeichnet das Oberflächenprofil über eine festgelegte Messlänge auf. Aus diesem Profil werden verschiedene statistische Rauheitsparameter (Ra, Rz usw.) berechnet.
Zu den wichtigsten Überlegungen gehören:
Grenzfrequenz / Filter : zur Trennung von Rauheit und Welligkeit.
Abtastlänge und Anzahl der Abtastwerte : Es können mehrere Segmente gemessen und gemittelt werden.
Radius und Kraft der Tastspitze : müssen der Oberflächengeometrie und -härte angepasst sein, um Beschädigungen oder Verzerrungen zu vermeiden.
Kalibrierung und Standardisierung : Das Instrument sollte den Normen entsprechen (z. B. ISO 4287/4288 oder gleichwertig).
Optische Methoden & Interferometrie
Berührungslose Techniken nutzen Licht (z. B. Weißlichtinterferometrie, konfokale Mikroskopie, Fokusvariation) oder Laserscanning zur Rekonstruktion der Oberflächentopographie. Mit diesen Methoden lassen sich flächenhafte (2D-)Oberflächenkarten und nicht nur Profillinien erfassen.
Mit Interferometrie lässt sich bei hochglanzpolierten Oberflächen eine Empfindlichkeit im Nanometerbereich erzielen.
Fokusvariations-/Konfokalsysteme eignen sich gut für stärker strukturierte Oberflächen mit mäßiger Rauheit.
Für großflächigere Feldmessungen können auch strukturierte Licht-/Streifenprojektionsverfahren eingesetzt werden.
Diese optischen Ansätze vermeiden mechanischen Kontakt und ermöglichen die Messung empfindlicher Oberflächen oder weicher Materialien, bei denen der Kontakt mit dem Stift das Ergebnis beeinflussen kann.
Vergleichs-/Repliktechniken
In manchen Fällen wird ein Abdruck der Oberfläche (z. B. Polymerharz) erstellt und anschließend optisch vermessen. Diese Methode ist sinnvoll, wenn der direkte Zugang schwierig ist.
Best Practices / Standards
Geben Sie immer die Messmethode, den Grenzwert und die Probenahmeparameter an.
Wenden Sie zur Gewährleistung der Konsistenz Filter an (z. B. Gauß-Filter), um Rauheit von Welligkeit zu trennen.
Verwenden Sie mehrere Messspuren, um die Varianz zu reduzieren.
Vergleichen Sie mit anerkannten Standards (ISO, ASME, JIS), um die Reproduzierbarkeit sicherzustellen.
In praktischen Bearbeitungsumgebungen messen typische Instrumente in folgenden Bereichen: ~0.05 bis 10 µm für Ra, ~0.1 bis 50 µm für Rz.
Was ist Ra bei der Oberflächenrauheit?
Ra (arithmetische mittlere Rauheit) ist wohl das gebräuchlichste Maß zur Angabe der Oberflächenrauheit bearbeiteter Teile. Es ist definiert als das arithmetische Mittel der absoluten Abweichungen des Oberflächenprofils von der Mittellinie (Referenzlinie) über die Auswertungslänge:
Ra=1L∫0L∣z(x)∣ dx\displaystyle Ra = \frac{1}{L} \int_{0}^{L} |z(x)| \, dxRa=L1∫0L∣z(x)∣dx
wobei z(x)z(x)z(x) die vertikalen Abweichungen von der Mittellinie sind und LLL die Auswertungslänge ist.
Vorteile und Einschränkungen
Vorteil : Ra ist leicht verständlich und berechenbar; es vermittelt ein allgemeines Gefühl von „Glätte“.
Einschränkung : Da alle Abweichungen (positive wie negative) gleichmäßig gemittelt werden, werden extreme Spitzen oder Täler, die bei Dichtungs- oder Ermüdungsoberflächen kritisch sein können, möglicherweise nicht abgebildet. Anders ausgedrückt: Zwei Oberflächen mit demselben Ra-Wert können sehr unterschiedliche Topografien aufweisen.
In der technischen Praxis variieren die typischen Ra-Werte für bearbeitete Oberflächen. Beim Feindrehen oder -fräsen sind ~0.8 bis 3.2 µm üblich; beim Schleifen oder Superfinishen kann Ra in den Bereich von 0.1 bis 0.8 µm oder darunter fallen. Einige Faustregeln legen ungefähre Beziehungen (wenn auch keine genauen Umrechnungen) zwischen Ra und anderen Parametern wie Rz nahe (z. B. Rz ≈ 7×Ra), obwohl reale Oberflächen oft von diesem Verhältnis abweichen. Da Ra so allgegenwärtig ist, geben viele technische Zeichnungen beispielsweise einfach „Ra ≤ 1.6 µm“ ohne weitere Erläuterung an.
Was ist Rz bei der Oberflächenrauheit?
Rz ist ein weiterer gängiger Rauheitsparameter, der extreme Abweichungen (Spitzen und Täler) besser erfasst. In vielen internationalen Normen ist Rz als Mittelwert der vertikalen Abstände zwischen der höchsten Spitze und dem tiefsten Tal über mehrere Messlängen (üblicherweise fünf) definiert. Im Prinzip funktioniert das wie folgt:
Teilen Sie die Auswertungslänge in Untersegmente auf (z. B. fünf Segmente).
Identifizieren Sie in jedem Segment die höchste Spitzenhöhe über dem Mittelwert und die niedrigste Taltiefe unter dem Mittelwert.
Berechnen Sie den vertikalen Abstand von Spitze zu Tal in jedem Segment.
Mitteln Sie diese Entfernungen: Das ergibt Rz.
Daher reagiert Rz empfindlicher auf isolierte Spitzen oder tiefe Täler, die sonst in einem Ra-basierten Durchschnitt verborgen bleiben könnten. Es wird häufig in Anwendungen eingesetzt, bei denen solche Abweichungen funktionale Auswirkungen haben können – beispielsweise bei Dichtungsflächen, ermüdungsempfindlichen Teilen oder gepaarten mechanischen Schnittstellen. Da sich Rz eher auf Extreme als auf Durchschnittsabweichungen konzentriert, nimmt es für dieselbe Oberfläche oft einen höheren numerischen Wert an als Ra. Das heißt, typischerweise Ra < Rz. In einigen Fällen erfordert eine Konstruktionszeichnung möglicherweise sowohl Ra- als auch Rz-Parameter, um die gewünschte Oberflächenbeschaffenheit genauer zu definieren.
Eine allgemeine praktische Regel besagt, dass Rz für eine „normale“ Bearbeitungsoberfläche etwa das 6- bis 10-fache von Ra betragen könnte. Dies ist jedoch nur ein Näherungswert und hängt stark vom Bearbeitungsprozess, dem Material, den Werkzeugbedingungen usw. ab.
Welche Bedeutung hat die Oberflächenrauheit?
Oberflächenrauheit ist nicht nur eine technische Kennzahl – sie hat konkrete Auswirkungen auf die Funktion eines Bauteils. Im Folgenden finden Sie die wichtigsten Gründe, warum die Kontrolle der Oberflächenrauheit wichtig ist.
Reibung, Verschleiß und Kontaktmechanik
Raue Oberflächen neigen zu höherer Reibung, da mikroskopisch kleine Unebenheiten miteinander in Kontakt kommen und so den Widerstand erhöhen. Bei gleitenden oder rotierenden Teilen (Lagern, Wellen, Nocken) kann übermäßige Rauheit den Verschleiß beschleunigen oder unerwünschte Reibungswärme verursachen. Umgekehrt können zu glatte Oberflächen zwar die Reibung verringern, verlieren aber die Schmiermittelrückhaltefähigkeit, die mikroskopische Unebenheiten bieten.
Ermüdungslebensdauer und Rissbildung
Oberflächenspitzen (Unebenheiten) wirken oft als Spannungskonzentratoren, insbesondere unter zyklischer Belastung. Tiefe Täler oder Kratzer können Ausgangspunkte für Risse sein. Daher kann bei ermüdungsempfindlichen Teilen (z. B. in der Luft- und Raumfahrt, Automobilindustrie, Medizintechnik) die Reduzierung der Oberflächenrauheit und die Kontrolle extremer Abweichungen die Lebensdauer deutlich verbessern.
Dichtflächen
Bei Dichtungsanwendungen (z. B. O-Ringen, Dichtungen, Druckschnittstellen) muss die Oberfläche glatt genug sein, um Leckagen zu vermeiden, aber dennoch eine Mikrostruktur aufweisen, die einen dichtenden Kontakt ermöglicht. Übermäßige Spitzen oder Täler können die Abdichtung beeinträchtigen; eine zu glatte Oberfläche kann Leckagen oder Versagen unter Druck begünstigen.
Beschichtungshaftung und Oberflächenbehandlungen
Beim Plattieren, Lackieren oder anderen Oberflächenbehandlungen verbessert ein kontrolliertes Rauheitsprofil die Haftung. Mikroskopische Vertiefungen dienen als „Anker“ für Beschichtungen. Eine zu glatte Oberfläche kann die Haftfestigkeit verringern; eine zu raue Oberfläche kann Spannungen oder Defekte einschließen.
Ästhetik & Optische Oberflächen
Bei Gebrauchs- und Sichtteilen sowie in der Präzisionsoptik beeinflusst die Oberflächenrauheit die Lichteinwirkung auf die Oberfläche (Reflexion, Streuung, Glanz). Eine geringere Rauheit führt zu besseren optischen Eigenschaften. In diesen Fällen ist eine sehr feine Oberflächenbearbeitung unerlässlich.
Maßgenauigkeit und funktionale Austauschbarkeit
Bei Präzisionsbaugruppen kann die Oberflächenrauheit Passung, Toleranz und Funktionsaustausch beeinträchtigen. Beispielsweise erfordern Oberflächen, die gleiten oder ausgerichtet werden sollen, möglicherweise eine strenge Rauheitskontrolle, um Reibung oder Verklemmen zu vermeiden.
Herstellungskosten und -zeit
Das Erreichen einer extrem niedrigen Rauheit erfordert oft langsameres Schneiden, geringere Schnitttiefen, mehrere Nachbearbeitungsvorgänge (Schleifen, Polieren) oder mehr Kontrollen. Daher ist die Festlegung der möglichst gleichmäßigen Rauheit, die den funktionalen Anforderungen noch gerecht wird, eine Entscheidung zur Kostenoptimierung.
Zusammenfassend lässt sich sagen, dass die Kontrolle der Oberflächenrauheit ein entscheidender Schnittpunkt zwischen Funktionalität, Zuverlässigkeit und Herstellbarkeit ist.
Symbolische Darstellung der Oberflächenrauheit
In technischen Zeichnungen und Spezifikationen wird die Oberflächenrauheit häufig durch Standardsymbole und -bezeichnungen angegeben. Das Verständnis dieser Symbole trägt dazu bei, Anforderungen eindeutig zu kommunizieren.
Symbole für die Oberflächenrauheit (ISO/ANSI)
Ein gängiges Symbol ist ein Häkchen (ähnlich einem „V“) mit zusätzlichen Anmerkungen, die Parameter angeben (z. B. Ra-Wert, Bearbeitungsrichtung, Lage).
Das Grundsymbol kann Folgendes umfassen:
Der Rauheitsparameter (z. B. Ra ≤ 1.6 µm).
Die zulässige Bearbeitungsmethode (z. B. „Bearbeiten zulässig“ oder durchgestrichen „Nur Legen/Schleifen“).
Die Schlagrichtung (Pfeile oder Markierungen zeigen die dominante Mikrorillenrichtung an).
In ISO 1302 (oder neueren Standards) gibt es aufwändigere Beschriftungsstile: Symbole mit zusätzlichen Feldern zur Angabe von Ober-/Untergrenzen, Oberflächenqualität, Arbeitsmethode usw. Rauheitsgrad (N-Nummer)
In einigen Normen (z. B. DIN/ISO) werden Rauheitsklassen mit N1 bis N12 bezeichnet , die den maximalen Ra-Bereichen entsprechen. Zum Beispiel:
N12 → Ra = 50 µm
N8 → Ra = 3.2 µm
N5 → Ra = 0.4 µm
N1 → Ra = 0.025 µm
Diese Güteklassennummern sind eine nützliche Abkürzung auf Zeichnungen (z. B. „Oberflächenbeschaffenheit N8“), anstatt jedes Mal eine numerische Ra zu schreiben.
Zusätzliche Symbole / Qualifizierer
U / L (obere / untere): zur Angabe einseitiger Toleranzen (z. B. nur eine obere Rauheitsgrenze).
Die Qualifikatoren „Alle Texturen“ oder „Ausgeschlossene Texturen“ geben an, ob bestimmte Oberflächentexturen (Grate, Fasenkanten) in die Messung einbezogen werden.
Legen Sie Pfeile oder Muster an, die die vorherrschende Ausrichtung der Oberflächenrillen anzeigen (z. B. parallel, radial, umlaufend).
Hochgestellte Zahlen oder Suffixe , z. B. „Ra = 1.6 µm“, können neben dem Rauheitssymbol angegeben werden.
Um Mehrdeutigkeiten zu vermeiden, empfiehlt es sich, bei der Erstellung von Fertigungszeichnungen die vollständige Bedeutung (z. B. Parameter, zulässiger Bereich, Referenz der Messmethode) anzugeben.
Zusammenhang zwischen Bearbeitungstechnologie und Oberflächenrauheit
Die erreichte Oberflächenrauheit eines Bauteils hängt eng mit der Bearbeitungsmethode, der Werkzeuggeometrie, den Materialeigenschaften und den Verarbeitungsparametern zusammen. Nachfolgend finden Sie eine Aufschlüsselung der Auswirkungen verschiedener Bearbeitungstechnologien auf die Rauheit sowie Strategien zur Optimierung.

Drehung
Beim Drehen entstehen oft Oberflächen mit spiralförmigen Werkzeugspuren. Die erreichbare Rauheit hängt maßgeblich ab von:
Vorschubgeschwindigkeit : Ein geringerer Vorschub führt tendenziell zu einer geringeren Rauheit (feineren Oberfläche).
Schnitttiefe : Geringere Schnitttiefen reduzieren Werkzeugdurchbiegung und Vibrationen.
Werkzeugnasenradius : Ein größerer Nasenradius glättet die Übergänge, kann aber die Schnittkräfte erhöhen.
Werkzeugverschleiß : Abgenutzte Werkzeuge verschlechtern die Oberflächenqualität.
Werkstücksteifigkeit & Vibration : Vibrationen (Rattern) erhöhen die Rauheit.
Schnittgeschwindigkeit : Innerhalb gewisser Grenzen kann eine höhere Geschwindigkeit die Aufbauschneidenbildung verringern und die Oberflächengüte verbessern, führt aber auch zu erhöhter Wärmeentwicklung.
Der typische Ra-Wert beim Drehen kann unter Standardbedingungen zwischen etwa 1.6 und 6.3 µm liegen.
Fräsen
Beim Fräsen kommt es zu intermittierenden Schnitten, die zu Muschelmustern zwischen benachbarten Werkzeugdurchgängen führen können.
Überstandsbreite : Eine kleinere Überstandsbreite reduziert Wellenbildung und führt zu glatteren Oberflächen.
Vorschub pro Zahn : Ein geringerer Vorschub pro Zahn führt zu einem feineren Finish.
Werkzeuggeometrie (Helix, Beschichtung, Schneidschärfe) : Eine bessere Geometrie trägt zur Reduzierung von Oberflächenfehlern bei.
Spindeldrehzahl & Schnittgeschwindigkeit : Optimierte Drehzahl reduziert unerwünschte Werkzeug-Werkstück-Wechselwirkungen.
Werkzeugvibrationen und -flattern : Stabilität ist entscheidend.
Rundlauf des Schneidwerkzeugs : Minimaler Rundlauf gewährleistet gleichmäßigen Eingriff.
Der typische Ra-Wert beim Fräsen kann je nach Bedingungen im Bereich von 0.8 bis 6.3 µm liegen.
Schleifen & Superfinishing
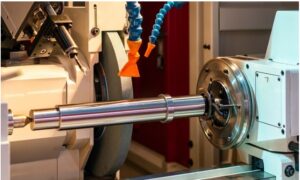
Durch Schleifen, insbesondere durch Plan- oder Rundschleifen, lassen sich wesentlich feinere Oberflächen erzielen:
Feine Schleifmittel / Mikroschleifen : Ra-Werte von 0.1 bis 0.8 µm (oder darunter) können erreicht werden.
Hochpräzisionsräder und Abrichte : Die Sicherstellung der Radqualität und der Abrichte ist unerlässlich.
Kühlmittel, Zufuhr, Geschwindigkeit : Diese müssen fein abgestimmt werden.
Schwingungskontrolle : Maschinensteifigkeit, Dämpfung und Auswuchtung beeinflussen die Oberflächenqualität.
Durch Superfinishing, Honen, Läppen oder Polieren kann die Rauheit bei einigen optischen oder Präzisionskomponenten sogar auf unter 0.05 µm gesenkt werden.
Funkenerosion (EDM)
EDM erzeugt durch Funkenerosion raue Oberflächen, bietet jedoch Potenzial für eine feine Endbearbeitung:
Typischerweise beträgt die Rauheit beim EDM 0.3 bis 2.0 µm (mit Feinbearbeitungsansätzen).
Durch Nachpolieren oder Mikrofinishen kann die Rauheit weiter reduziert werden.
Andere Verfahren (zB Laser, Plasma, Additiv)
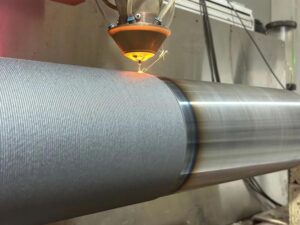
Bei nicht-traditionellen Verfahren ist die Oberflächenrauheit tendenziell höher und eine Nachbearbeitung oder Endbearbeitung ist häufig erforderlich. Bei der CNC-Endbearbeitung additiver Teile wird die Oberflächenqualität häufig durch sekundäres Fräsen oder Schleifen verbessert.
Kompromisse und Einschränkungen
Kosten vs. Oberflächengüte : Die Erzielung ultra-glatter Oberflächen erfordert mehr Zeit, Werkzeuge, Inspektion und mögliche Ausschussquoten.
Toleranzkopplung : Sehr enge Maßtoleranzen können eine ultrafeine Oberflächenbearbeitung erfordern.
Materialverhalten : Bestimmte Werkstoffe (spröde, schwer zu bearbeiten) können die erreichbare Rauheit einschränken.
Zugänglichkeit und Geometrie : Tiefe Hohlräume, Löcher und komplexe Formen können den Zugang oder die Werkzeugauswahl einschränken; die Erzielung einer gleichmäßigen Rauheit wird dadurch schwieriger.
Thermische Effekte und Eigenspannungen : Wärme und Eigenspannungen können die Mikrostruktur verzerren und die Oberflächenbeschaffenheit beeinträchtigen.
Prozessauswahlstrategie
Ein pragmatischer Ansatz in der Präzisionsfertigung ist:
Definieren Sie die Funktionsanforderungen (z. B. Gleiten, Abdichten, Ästhetik, Ermüdung).
Wählen Sie die raueste akzeptable Oberfläche, die noch den funktionalen Anforderungen entspricht (um die Kosten zu minimieren).
Entwerfen Sie Werkzeugpfade, Vorschübe, Geschwindigkeiten und Werkzeuggeometrie, um diese Rauheit zu erreichen.
Führen Sie Nachbearbeitungsvorgänge (Schleifen, Polieren) nur bei Bedarf durch.
Führen Sie in den Zwischenphasen eine Überprüfung durch, um sicherzustellen, dass die Rauheitsziele erreicht werden.
Da die Oberflächenrauheit durch die gesamte Bearbeitungskette entsteht – durch Maschinendynamik, Werkzeugzustand, Schnittbedingungen, Vorrichtungen und Materialverhalten – sind kontinuierliche Überwachung und Anpassung unerlässlich, um die Spezifikationen zuverlässig zu erfüllen.
Über Precionn
Im Streben nach Präzision und Qualität legt Precionn größten Wert auf Oberflächenintegrität und Maßgenauigkeit. Als international tätiges Bearbeitungsunternehmen setzt Precionn strenge Qualitätskontrollprotokolle ein und verwendet modernste Profilometer, optische Oberflächenmesssysteme und Feedbackschleifen in der Fertigung, um die spezifizierte Oberflächenrauheit zuverlässig zu erreichen. Ob Kunden moderate oder ultrafeine Oberflächen für Dichtungs-, Lager- oder kosmetische Teile benötigen – Precionn arbeitet eng mit ihnen zusammen, um Leistung, Herstellbarkeit und Kosten optimal aufeinander abzustimmen und Teile zu liefern, die sowohl die Anforderungen an Makrotoleranzen als auch an Mikrooberflächen erfüllen.
Wenn Sie eine Beratung zu den Auswirkungen der Oberflächenrauheit auf die Leistung Ihrer Komponente wünschen oder ein Angebot mit Rauheitskontrolle wünschen, steht Ihnen das Ingenieurteam von Precionn gerne zur Verfügung.