
En el ámbito del mecanizado de precisión, la rugosidad superficial desempeña un papel fundamental para garantizar que las piezas no solo cumplan con las tolerancias dimensionales, sino que también tengan un rendimiento fiable a lo largo del tiempo. Este artículo ofrece una visión general, en tercera persona, de la rugosidad superficial: qué es, cómo se mide, cuáles son sus métricas comunes y cómo la influyen los procesos de mecanizado. Al final, se incluye una breve introducción sobre cómo Precionn aborda la rugosidad superficial en sus servicios de mecanizado.
¿Qué es la rugosidad superficial?
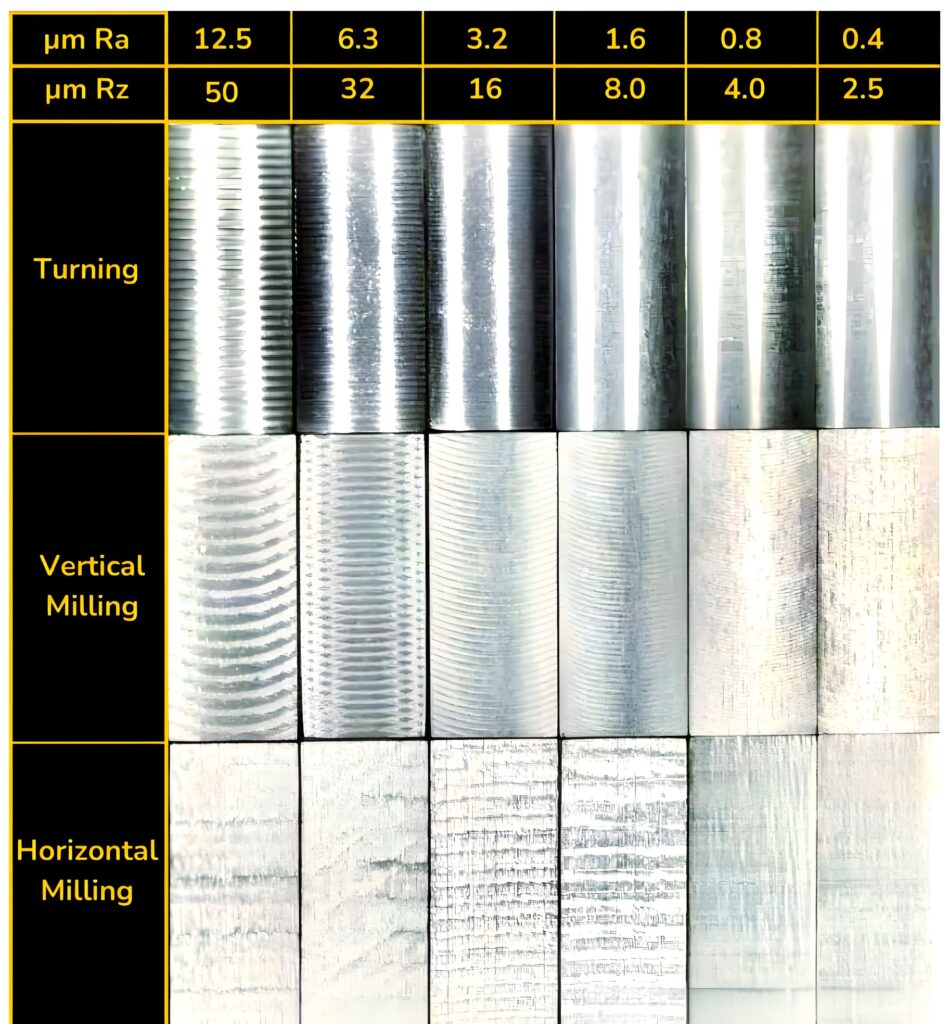
La rugosidad superficial se refiere a la textura microscópica de la superficie de una pieza, caracterizada por pequeñas desviaciones de una forma lisa ideal. Estas desviaciones se manifiestan como picos y valles resultantes del mecanizado, el rectificado, el pulido u otras operaciones superficiales. Si bien a veces se usa indistintamente con "acabado superficial", estrictamente hablando, el acabado superficial incluye componentes de orientación , ondulación y rugosidad ; pero en la mayoría de los planos de ingeniería, solo se especifica o controla la rugosidad. Desde un punto de vista práctico, la rugosidad superficial es una huella del proceso de fabricación: es el "micropaisaje" que dejan las herramientas de corte, los abrasivos u otros procesos. En piezas de alta precisión, ese micropaisaje puede influir en la fricción, el desgaste, el rendimiento de los sellos, la vida útil a la fatiga, la adhesión del recubrimiento y más.
En entornos industriales, las superficies típicas recién mecanizadas (torneado, fresado) pueden presentar una rugosidad en el rango micrométrico (µm); los acabados mucho más finos requieren rectificado o pulido. Dado que la rugosidad es inherentemente una medida estadística, los ingenieros suelen muestrear múltiples trazas o aplicar filtros para aislar la rugosidad de la ondulación de longitud de onda mayor o de errores de forma.
¿Cómo medir la rugosidad de la superficie?
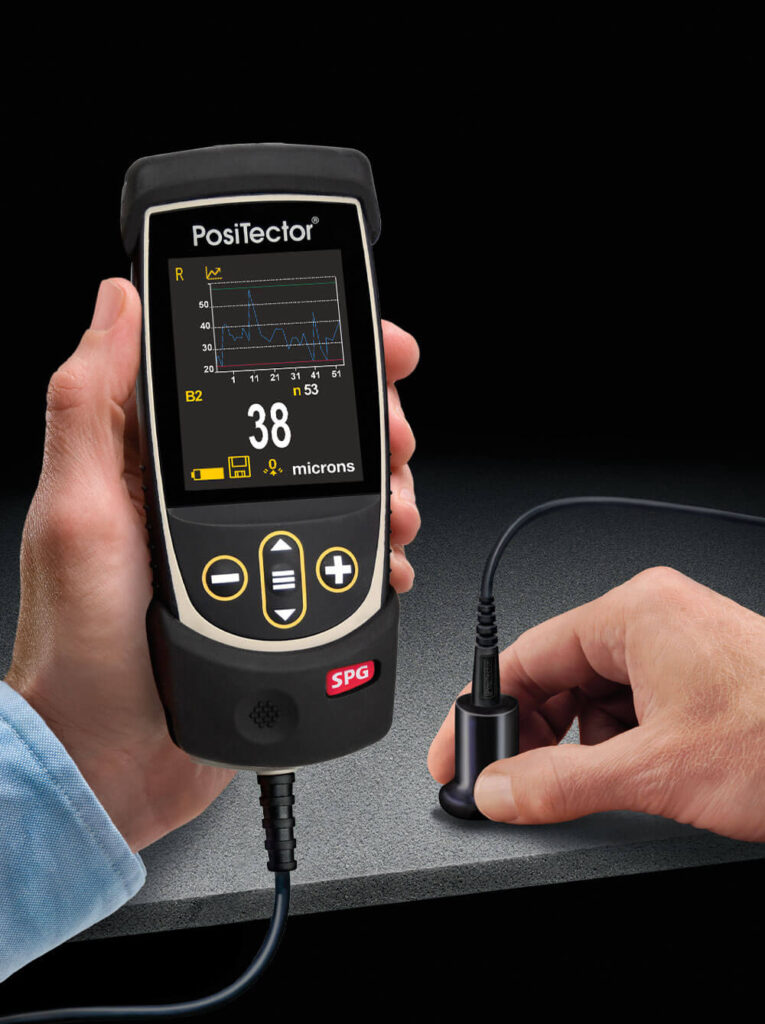
La medición de la rugosidad superficial implica sondear o generar imágenes de la superficie y extraer parámetros característicos (Ra, Rz, etc.). A continuación, se presentan métodos y pautas de medición comunes.
Contacto Stylus Profilometry
Uno de los métodos más utilizados es la perfilometría mecánica con palpador. Un palpador de diamante (o una punta de dureza similar) se desliza lateralmente sobre la superficie a una velocidad y presión controladas. El movimiento vertical del palpador registra el perfil de la superficie a lo largo de una longitud de evaluación específica. A partir de dicho perfil, se calculan diversos parámetros estadísticos de rugosidad (Ra, Rz, etc.).
Las consideraciones clave incluyen:
Longitud de corte / filtro : para separar la rugosidad de la ondulación.
Longitud de muestreo y número de muestras : se pueden medir y promediar múltiples segmentos.
Radio y fuerza de la punta del lápiz óptico : deben adaptarse a la geometría y dureza de la superficie para evitar daños o deformaciones.
Calibración y estandarización : el instrumento debe cumplir con las normas (por ejemplo, ISO 4287/4288 o equivalente).
Métodos ópticos e interferometría
Las técnicas sin contacto utilizan luz (p. ej., interferometría de luz blanca, microscopía confocal, variación de enfoque) o escaneo láser para reconstruir la topografía de la superficie. Estos métodos permiten capturar mapas superficiales (2D), no solo líneas de perfil.
La interferometría puede lograr una sensibilidad a escala nanométrica en superficies altamente pulidas.
Los sistemas de variación de enfoque/confocales son muy adecuados para superficies con mayor textura y rugosidad moderada.
Los métodos de luz estructurada/proyección de franjas también pueden utilizarse para mediciones de campo más amplias.
Estos enfoques ópticos evitan el contacto mecánico, lo que permite la medición de superficies delicadas o materiales blandos donde el contacto del lápiz puede influir en el resultado.
Técnicas comparativas/de réplica
En algunos casos, se toma una réplica (impresión) de la superficie (p. ej., resina polimérica) y luego se mide ópticamente. Este método es útil cuando el acceso directo es difícil.
Mejores prácticas/estándares
Informe siempre el método de medición, el punto de corte y los parámetros de muestreo.
Para mantener la coherencia, aplique filtros (por ejemplo, filtros gaussianos) para separar la rugosidad de la ondulación.
Utilice múltiples trazas de medición para reducir la varianza.
Compárese con estándares reconocidos (ISO, ASME, JIS) para garantizar la reproducibilidad.
En entornos de mecanizado prácticos, los instrumentos típicos miden en rangos: ~0.05 a 10 µm para Ra, ~0.1 a 50 µm para Rz.
¿Qué es Ra en la rugosidad superficial?
Ra (rugosidad media aritmética) es posiblemente la métrica más común utilizada para especificar la rugosidad superficial en piezas mecanizadas. Se define como la media aritmética de las desviaciones absolutas del perfil de la superficie con respecto a la línea media (de referencia) a lo largo de la longitud de evaluación:
Ra=1L∫0L∣z(x)∣ dx\displaystyle Ra = \frac{1}{L} \int_{0}^{L} |z(x)| \, dxRa=L1∫0L∣z(x)∣dx
donde z(x)z(x)z(x) son las desviaciones verticales de la línea media y LLL es la longitud de evaluación.
Ventajas y limitaciones
Ventaja : Ra es fácil de entender y calcular; da una sensación general de "suavidad".
Limitación : Dado que promedia todas las desviaciones (positivas y negativas) por igual, puede que no refleje picos o valles extremos que podrían ser críticos en superficies de sellado o sometidas a fatiga. En otras palabras, dos superficies con el mismo valor de Ra pueden tener topografías muy diferentes.
En la práctica de la ingeniería, los valores típicos de Ra para superficies mecanizadas varían. Para torneado o fresado de precisión, lo habitual es de ~0.8 a 3.2 µm; para rectificado o superacabado, Ra puede estar en el rango de 0.1 a 0.8 µm o menos. Algunas reglas generales sugieren relaciones aproximadas (aunque no conversiones precisas) entre Ra y otros parámetros como Rz (p. ej., Rz ≈ 7 × Ra), aunque las superficies reales suelen desviarse de esta relación. Debido a la omnipresencia de Ra, muchos dibujos de ingeniería simplemente especifican, por ejemplo, «Ra ≤ 1.6 µm» sin más detalles.
¿Qué es Rz en la rugosidad superficial?
Rz es otro parámetro de rugosidad común que captura mejor las desviaciones extremas (picos y valles). En muchas normas internacionales, Rz se define como el promedio de las distancias verticales entre el pico más alto y el valle más bajo en varias longitudes de muestreo (generalmente cinco). En efecto, el proceso es:
Divida la longitud de la evaluación en subsegmentos (por ejemplo, cinco segmentos).
En cada segmento, identifique la altura del pico más alta por encima de la media y la profundidad del valle más baja por debajo de la media.
Calcula la distancia vertical de pico a valle en cada segmento.
Promedia esas distancias: eso da Rz.
Por lo tanto, Rz es más sensible a picos aislados o valles profundos que, de otro modo, quedarían ocultos en un promedio basado en Ra. Se utiliza a menudo en aplicaciones donde dichas desviaciones pueden tener implicaciones funcionales, por ejemplo, en superficies de sellado, piezas críticas para la fatiga o interfaces mecánicas acopladas. Dado que Rz se centra en los extremos en lugar de las desviaciones promedio, suele asumir un valor numérico mayor que Ra para la misma superficie. Es decir, típicamente Ra < Rz. En algunos casos, un plano de diseño puede requerir los parámetros Ra y Rz para definir con mayor precisión el carácter superficial deseado.
Una regla práctica común es que para una superficie de mecanizado “normal”, Rz podría ser aproximadamente 6 a 10 veces Ra, pero esto es aproximado y depende en gran medida del proceso de mecanizado, el material, las condiciones de la herramienta, etc.
¿Cuál es la importancia de la rugosidad de la superficie?
La rugosidad superficial no es solo un número técnico: tiene implicaciones tangibles en el funcionamiento de un componente. A continuación, se presentan las principales razones por las que controlar la rugosidad superficial es importante.
Mecánica de fricción, desgaste y contacto
Las superficies rugosas tienden a presentar mayor fricción debido al contacto entre las asperezas microscópicas, lo que aumenta la resistencia. En piezas deslizantes o giratorias (rodamientos, ejes, levas), una rugosidad excesiva puede acelerar el desgaste o generar calor por fricción no deseado. Por el contrario, las superficies demasiado lisas pueden reducir la fricción, pero pierden la capacidad de retención de lubricante que proporcionan los valles microscópicos.
Vida útil por fatiga e inicio de grietas
Los picos superficiales (asperezas) suelen actuar como concentradores de tensiones, especialmente bajo cargas cíclicas. Los valles o arañazos profundos pueden ser puntos de inicio de grietas. Por lo tanto, en piezas sensibles a la fatiga (p. ej., en la industria aeroespacial, automotriz o médica), reducir la rugosidad superficial y controlar las desviaciones extremas puede mejorar notablemente la longevidad.
Superficies de sellado
En aplicaciones de sellado (p. ej., juntas tóricas, empaquetaduras, interfaces de presión), la superficie debe ser lo suficientemente lisa para evitar fugas, pero con una microestructura que permita el contacto de sellado. Un exceso de picos o valles puede afectar el sellado; una superficie demasiado lisa podría favorecer fugas o fallos bajo presión.
Adhesión de recubrimientos y tratamientos de superficies
Al aplicar recubrimientos, pinturas u otros tratamientos superficiales, un perfil de rugosidad controlado mejora la adhesión. Los valles microscópicos proporcionan puntos de anclaje para los recubrimientos. Una superficie demasiado lisa puede reducir la resistencia de la unión; una superficie demasiado rugosa puede retener tensiones o defectos.
Estética y superficies ópticas
En componentes de consumo, piezas visibles y óptica de precisión, la rugosidad superficial influye en la interacción de la luz con la superficie (reflexión, dispersión, brillo). Una rugosidad menor proporciona mejores cualidades ópticas. En estos casos, es esencial un acabado superficial muy preciso.
Precisión dimensional e intercambiabilidad funcional
En ensambles de precisión, la rugosidad superficial puede afectar el ajuste, la tolerancia y el intercambio funcional. Por ejemplo, las superficies diseñadas para deslizarse o alinearse pueden requerir un control estricto de la rugosidad para evitar la fricción o el atascamiento.
Costo y tiempo de fabricación
Lograr una rugosidad ultrabaja suele requerir un corte más lento, una profundidad de corte menor, múltiples operaciones de acabado (rectificado, pulido) o más inspecciones. Por lo tanto, especificar la rugosidad más suave posible que cumpla con los requisitos funcionales es una decisión que optimiza los costos.
En resumen, controlar la rugosidad de la superficie es una intersección clave entre funcionalidad, confiabilidad y capacidad de fabricación.
Representación simbólica de la rugosidad superficial
En los planos de ingeniería y las especificaciones técnicas, la rugosidad superficial suele indicarse mediante símbolos y notaciones estándar. Comprender estos símbolos ayuda a comunicar los requisitos de forma inequívoca.
Símbolos de rugosidad superficial (ISO/ANSI)
Un símbolo común es una marca de verificación (similar a una “V”) con anotaciones adicionales que indican parámetros (por ejemplo, valor Ra, dirección de mecanizado, inclinación).
El símbolo básico puede incluir:
El parámetro de rugosidad (por ejemplo, Ra ≤ 1.6 µm).
El método de mecanizado permitido (por ejemplo, “mecanizado permitido” o tachado “sólo colocación/rectificado”).
La dirección de colocación (flechas o marcas que muestran la dirección dominante del microsurco).
En la norma ISO 1302 (o normas más recientes), hay estilos de llamada más elaborados: símbolos con campos adicionales para especificar límites superiores/inferiores, grado de superficie, método de trabajo, etc. Grado de rugosidad (Número N)
En algunas normas (por ejemplo, DIN/ISO), los grados de rugosidad se indican con las siglas N1 a N12 , que corresponden a los rangos máximos de Ra. Por ejemplo:
N12 → Ra = 50 µm
N8 → Ra = 3.2 µm
N5 → Ra = 0.4 µm
N1 → Ra = 0.025 µm
Estos números de grado son una abreviatura útil en los dibujos (por ejemplo, “Acabado de superficie N8”) en lugar de escribir un Ra numérico cada vez.
Símbolos/calificadores adicionales
U / L (superior / inferior): para especificar tolerancias unilaterales (por ejemplo, solo un límite superior de rugosidad).
Calificadores “Toda la textura” o “textura excluida” : especifique si ciertas texturas de la superficie (rebabas, bordes biselados) se incluyen en la medición.
Indique flechas o patrones que muestren la orientación dominante de las ranuras de la superficie (por ejemplo, paralelas, radiales, circunferenciales).
Superíndice o sufijo : por ejemplo, “Ra = 1.6 µm” puede anotarse junto al símbolo de rugosidad.
Al generar dibujos de fabricación, se recomienda incluir el significado completo (por ejemplo, parámetro, rango permitido, referencia del método de medición) para evitar ambigüedades.
Relación entre la tecnología de mecanizado y la rugosidad superficial
La rugosidad superficial obtenida en una pieza está estrechamente relacionada con el método de mecanizado, la geometría de la herramienta, las propiedades del material y los parámetros de procesamiento. A continuación, se detalla cómo las distintas tecnologías de mecanizado influyen en la rugosidad y las estrategias para optimizarla.

Torneado
El torneado (en un torno) suele producir superficies con marcas de herramienta en espiral. La rugosidad alcanzable depende en gran medida de:
Velocidad de alimentación : una menor velocidad de alimentación tiende a producir una menor rugosidad (superficie más fina).
Profundidad de corte : los cortes más ligeros reducen la desviación y la vibración de la herramienta.
Radio de la punta de la herramienta : un radio de punta mayor suaviza las transiciones, pero puede aumentar las fuerzas de corte.
Desgaste de las herramientas : las herramientas desgastadas degradan la calidad de la superficie.
Rigidez y vibración de la pieza : las vibraciones (chapoteo) aumentan la rugosidad.
Velocidad de corte : dentro de ciertos límites, una mayor velocidad puede reducir la acumulación de material en el borde y mejorar el acabado, pero también aumenta el calor.
El Ra típico para torneado puede variar entre aproximadamente 1.6 y 6.3 µm en condiciones estándar.
Fresado
El fresado introduce un corte intermitente, lo que puede generar patrones festoneados entre pasadas de herramienta adyacentes.
Ancho del paso lateral : un paso lateral más pequeño reduce las ondulaciones y produce superficies más lisas.
Avance por diente : un menor avance por diente proporciona un acabado más fino.
Geometría de la herramienta (hélice, recubrimiento, filo) : una mejor geometría ayuda a reducir los defectos superficiales.
Velocidad del husillo y velocidad de corte : la velocidad optimizada reduce la interacción indeseable entre la herramienta y la pieza de trabajo.
Vibración y resonancia de la herramienta : la estabilidad es fundamental.
Desviación de la herramienta de corte : una desviación mínima garantiza un acoplamiento uniforme.
El Ra típico del fresado puede estar en el rango de 0.8 a 6.3 µm dependiendo de las condiciones.
Rectificado y superacabado
El rectificado, especialmente el rectificado superficial o cilíndrico, puede producir acabados mucho más finos:
Abrasivos finos / micromoldeo : pueden alcanzar valores Ra de 0.1 a 0.8 µm (o inferiores).
Muelas y rectificado de alta precisión : garantizar la calidad y el rectificado de las muelas es fundamental.
Refrigerante, alimentación, velocidad : todos estos parámetros deben controlarse con precisión.
Control de vibraciones : la rigidez, la amortiguación y el equilibrio de la máquina influyen en la calidad del acabado.
El superacabado, bruñido, lapeado o pulido pueden llevar la rugosidad incluso por debajo de 0.05 µm en algunos componentes ópticos o de precisión.
Mecanizado por descarga eléctrica (EDM)
La electroerosión produce superficies rugosas debido a la erosión por chispa, pero con potenciales de acabado fino:
La rugosidad típica de la EDM puede ser de 0.3 a 2.0 µm (con métodos de acabado fino).
El pulido secundario o el microacabado pueden reducir aún más la rugosidad.
Otros procesos (por ejemplo, láser, plasma, aditivo)
En procesos no tradicionales, la rugosidad superficial suele ser mayor y suele requerirse un mecanizado o acabado posterior. Para el acabado CNC de piezas aditivas, el fresado o rectificado secundario suele refinar la calidad de la superficie.
Compensaciones y restricciones
Coste frente a acabado : conseguir superficies ultrasuaves requiere más tiempo, herramientas, inspección y posibles piezas defectuosas.
Acoplamiento de tolerancias : las tolerancias dimensionales muy ajustadas pueden requerir un acabado ultrafino.
Comportamiento del material : ciertos materiales (frágiles, difíciles de mecanizar) pueden limitar la rugosidad que se puede lograr.
Accesibilidad y geometría : las cavidades profundas, los agujeros y las formas complejas pueden limitar el acceso o las opciones de herramientas; lograr una rugosidad uniforme resulta más difícil.
Efectos térmicos y tensiones residuales : el calor y las tensiones residuales pueden distorsionar la microestructura y afectar el acabado.
Estrategia de selección de procesos
Un enfoque pragmático en la fabricación de precisión es:
Definir el requisito funcional (por ejemplo, deslizamiento, sellado, cosmético, fatiga).
Seleccione la superficie más rugosa aceptable que aún satisfaga las necesidades funcionales (para minimizar los costos).
Diseñe trayectorias de herramientas, avances, velocidades y geometría de herramientas para aproximarse a esa rugosidad.
Utilice operaciones de acabado (esmerilado, pulido) sólo cuando sea necesario.
Inspeccione en etapas intermedias para confirmar que se cumplan los objetivos de rugosidad.
Debido a que la rugosidad de la superficie surge de toda la cadena de mecanizado (desde la dinámica de la máquina, el estado de la herramienta, las condiciones de corte, la fijación y el comportamiento del material), el monitoreo y el ajuste continuos son esenciales para cumplir de manera confiable con las especificaciones.
Acerca de Precionn
En su búsqueda de precisión y calidad, Precionn otorga gran importancia a la integridad superficial y a la exactitud dimensional. Como empresa de mecanizado que presta servicios a clientes internacionales, Precionn mantiene estrictos protocolos de control de calidad, utilizando perfilómetros de alta gama, sistemas ópticos de medición de superficies y bucles de retroalimentación en la fabricación para garantizar que se alcance de forma fiable la rugosidad superficial especificada. Tanto si los clientes requieren acabados moderados como superficies ultrafinas para piezas de sellado, rodamientos o componentes estéticos, Precionn colabora estrechamente con ellos para equilibrar el rendimiento, la facilidad de fabricación y el coste, y entrega piezas que cumplen con las especificaciones de tolerancia macroscópica y microscópica.
Si desea una consulta sobre cómo la rugosidad de la superficie afectará el rendimiento de su componente o una cotización que incluya el control de la rugosidad, el equipo de ingeniería de Precionn está listo para ayudarlo.