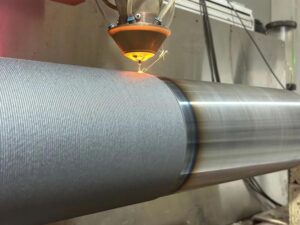

Dans le domaine de l'usinage de précision, la rugosité de surface joue un rôle essentiel pour garantir que les pièces respectent les tolérances dimensionnelles et assurent une performance fiable dans le temps. Cet article propose un aperçu convivial et à la troisième personne de la rugosité de surface : définition, méthode de mesure, paramètres courants et influence des procédés d'usinage. En conclusion, une brève introduction explique comment Precionn aborde la rugosité de surface dans ses services d'usinage.
Qu'est-ce que la rugosité de surface ?
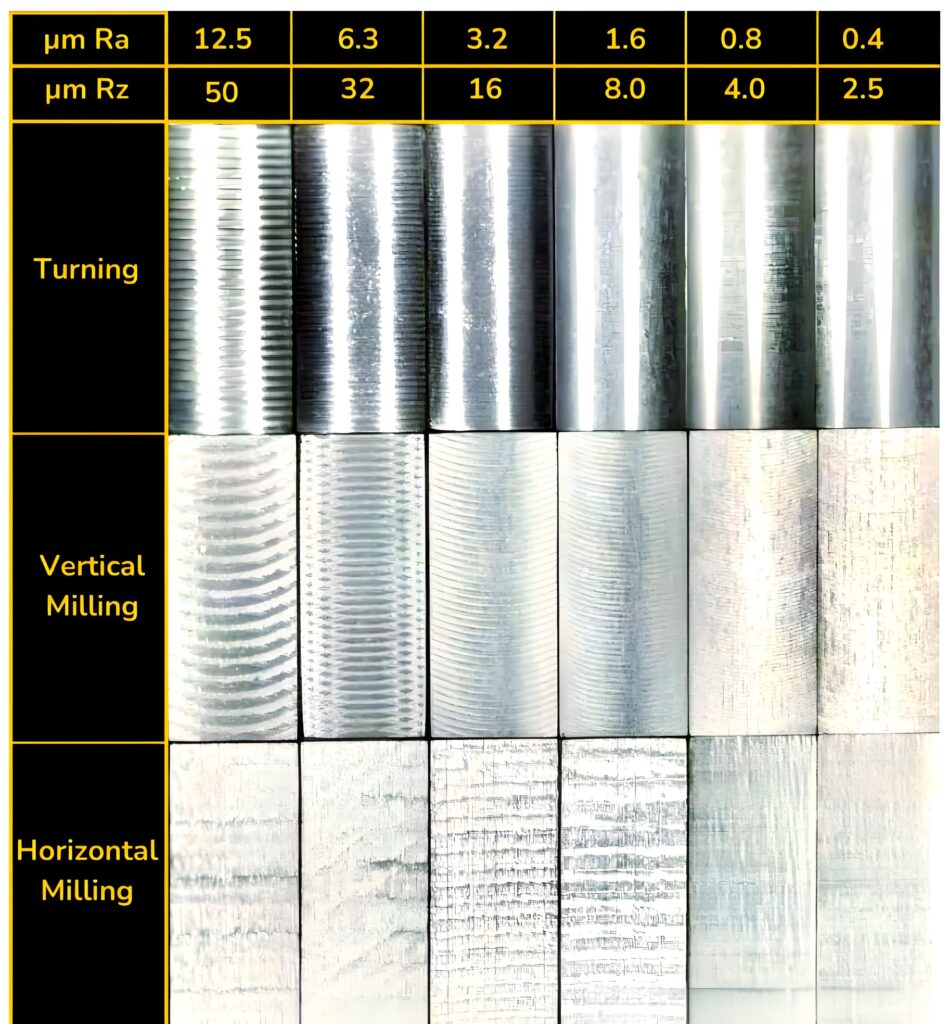
La rugosité de surface désigne la texture microscopique de la surface d'une pièce, caractérisée par de légères irrégularités par rapport à une surface parfaitement lisse. Ces irrégularités se manifestent par des pics et des creux résultant de l'usinage, du meulage, du polissage ou d'autres opérations de surface. Bien que parfois utilisé comme synonyme de « finition de surface », ce terme inclut à proprement parler l'orientation , l'ondulation et la rugosité ; cependant, dans la plupart des plans techniques, seule la rugosité est spécifiée ou contrôlée. D'un point de vue pratique, la rugosité de surface est une empreinte du processus de fabrication : c'est le « micro-paysage » laissé par les outils de coupe, les abrasifs ou d'autres procédés. Dans les pièces de haute précision, ce micro-paysage peut influencer le frottement, l'usure, l'étanchéité, la durée de vie en fatigue, l'adhérence du revêtement, et bien plus encore.
En milieu industriel, les surfaces usinées classiques (tournage, fraisage) peuvent présenter une rugosité de l'ordre du micromètre (µm) ; des finitions beaucoup plus fines nécessitent un meulage ou un polissage. La rugosité étant une mesure statistique par nature, les ingénieurs échantillonnent souvent plusieurs traces ou appliquent des filtres pour isoler la rugosité des ondulations à plus grande longueur d'onde ou des erreurs de forme.
Comment mesurer la rugosité de surface ?
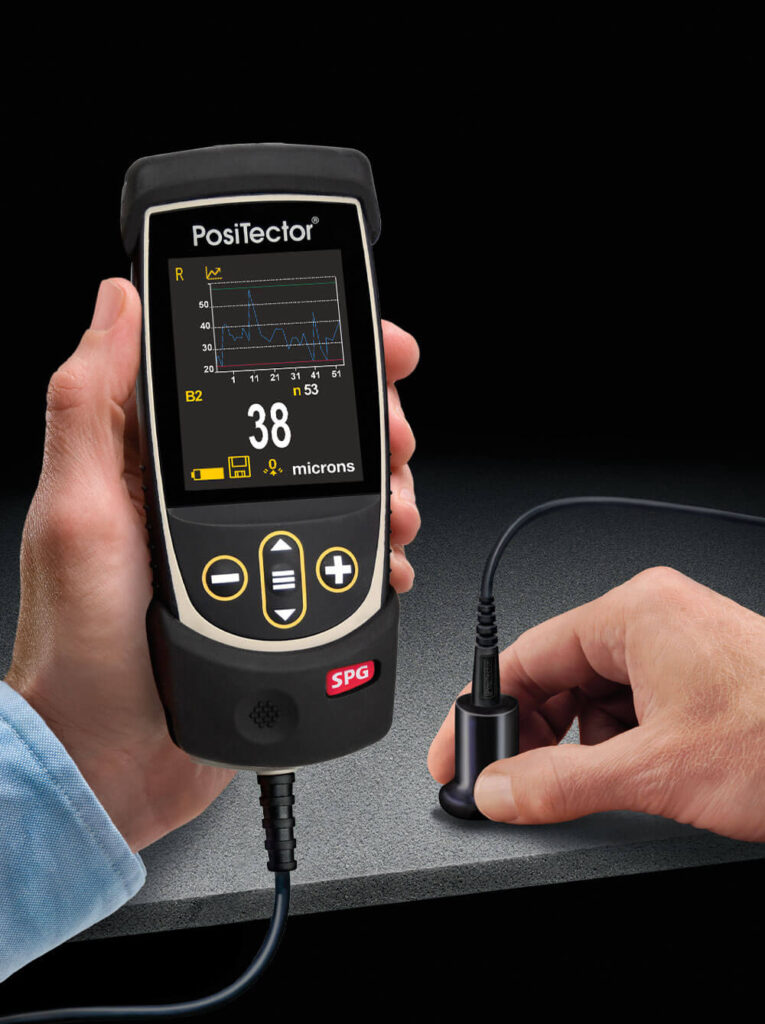
La mesure de la rugosité de surface consiste à sonder ou à photographier la surface et à extraire des paramètres caractéristiques (Ra, Rz, etc.). Vous trouverez ci-dessous des méthodes et des recommandations de mesure courantes.
Profilométrie du stylet de contact
L'une des méthodes les plus utilisées est la profilométrie mécanique au stylet. Un stylet en diamant (ou une pointe dure similaire) est déplacé latéralement sur la surface à une vitesse et une pression contrôlées. Le mouvement vertical du stylet enregistre le profil de la surface sur une longueur d'évaluation spécifiée. À partir de ce profil, divers paramètres statistiques de rugosité (Ra, Rz, etc.) sont calculés.
Les considérations clés incluent :
Longueur de coupure / filtre : pour séparer la rugosité de l'ondulation.
Longueur d'échantillonnage et nombre d'échantillons : plusieurs segments peuvent être mesurés et moyennés.
Rayon de courbure et force de la pointe du stylet : doivent être adaptés à la géométrie et à la dureté de la surface afin d’éviter tout dommage ou déformation.
Étalonnage et normalisation : l'instrument doit être conforme aux normes (par exemple ISO 4287/4288 ou équivalent).
Méthodes optiques et interférométrie
Les techniques sans contact utilisent la lumière (par exemple, l'interférométrie en lumière blanche, la microscopie confocale, la variation de focalisation) ou le balayage laser pour reconstruire la topographie de surface. Ces méthodes permettent de capturer des cartes de surface surfaciques (2D), et pas seulement des lignes de profil.
L'interférométrie permet d'atteindre une sensibilité à l'échelle nanométrique pour les surfaces hautement polies.
Les systèmes à variation de mise au point / confocaux sont bien adaptés aux surfaces plus texturées présentant une rugosité modérée.
Les méthodes de lumière structurée/projection de franges peuvent également être utilisées pour des mesures sur un champ plus large.
Ces approches optiques évitent le contact mécanique, permettant la mesure de surfaces délicates ou de matériaux mous où le contact du stylet peut influencer le résultat.
Techniques comparatives/de réplication
Dans certains cas, une réplique (empreinte) de la surface est prise (par exemple, en résine polymère), puis mesurée optiquement. Cette méthode est utile lorsque l'accès direct est difficile.
Bonnes pratiques / Normes
Indiquez toujours la méthode de mesure, la valeur limite et les paramètres d’échantillonnage.
Pour plus de cohérence, appliquez un filtrage (par exemple des filtres gaussiens) pour séparer la rugosité de l'ondulation.
Utilisez plusieurs traces de mesure pour réduire la variance.
Comparer aux normes reconnues (ISO, ASME, JIS) pour garantir la reproductibilité.
Dans les situations d'usinage pratiques, les instruments typiques mesurent dans des plages telles que : ~0.05 à 10 µm pour Ra, ~0.1 à 50 µm pour Rz.
Qu'est-ce que Ra dans la rugosité de surface ?
La rugosité moyenne arithmétique ( Ra ) est sans doute la mesure la plus couramment utilisée pour spécifier la rugosité de surface des pièces usinées. Elle est définie comme la moyenne arithmétique des écarts absolus du profil de surface par rapport à la ligne moyenne (de référence) sur la longueur d'évaluation.
Ra=1L∫0L∣z(x)∣ dx\displaystyle Ra = \frac{1}{L} \int_{0}^{L} |z(x)| \, dxRa=L1∫0L∣z(x)∣dx
où z(x)z(x)z(x) sont les écarts verticaux par rapport à la ligne moyenne et LLL est la longueur d'évaluation.
Avantages et limites
Avantage : Ra est facile à comprendre et à calculer ; il donne une impression générale de « régularité ».
Limite : Comme elle calcule la moyenne de toutes les déviations (positives et négatives) de manière égale, cette méthode peut ne pas refléter les pics ou les creux extrêmes qui pourraient être critiques pour l’étanchéité ou la résistance à la fatigue des surfaces. Autrement dit, deux surfaces présentant le même Ra peuvent avoir des topographies très différentes.
En ingénierie, les valeurs typiques de Ra pour les surfaces usinées varient. Pour le tournage fin ou le fraisage, une valeur d'environ 0.8 à 3.2 µm est courante ; pour la rectification ou la superfinition, Ra peut descendre entre 0.1 et 0.8 µm, voire moins. Certaines règles empiriques suggèrent des relations approximatives (mais sans conversion précise) entre Ra et d'autres paramètres comme Rz (par exemple, Rz ≈ 7×Ra), bien que les surfaces réelles s'écartent souvent de ce rapport. Du fait de l'omniprésence de Ra, de nombreux dessins techniques se contentent de spécifier, par exemple, « Ra ≤ 1.6 µm » sans plus de précisions.
Qu'est-ce que Rz dans la rugosité de surface ?
Rz est un autre paramètre de rugosité couramment utilisé, qui permet de mieux appréhender les variations extrêmes (pics et creux). Dans de nombreuses normes internationales, Rz est défini comme la moyenne des distances verticales entre le pic le plus haut et le creux le plus bas sur plusieurs longueurs d'échantillonnage (généralement cinq). Concrètement, le processus est le suivant :
Divisez la longueur de l'évaluation en sous-segments (par exemple cinq segments).
Dans chaque segment, identifiez la hauteur du pic le plus élevé au-dessus de la moyenne et la profondeur de la vallée la plus basse en dessous de la moyenne.
Calculez la distance verticale du sommet à la vallée dans chaque segment.
Faites la moyenne de ces distances : cela donne Rz.
Ainsi, Rz est plus sensible aux pics isolés ou aux creux profonds qui pourraient autrement être masqués par une moyenne basée sur Ra. Il est souvent utilisé dans les applications où de tels écarts peuvent avoir des implications fonctionnelles, par exemple pour les surfaces d'étanchéité, les pièces critiques en fatigue ou les interfaces mécaniques accouplées. Comme Rz se concentre sur les écarts extrêmes plutôt que sur les écarts moyens, sa valeur numérique est souvent supérieure à celle de Ra pour la même surface. Autrement dit, Ra < Rz. Dans certains cas, un dessin de conception peut nécessiter les deux paramètres Ra et Rz pour définir plus précisément le caractère de surface souhaité.
Une règle pratique courante est que pour une surface d’usinage « normale », Rz peut être environ 6 à 10 fois Ra, mais cela est approximatif et dépend fortement du processus d’usinage, du matériau, des conditions de l’outil, etc.
Quelle est l’importance de la rugosité de surface ?
La rugosité de surface n'est pas seulement une donnée technique : elle a des conséquences concrètes sur le fonctionnement d'un composant. Voici les principales raisons pour lesquelles le contrôle de la rugosité de surface est important.
Mécanique de frottement, d'usure et de contact
Les surfaces rugueuses ont tendance à présenter un frottement plus important, car les aspérités microscopiques entrent en contact, augmentant ainsi la résistance. Dans les pièces coulissantes ou rotatives (roulements, arbres, cames), une rugosité excessive peut accélérer l'usure ou générer un échauffement indésirable dû au frottement. À l'inverse, des surfaces trop lisses peuvent réduire le frottement, mais perdre la capacité de rétention du lubrifiant assurée par les creux microscopiques.
Durée de vie en fatigue et initiation de fissures
Les pics de surface (aspérités) agissent souvent comme des concentrateurs de contraintes, notamment sous chargement cyclique. Les creux profonds ou les rayures peuvent être des points d'amorçage de fissures. Par conséquent, pour les pièces sensibles à la fatigue (par exemple, aéronautique, automobile, médical), réduire la rugosité de surface et contrôler les écarts extrêmes peut améliorer considérablement la longévité.
Surfaces d'étanchéité
Dans les applications d'étanchéité (par exemple, joints toriques, joints statiques, interfaces de pression), la surface doit être suffisamment lisse pour éviter les fuites, tout en présentant une microstructure permettant un contact étanche. Des pics ou des creux excessifs peuvent nuire à l'étanchéité ; une surface trop lisse peut favoriser les fuites ou les défaillances sous pression.
Adhérence des revêtements et traitements de surface
Lors de l'application de placages, de peintures ou d'autres traitements de surface, un profil de rugosité contrôlé améliore l'adhérence. Des creux microscopiques servent d'ancrages aux revêtements. Une surface trop lisse peut réduire la force d'adhérence ; une surface trop rugueuse peut piéger des contraintes ou des défauts.
Esthétique et surfaces optiques
Dans les pièces grand public, les pièces visibles et l'optique de précision, la rugosité de surface influence l'interaction de la lumière avec la surface (réflexion, diffusion, brillance). Une rugosité plus faible améliore les qualités optiques. Dans ces cas, une finition de surface très soignée est essentielle.
Précision dimensionnelle et interchangeabilité fonctionnelle
Dans les assemblages de précision, la rugosité de surface peut affecter l'ajustement, la tolérance et l'interchangeabilité fonctionnelle. Par exemple, les surfaces destinées à glisser ou à s'aligner peuvent nécessiter un contrôle rigoureux de la rugosité afin d'éviter les frottements ou les grippages.
Coût et délai de fabrication
Obtenir une rugosité ultra-faible nécessite souvent une coupe plus lente, une profondeur de coupe plus faible, plusieurs opérations de finition (meulage, polissage) ou davantage d'inspections. Par conséquent, spécifier la rugosité la plus lisse possible tout en répondant aux exigences fonctionnelles est une décision d'optimisation des coûts.
En résumé, le contrôle de la rugosité de surface est une intersection clé entre fonctionnalité, fiabilité et fabricabilité.
Représentation symbolique de la rugosité de surface
Sur les dessins techniques et les spécifications techniques, la rugosité de surface est souvent indiquée par des symboles et des notations standard. La compréhension de ces symboles permet de communiquer clairement les exigences.
Symboles de rugosité de surface (ISO / ANSI)
Un symbole courant est une coche (comme une forme en « V ») avec des annotations supplémentaires indiquant des paramètres (par exemple, la valeur Ra, le sens d'usinage, la pose).
Le symbole de base peut inclure :
Le paramètre de rugosité (par exemple Ra ≤ 1.6 µm).
La méthode d'usinage autorisée (par exemple « usinage autorisé » ou « pose / meulage uniquement » barré).
Le sens de pose (flèches ou marquages indiquant la direction dominante des micro-rainures).
Dans la norme ISO 1302 (ou les normes plus récentes), il existe des styles d'appel plus élaborés : des symboles avec des champs supplémentaires pour spécifier les limites supérieures/inférieures, la nuance de surface, la méthode de travail, etc. Degré de rugosité (numéro N)
Dans certaines normes (par exemple DIN/ISO), les degrés de rugosité sont désignés par N1 à N12 , ce qui correspond à des plages de Ra maximales. Par exemple :
N12 → Ra = 50 µm
N8 → Ra = 3.2 µm
N5 → Ra = 0.4 µm
N1 → Ra = 0.025 µm
Ces numéros de grade sont des abréviations utiles sur les dessins (par exemple « Finition de surface N8 ») plutôt que d'écrire un Ra numérique à chaque fois.
Symboles/qualificatifs supplémentaires
U / L (supérieur / inférieur) : pour spécifier des tolérances unilatérales (par exemple, uniquement une limite de rugosité supérieure).
Qualificateurs « Toute texture » ou « texture exclue » : précisez si certaines textures de surface (bavures, bords chanfreinés) sont incluses dans la mesure.
Disposer des flèches ou des motifs : indiquant l’orientation dominante des rainures de surface (par exemple parallèles, radiales, circonférentielles).
Exposant ou suffixe : par exemple « Ra = 1.6 µm » peut être annoté à côté du symbole de rugosité.
Lors de la génération de dessins de fabrication, il est recommandé d'inclure la signification complète (par exemple, paramètre, plage autorisée, référence de méthode de mesure) pour éviter toute ambiguïté.
Relation entre la technologie d'usinage et la rugosité de surface
La rugosité de surface obtenue sur une pièce est intimement liée à la méthode d'usinage, à la géométrie de l'outil, aux propriétés du matériau et aux paramètres de traitement. Vous trouverez ci-dessous une analyse de l'influence des différentes technologies d'usinage sur la rugosité et des stratégies d'optimisation.

Tournant
Le tournage (sur tour) produit souvent des surfaces présentant des marques d'outil en spirale. La rugosité obtenue dépend en grande partie :
Vitesse d'avance : une avance plus faible tend à produire une rugosité plus faible (surface plus fine).
Profondeur de coupe : des coupes moins profondes réduisent la déviation et les vibrations de l’outil.
Rayon de courbure du nez de l'outil : un rayon de courbure plus important adoucit les transitions, mais peut augmenter les forces de coupe.
Usure des outils : les outils usés dégradent la qualité de surface.
Rigidité et vibrations de la pièce : les vibrations (broutement) augmentent la rugosité.
Vitesse de coupe : dans certaines limites, une vitesse plus élevée peut réduire l’accumulation de matière sur les bords et améliorer la finition, mais elle augmente également la chaleur.
Le Ra typique pour le tournage peut varier d'environ 1.6 à 6.3 µm dans des conditions standard.
Fraisage
Le fraisage introduit une coupe intermittente, ce qui peut entraîner des motifs festonnés entre les passes d'outils adjacentes.
Largeur du pas de vis : un pas de vis plus petit réduit les irrégularités et donne des surfaces plus lisses.
Avance par dent : une avance par dent plus faible donne une finition plus fine.
Géométrie de l'outil (hélice, revêtement, tranchant) : une meilleure géométrie contribue à réduire les défauts de surface.
Vitesse de broche et vitesse de coupe : une vitesse optimisée réduit les interactions indésirables entre l'outil et la pièce.
Vibrations et broutages de l'outil : la stabilité est essentielle.
Faux-rond de l'outil de coupe : un faux-rond minimal assure un engagement uniforme.
Le Ra typique issu du fraisage peut se situer dans la plage de 0.8 à 6.3 µm selon les conditions.
Rectification et superfinition
Le meulage, en particulier le meulage superficiel ou cylindrique, peut produire des finitions beaucoup plus fines :
Abrasifs fins / micro-meulage : peuvent atteindre des valeurs Ra de 0.1 à 0.8 µm (ou moins).
Meules et dressage de haute précision : garantir la qualité des meules et leur dressage est essentiel.
Liquide de refroidissement, alimentation, vitesse : ces paramètres doivent être contrôlés avec précision.
Contrôle des vibrations : la rigidité, l'amortissement et l'équilibrage de la machine influencent la qualité de la finition.
La superfinition, le rodage, le rodage ou le polissage peuvent pousser la rugosité même en dessous de 0.05 µm dans certains composants optiques ou de précision.
Usinage par électroérosion (EDM)
L'EDM produit des surfaces rugueuses en raison de l'érosion par étincelles, mais avec des potentiels de finition fins :
La rugosité typique de l'EDM peut être de 0.3 à 2.0 µm (avec des approches de finition fine).
Un polissage secondaire ou une microfinition peuvent réduire davantage la rugosité.
Autres procédés (par exemple laser, plasma, additif)
Dans les procédés non traditionnels, la rugosité de surface tend à être plus élevée, nécessitant souvent un post-usinage ou une finition. Pour la finition CNC de pièces additives, un second fraisage ou une rectification améliore souvent la qualité de surface.
Compromis et contraintes
Coût vs finition : obtenir des surfaces ultra-lisses coûte plus cher en temps, en outillage, en contrôle et en termes de rejets potentiels.
Couplage de tolérance : des tolérances dimensionnelles très serrées peuvent nécessiter une finition ultrafine.
Comportement des matériaux : certains matériaux (fragiles, difficiles à usiner) peuvent limiter la rugosité réalisable.
Accessibilité et géométrie : les cavités profondes, les trous et les formes complexes peuvent limiter l’accès ou les options d’outils ; obtenir une rugosité uniforme devient plus difficile.
Effets thermiques et contraintes résiduelles : la chaleur et les contraintes résiduelles peuvent déformer la microstructure et impacter la finition.
Stratégie de sélection des processus
Une approche pragmatique de la fabrication de précision est :
Définir l'exigence fonctionnelle (par exemple, glissement, étanchéité, esthétique, fatigue).
Sélectionnez la surface acceptable la plus rugueuse qui répond toujours aux besoins fonctionnels (pour minimiser les coûts).
Concevez les parcours d'outils, les avances, les vitesses et la géométrie de l'outil pour approcher cette rugosité.
N'utiliser les opérations de finition (meulage, polissage) que si nécessaire.
Inspectez aux étapes intermédiaires pour confirmer que les objectifs de rugosité sont atteints.
Étant donné que la rugosité de surface résulte de l'ensemble de la chaîne d'usinage (dynamique de la machine, état de l'outil, conditions de coupe, fixation et comportement du matériau), une surveillance et un réglage continus sont essentiels pour respecter de manière fiable les spécifications.
À propos de Precionn
Dans sa quête de précision et de qualité, Precionn accorde une importance capitale à l'intégrité des surfaces et à la précision dimensionnelle. Entreprise d'usinage au service d'une clientèle internationale, Precionn applique des protocoles de contrôle qualité rigoureux et utilise des profilomètres haut de gamme, des systèmes de mesure optique des surfaces et des boucles de rétroaction en production pour garantir l'obtention fiable de la rugosité de surface spécifiée. Que ses clients recherchent des finitions standard ou des surfaces ultra-fines pour des pièces d'étanchéité, de roulement ou d'aspect, Precionn collabore étroitement avec eux afin d'optimiser la performance, la fabricabilité et le coût, et leur fournit des pièces répondant aux exigences de tolérance macroscopique et de micro-surface.
Si vous souhaitez une consultation sur la manière dont la rugosité de surface affectera les performances de votre composant ou un devis incluant le contrôle de la rugosité, l'équipe d'ingénierie de Precionn est prête à vous aider.