
精密機械加工の分野において、表面粗さは部品が寸法公差を満たすだけでなく、長期にわたって信頼性の高い性能を発揮する上で重要な役割を果たします。この記事では、表面粗さとは何か、どのように測定されるのか、一般的な指標は何か、そして機械加工プロセスがどのように影響するのかについて、分かりやすく第三者視点から概説します。最後に、Precionnが機械加工サービスにおいて表面粗さにどのように取り組んでいるかについて簡単に説明します。
表面粗さとは何ですか?
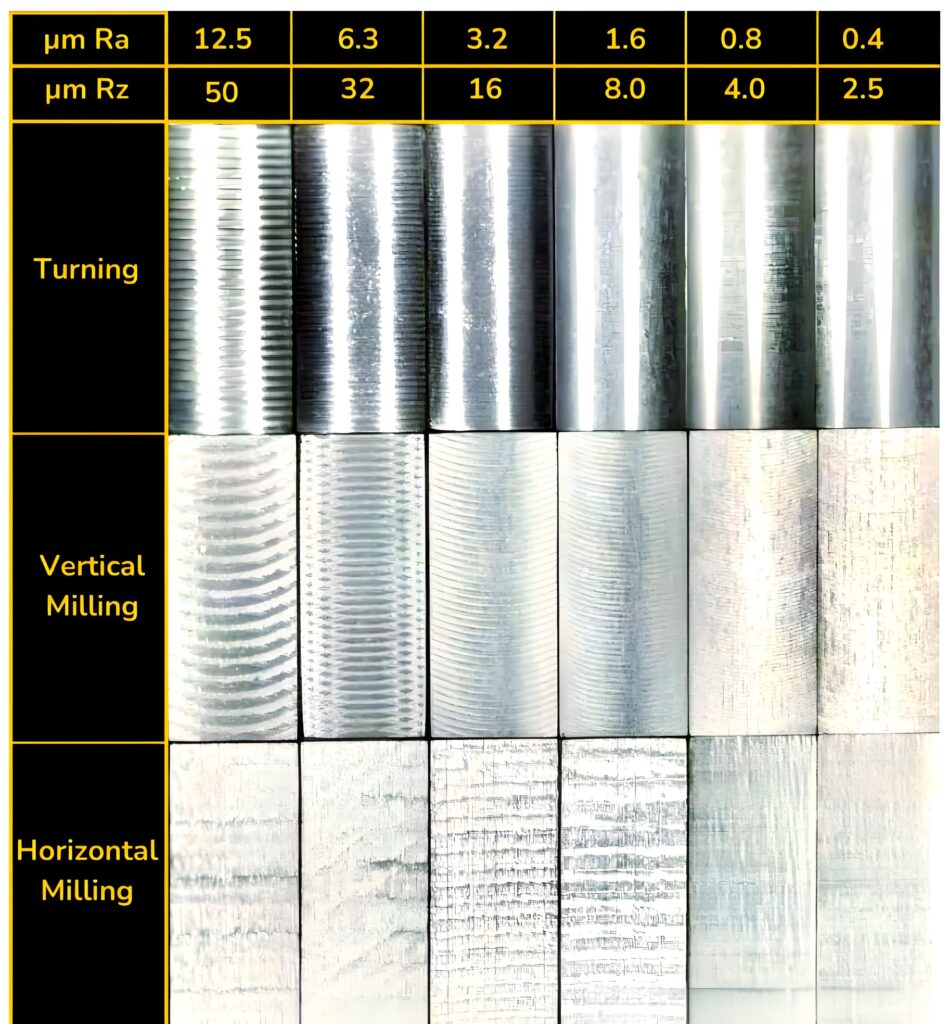
表面粗さは、部品表面の微細な質感を指し、理想的な滑らかな形状からのわずかなずれによって特徴付けられます。これらのずれは、機械加工、研削、研磨、またはその他の表面処理の結果として生じる山と谷として現れます。表面粗さは「表面仕上げ」と混同されることもありますが、厳密には表面仕上げには、表面の凹凸、うねり、粗さの要素が含まれます。しかし、ほとんどのエンジニアリング図面では、粗さのみが指定または制御されます。実用的な観点から言えば、表面粗さは製造プロセスの指紋であり、切削工具、研磨材、またはその他のプロセスによって残された「微細な地形」です。高精度部品では、この微細な地形が摩擦、摩耗、シール性能、疲労寿命、コーティングの密着性などに影響を与える可能性があります。
産業現場では、典型的な機械加工面(旋削加工、フライス加工)は、マイクロメートル(µm)単位の粗さを示すことがあります。より微細な仕上げには、研削や研磨が必要です。粗さは本質的に統計的な指標であるため、エンジニアは複数のトレースをサンプリングしたり、フィルターを適用したりして、長波長の波状性や形状誤差から粗さを分離することがよくあります。
表面粗さの測定方法
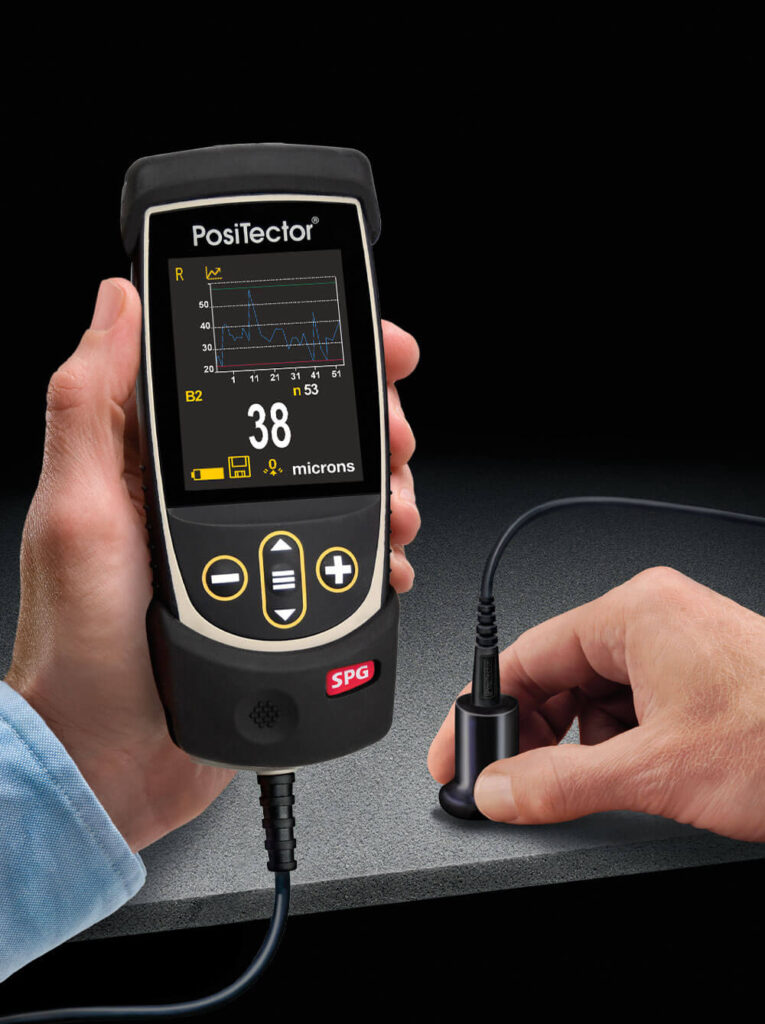
表面粗さの測定には、表面をプローブまたは画像化し、特性パラメータ(Ra、Rzなど)を抽出することが含まれます。以下に、一般的な測定方法とガイドラインを示します。
接触式スタイラス形状測定
最も広く使用されている方法の一つは、機械式スタイラス形状測定法です。ダイヤモンドスタイラス(または同等の硬質チップ)を、制御された速度と圧力で表面を横方向に引っ張ります。スタイラスの垂直方向の動きによって、指定された評価長さにわたる表面形状が記録されます。この形状から、様々な統計的粗さパラメータ(Ra、Rzなど)が算出されます。
主な考慮事項は次のとおりです。
カットオフ長/フィルター:粗さと波状性を分離するため。
サンプリングの長さとサンプル数:複数のセグメントを測定し、平均値を算出することができます。
スタイラスの先端半径と力:損傷や歪みを避けるため、表面の形状と硬度に適合させる必要があります。
校正と標準化:機器は規格(例:ISO 4287/4288または同等の規格)に準拠する必要があります。
光学的手法と干渉法
非接触技術では、光(白色光干渉法、共焦点顕微鏡、焦点変化法など)またはレーザースキャンを用いて表面形状を再構築します。これらの手法では、プロファイル線だけでなく、面(2D)表面マップを取得できます。
干渉法は、高度に研磨された表面に対してナノメートルスケールの感度を実現できる。
焦点可変式/共焦点式システムは、適度な粗さを持つ、より凹凸のある表面に適しています。
構造化光/干渉縞投影法は、より広い視野の測定にも使用できる。
これらの光学的アプローチは機械的な接触を回避し、スタイラスの接触が結果に影響を及ぼす可能性のある繊細な表面や柔らかい材料の測定を可能にします。
比較/レプリカ技術
場合によっては、表面のレプリカ(印象)(例:ポリマー樹脂)を採取し、光学的に測定します。この方法は、直接アクセスすることが困難な場合に有効です。
ベストプラクティス/標準
測定方法、カットオフ、およびサンプリング パラメータを常に報告します。
一貫性を保つために、フィルタリング(ガウス フィルタなど)を適用して、粗さと波状性を分離します。
複数の測定トレースを活用して差異を減らします。
再現性を確認するために、認定された標準規格 (ISO、ASME、JIS) と比較します。
実際の機械加工の設定では、一般的な計測器は Ra の場合は約 0.05 ~ 10 µm、Rz の場合は約 0.1 ~ 50 µm の範囲で測定します。
表面粗さの Ra とは何ですか?
Ra(算術平均粗さ)は、機械加工部品の表面粗さを表す最も一般的な指標と言えるでしょう。これは、評価長さにわたって、表面形状と平均(基準)線との絶対偏差の算術平均として定義されます。
Ra=1L∫0L∣z(x)∣ dx\displaystyle Ra = \frac{1}{L} \int_{0}^{L} |z(x)| \, dxRa=L1 ∫0L ∣z(x)∣dx
ここで、z(x)z(x)z(x)は平均線からの垂直偏差、LLLは評価長さです。
利点と制限
利点:Raは理解しやすく計算も容易であり、「滑らかさ」の一般的な感覚を与えてくれる。
制限事項:正負すべての偏差を均等に平均化するため、シール面や疲労面において重要な役割を果たす可能性のある極端なピークや谷を反映しない場合があります。つまり、同じRa値を持つ2つの表面でも、形状は大きく異なる可能性があります。
エンジニアリングの実務において、機械加工面のRaの典型的な値は様々です。精密旋削やフライス加工では、Raは約0.8~3.2µmが一般的ですが、研削や超仕上げ加工では、Raは0.1~0.8µm以下になる場合があります。経験則によっては、RaとRzなどの他のパラメータ(例:Rz ≈ 7×Ra)の関係(ただし、正確な換算値ではありません)が示唆されていますが、実際の表面はこの比率から逸脱することがよくあります。Raは非常に広く使用されているため、多くのエンジニアリング図面では、例えば「Ra ≤ 1.6µm」とだけ明記され、それ以上の説明は省略されています。
表面粗さの Rz とは何ですか?
Rzは、極端な偏差(ピークと谷)をより適切に捉える、もう一つの一般的な粗さパラメータです。多くの国際規格では、Rzは複数のサンプリング長(一般的には5つ)にわたる最高ピークと最低谷の間の垂直距離の平均として定義されています。実際には、そのプロセスは次のとおりです。
評価の長さをサブセグメント(例:5 つのセグメント)に分割します。
各セグメントで、平均値より上の最高ピークの高さと平均値より下の最低の谷の深さを特定します。
各セグメントの山から谷までの垂直距離を計算します。
これらの距離を平均すると、Rz が得られます。
したがって、Rzは、Raベースの平均値では隠れてしまう可能性のある孤立したピークや深い谷に対して、より敏感です。Rzは、このような偏差が機能的な影響を与える可能性のある用途、例えばシーリング面、疲労が重要な部品、あるいは嵌合した機械インターフェースなどでよく使用されます。Rzは平均偏差ではなく極端な偏差に焦点を当てているため、同じ表面に対してRaよりも高い数値を想定することがよくあります。つまり、通常はRa < Rzです。場合によっては、設計図で目的の表面特性をより完全に定義するために、RaとRzの両方のパラメータが必要になることがあります。
一般的な実用的なルールとして、「通常の」加工面の場合、Rz は Ra の約 6 ~ 10 倍になることがあります。ただし、これは概算であり、加工プロセス、材料、ツールの状態などに大きく依存します。
表面粗さの重要性は何ですか?
表面粗さは単なる技術的な数値ではなく、部品の機能に具体的な影響を与えます。表面粗さの管理が重要な主な理由を以下に示します。
摩擦、摩耗、接触力学
粗い表面は、微細な凹凸が互いに接触して抵抗が増大するため、摩擦が大きくなる傾向があります。摺動部品や回転部品(ベアリング、シャフト、カム)では、粗さが大きすぎると摩耗が促進されたり、不要な摩擦熱が発生したりする可能性があります。逆に、表面が滑らかすぎると摩擦は減少しますが、微細な凹凸がもたらす潤滑剤保持能力が失われます。
疲労寿命と亀裂発生
表面の突起(アスペリティ)は、特に繰り返し荷重を受けると、応力集中部として作用することがよくあります。深い谷や傷は、亀裂の発生源となる可能性があります。そのため、疲労に敏感な部品(航空宇宙、自動車、医療など)では、表面粗さを低減し、極端な偏差を抑制することで、寿命を大幅に向上させることができます。
シール面
シーリング用途(Oリング、ガスケット、圧力インターフェースなど)では、表面は漏れを防ぐのに十分な滑らかさを備えつつ、シーリング接触を可能にする微細構造を備えている必要があります。凹凸が大きすぎるとシーリング性能が低下する可能性があり、表面が滑らかすぎると漏れや圧力による破損を招きます。
コーティング接着と表面処理
めっき、塗装、その他の表面処理を施す際、粗さを適切に制御することで密着性が向上します。微細な谷がコーティングの「アンカー」として機能します。表面が滑らかすぎると接着強度が低下し、粗すぎると応力や欠陥が閉じ込められる可能性があります。
美学と光学表面
民生用部品、可視部品、そして精密光学部品において、表面粗さは光と表面の相互作用(反射、散乱、光沢)に影響を与えます。粗さが小さいほど光学特性は向上します。これらの用途では、非常に緻密な表面仕上げが不可欠です。
寸法精度と機能の互換性
精密組立において、表面粗さは嵌合、公差、そして機能的な互換性に影響を与える可能性があります。例えば、スライドや位置合わせを目的とした表面では、摩擦や固着を防ぐために厳密な粗さ管理が必要となる場合があります。
製造コストと時間
極低粗さを実現するには、切削速度の低下、切込み量の減少、複数回の仕上げ工程(研削、研磨)、あるいは検査回数の増加が必要となる場合が多くあります。したがって、機能要件を満たしつつ、実現可能な最も滑らかな粗さを指定することは、コスト最適化の決定となります。
つまり、表面粗さを制御することは、機能性、信頼性、および製造可能性の重要な交差点です。
表面粗さの記号表現
エンジニアリング図面や技術仕様書では、表面粗さは標準的な記号や表記法で示されることがよくあります。これらの記号を理解することで、要件を明確に伝えることができます。
表面粗さ記号(ISO / ANSI)
一般的なシンボルは、チェックマーク(「V」字型のような)で、追加の注釈にはパラメータ(Ra 値、加工方向、レイなど)が付きます。
基本シンボルには次のようなものがあります:
粗さパラメータ(例:Ra≤1.6µm)。
許可される加工方法(例:「機械加工可」、または取り消し線付きの「敷設/研削のみ」)。
レイの方向(主要なマイクロ溝の方向を示す矢印またはマーク)。
ISO 1302(またはより最近の規格)では、より精巧なコールアウトスタイルが採用されています。例えば、上限/下限、表面等級、作業方法などを指定するための追加フィールドを備えたシンボルなどがあります。粗さ等級(N番号)
一部の規格(例:DIN/ISO)では、粗さ等級はN1からN12で表され、これは最大Ra範囲に対応します。例:
N12 → Ra = 50 µm
N8 → Ra = 3.2 µm
N5 → Ra = 0.4 µm
N1 → Ra = 0.025 µm
これらのグレード番号は、毎回数値 Ra を書き込むのではなく、図面上で省略形として使用すると便利です (例: 「表面仕上げ N8」)。
追加のシンボル/修飾子
U / L (上 / 下): 片側公差を指定する場合 (例: 粗さの上限のみ)。
「すべてのテクスチャ」または「除外されたテクスチャ」修飾子:特定の表面テクスチャ(バリ、面取りエッジなど)が測定に含まれるかどうかを指定します。
矢印やパターンを配置する:表面溝の主な方向(例:平行、放射状、円周状)を示す。
上付き文字または接尾辞:例えば、「Ra = 1.6 µm」のように、粗さの記号の横に注釈を付けることができます。
製造図面を生成するときは、あいまいさを避けるために、完全な意味 (例: パラメーター、許容範囲、測定方法の参照) を含めることがベスト プラクティスです。
機械加工技術と表面粗さの関係
部品の表面粗さは、加工方法、工具形状、材料特性、そして加工パラメータと密接に関連しています。以下では、様々な加工技術が粗さに及ぼす影響と、それを最適化する戦略について詳しく説明します。

ターニング
旋盤加工では、螺旋状の工具痕が残る面が多く見られます。達成可能な粗さは、主に以下の要素に依存します。
送り速度:送り速度が低いほど、表面粗さが低くなる(表面が滑らかになる)。
切削深さ:切削深さを浅くすることで、工具のたわみや振動を軽減できます。
工具先端半径:先端半径が大きいほど移行部は滑らかになりますが、切削抵抗が増加する可能性があります。
工具の摩耗:摩耗した工具は表面品質を低下させる。
工作物の剛性と振動:振動(チャタリング)は表面粗さを増加させます。
切断速度:一定の範囲内であれば、速度を上げると刃先の蓄積を減らし、仕上がりを向上させることができますが、同時に熱も増加します。
旋削加工の一般的な Ra は、標準条件下では約 1.6 ~ 6.3 µm の範囲になります。
フライス加工
フライス加工では断続的な切削が行われるため、隣接するツールパス間にスカロップパターンが発生する可能性があります。
ステップオーバー幅:ステップオーバー幅を小さくすると、波状の凹凸が減り、より滑らかな表面が得られます。
歯当たりの送り量:歯当たりの送り量を少なくすると、より細かい仕上がりになります。
工具の形状(らせん形状、コーティング、刃先の鋭さ):形状が優れているほど、表面欠陥を低減できます。
主軸回転速度と切削速度:最適な速度により、工具と被削材間の望ましくない相互作用が低減されます。
工具の振動とビビリ音:安定性が極めて重要です。
カッターの振れ:振れが最小限に抑えられているため、均一な噛み合いが保証されます。
ミリングからの典型的な Ra は、条件に応じて 0.8 ~ 6.3 µm の範囲になります。
研削・超仕上げ
研削、特に表面研削や円筒研削では、より細かい仕上げが得られます。
微細研磨材/マイクロ研削:Ra値0.1~0.8µm(またはそれ以下)を達成できます。
高精度ホイールとドレッシング:ホイールの品質とドレッシングを確保することは不可欠です。
冷却液、供給量、速度:これらは円滑に制御されなければならない。
振動制御:機械の剛性、減衰、バランスは、仕上げ品質に影響を与える。
超仕上げ、ホーニング、ラッピング、研磨により、一部の光学部品や精密部品の粗さを 0.05 µm 未満に抑えることができます。
放電加工(EDM)
EDM は放電加工により表面が粗くなりますが、細かい仕上げが可能です。
EDM の場合の典型的な粗さは 0.3 ~ 2.0 µm です (微細仕上げアプローチを使用)。
二次研磨または微細仕上げにより粗さがさらに低減される可能性があります。
その他のプロセス(例:レーザー、プラズマ、添加剤)
非伝統的なプロセスでは、表面粗さが大きくなる傾向があり、後加工や仕上げが必要となることがよくあります。積層部品のCNC仕上げでは、二次フライス加工や研削加工によって表面品質が向上することがよくあります。
トレードオフと制約
コスト対仕上がり:超滑らかな表面を実現するには、より多くの時間、工具、検査、そして不良品の発生リスクが伴います。
公差カップリング:非常に厳しい寸法公差には、超精密仕上げが必要となる場合があります。
材料特性:特定の材料(脆い、加工が難しいなど)は、達成可能な表面粗さを制限する場合があります。
アクセス性と形状:深い空洞、穴、複雑な形状は、アクセスや使用できる工具を制限する可能性があり、均一な粗さを実現することがより困難になります。
熱の影響と残留応力:熱と残留応力は微細構造を歪ませ、表面仕上げに影響を与える可能性があります。
プロセス選択戦略
精密製造における実用的なアプローチは次のとおりです。
機能要件(例:スライド、シーリング、外観、疲労)を定義します。
機能上のニーズを満たしつつ、許容可能な最も粗い表面を選択します(コストを最小限に抑えるため)。
その粗さに近づくようにツールパス、送り、速度、ツールの形状を設計します。
必要な場合にのみ仕上げ作業(研磨、研削)を使用してください。
中間段階で検査し、粗さの目標が達成されていることを確認します。
表面粗さは、機械のダイナミクス、工具の状態、切削条件、固定具、材料の挙動など、加工チェーン全体から発生するため、仕様を確実に満たすためには継続的な監視と調整が不可欠です。
Precionnについて
精度と品質を追求する中で、Precionnは寸法精度だけでなく表面の完全性にも重点を置いています。国際的な顧客にサービスを提供する機械加工企業として、Precionnは厳格な品質管理プロトコルを維持し、ハイエンドの表面粗さ計、光学式表面測定システム、フィードバックループを製造工程に導入することで、指定された表面粗さを確実に達成しています。顧客がシール部品、ベアリング部品、化粧部品などにおいて、中程度の仕上げから超微細な表面仕上げまで、どのような要件であっても、Precionnは顧客と緊密に連携し、性能、製造性、コストのバランスを取りながら、マクロ公差とミクロ表面仕様の両方を満たす部品を提供します。
表面粗さがコンポーネントの性能にどのように影響するかについてのご相談、または粗さ制御を含む見積りをご希望の場合は、Precionn のエンジニアリング チームがお手伝いいたします。