
Дәл өңдеу саласында беттің кедір-бұдыры бөлшектердің өлшемдік рұқсаттарға сәйкес келуін ғана емес, сонымен бірге уақыт өте сенімді жұмыс істеуін қамтамасыз етуде басты рөл атқарады. Бұл мақалада беттің кедір-бұдыры туралы түсінікті, үшінші тұлғаның шолуы ұсынылады: бұл не, ол қалай өлшенеді, оның жалпы көрсеткіштері қандай және өңдеу процестері оған қалай әсер етеді. Соңында, Precionn өңдеу қызметтерінде бетінің кедір-бұдырына қалай жақындайтыны туралы қысқаша кіріспе бар.
Бетінің кедір-бұдырлығы дегеніміз не?
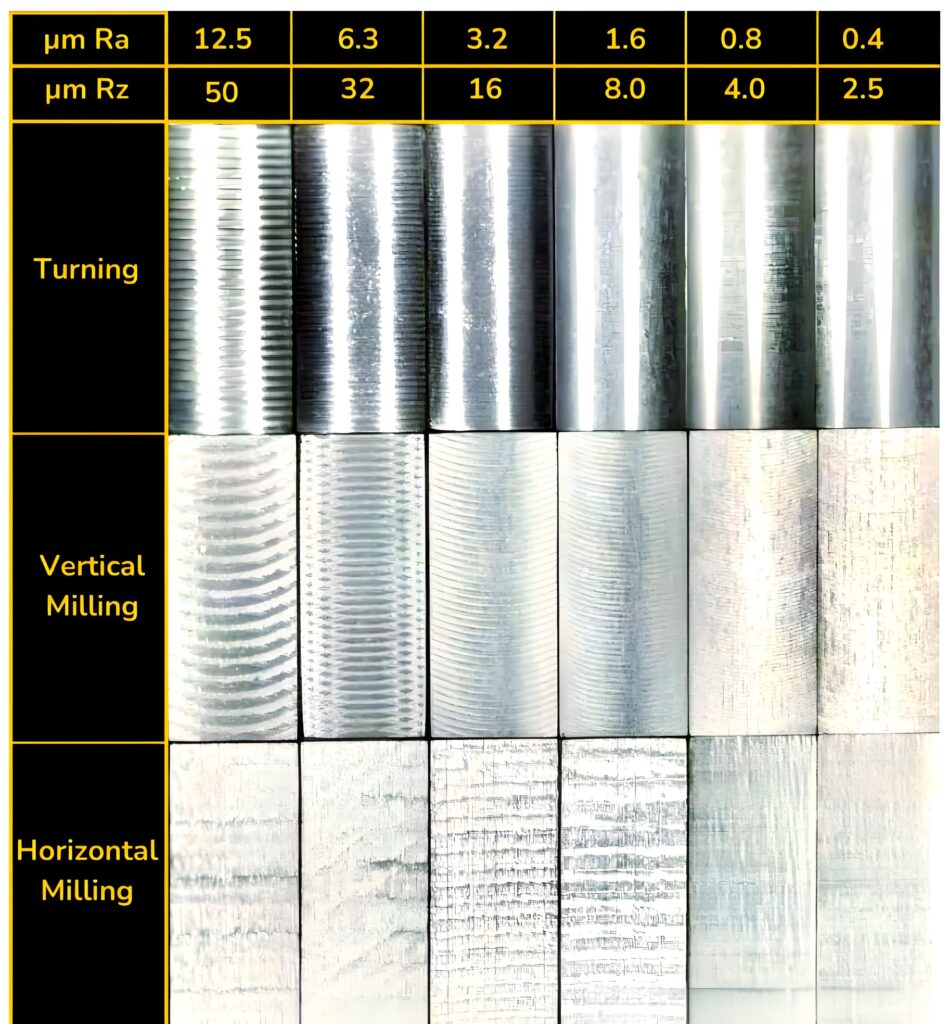
Беттік кедір-бұдырлық дегеніміз - бұл бөлшек бетінің микроскопиялық құрылымы, ол идеалды тегіс пішіннен шағын ауытқулармен сипатталады. Бұл ауытқулар өңдеу, тегістеу, жылтырату немесе басқа беттік операциялар нәтижесінде пайда болатын шыңдар мен ойпаттар ретінде көрінеді. Кейде «беттік өңдеу» дегенмен алмастырылып қолданылғанымен, қатаң айтқанда, беттік өңдеуге төсеу , толқындылық және кедір-бұдырлық компоненттері кіреді; бірақ көптеген инженерлік сызбаларда тек кедір-бұдырлық көрсетіледі немесе бақыланады. Практикалық тұрғыдан алғанда, беттік кедір-бұдырлық - өндіріс процесінің саусақ ізі - бұл кескіш құралдар, абразивтер немесе басқа процестер қалдыратын «микроландшафт». Жоғары дәлдіктегі бөлшектерде бұл микроландшафт үйкеліске, тозуға, тығыздағыштың жұмысына, шаршау мерзіміне, жабынның адгезиясына және т.б. әсер етуі мүмкін.
Өнеркәсіптік жағдайларда типтік өңделетін беттер (жону, фрезерлеу) микрометрлік (мкм) диапазонында кедір-бұдырды көрсетуі мүмкін; әлдеқайда нәзік әрлеу тегістеуді немесе жылтыратуды қажет етеді. Кедір-бұдырлық шын мәнінде статистикалық өлшем болғандықтан, инженерлер көбінесе толқын ұзындығы ұзын толқындардан немесе пішін қателігінен кедір-бұдырды оқшаулау үшін бірнеше іздерді таңдайды немесе сүзгілерді қолданады.
Бетінің кедір-бұдырлығын қалай өлшеуге болады?
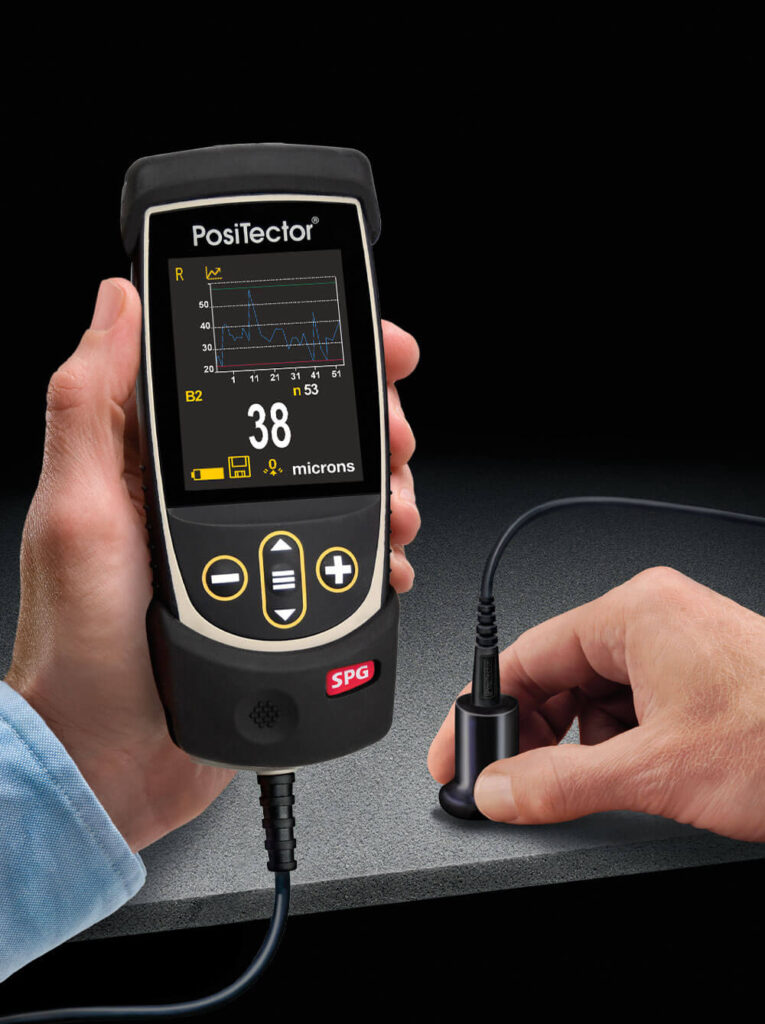
Беттің кедір-бұдырлығын өлшеу бетті зондтау немесе кескіндеу және сипаттамалық параметрлерді (Ra, Rz және т.б.) алуды қамтиды. Төменде жалпы өлшеу әдістері мен нұсқаулары берілген.
Stylus Profilometry қызметіне хабарласыңыз
Ең көп қолданылатын әдістердің бірі механикалық стилус профилометриясы болып табылады. Алмаз стилус (немесе сол сияқты қатты ұшы) басқарылатын жылдамдықпен және қысыммен беттің бүйірінен тартылады. Стилустың тік қозғалысы белгіленген бағалау ұзындығы бойынша бет профилін жазады. Сол профильден әртүрлі статистикалық кедір-бұдырлық параметрлері (Ra, Rz және т.б.) есептеледі.
Негізгі ойларға мыналар жатады:
Кесу ұзындығы / сүзгі : кедір-бұдырлықты толқындылықтан бөлу үшін.
Іріктеу ұзындығы және үлгілер саны : бірнеше сегменттерді өлшеуге және орташалауға болады.
Стилус ұшының радиусы және күші : зақымдануды немесе бұрмалануды болдырмау үшін беттің геометриясы мен қаттылығына сәйкес келуі керек.
Калибрлеу және стандарттау : құрал стандарттарға сәйкес келуі керек (мысалы, ISO 4287/4288 немесе оған баламасы).
Оптикалық әдістер және интерферометрия
Байланыссыз әдістер беттік топографияны қайта құру үшін жарықты (мысалы, ақ жарық интерферометриясы, конфокальды микроскопия, фокустың вариациясы) немесе лазерлік сканерлеуді пайдаланады. Бұл әдістер тек профильдік сызықтарды емес, аймақтық (2D) беттік карталарды түсіре алады.
Интерферометрия жоғары жылтыратылған беттер үшін нанометрлік масштабтағы сезімталдыққа қол жеткізе алады.
Фокустық-вариациялық/конфокальды жүйелер орташа кедір-бұдырлығы бар текстуралы беттерге жақсы сәйкес келеді.
Құрылымдық жарық/шеткі проекциялау әдістерін кең өрісті өлшеу үшін де пайдалануға болады.
Бұл оптикалық тәсілдер механикалық жанасуды болдырмайды, бұл стилустың тиюі нәтижеге әсер етуі мүмкін нәзік беттерді немесе жұмсақ материалдарды өлшеуге мүмкіндік береді.
Салыстырмалы / Көшіру әдістері
Кейбір жағдайларда беттің репликасы (әсері) алынады (мысалы, полимерлі шайыр), содан кейін оптикалық түрде өлшенеді. Бұл әдіс тікелей қол жеткізу қиын болған кезде пайдалы.
Үздік тәжірибелер/стандарттар
Әрқашан өлшеу әдісін, кесіндіні және сынама алу параметрлерін хабарлаңыз.
Консистенция үшін кедір-бұдырды толқындылықтан бөлу үшін сүзгілеуді (мысалы, Гаусс сүзгілері) қолданыңыз.
Дисперсияны азайту үшін бірнеше өлшем іздерін пайдаланыңыз.
Қайта шығару мүмкіндігін қамтамасыз ету үшін танылған стандарттармен (ISO, ASME, JIS) салыстырыңыз.
Практикалық өңдеу параметрлерінде типтік аспаптар келесі диапазондарда өлшенеді: Ra үшін ~0.05-10 мкм, Rz үшін ~0.1-50 мкм.
Беттің кедір-бұдырында Ra дегеніміз не?
Ra (арифметикалық орташа кедір-бұдырлық) өңделген бөлшектердегі беттің кедір-бұдырлығын анықтау үшін қолданылатын ең көп таралған метрика болып табылады. Ол бағалау ұзындығы бойынша бет профилінің орташа (анықтамалық) сызығынан абсолютті ауытқуларының арифметикалық орташасы ретінде анықталады:
Ra=1L∫0L∣z(x)∣ dx\displaystyle Ra = \frac{1}{L} \int_{0}^{L} |z(x)| \, dxRa=L1∫0L∣z(x)∣dx
мұндағы z(x)z(x)z(x) – орташа сызықтан тік ауытқулар, ал LLL – бағалау ұзындығы.
Артықшылықтары мен шектеулері
Артықшылығы : Ra түсінуге және есептеуге оңай; ол жалпы «тегістік» сезімін береді.
Шектеу : Ол барлық ауытқуларды (оң және теріс) бірдей орташалайтындықтан, тығыздау немесе шаршау беттерінде маңызды болуы мүмкін экстремалды шыңдарды немесе аңғарларды көрсетпеуі мүмкін. Басқаша айтқанда, бірдей Ra бар екі беттің топографиясы өте әртүрлі болуы мүмкін.
Инженерлік тәжірибеде өңделген беттер үшін Ra типтік мәндері өзгереді. Жұқа жону немесе фрезерлеу үшін ~0.8 - 3.2 мкм жиі кездеседі; ұнтақтау немесе үстіңгі өңдеу үшін Ra 0.1 - 0.8 мкм диапазонға немесе одан төмен түсуі мүмкін. Кейбір негізгі ережелер Ra және Rz (мысалы, Rz ≈ 7×Ra) сияқты басқа параметрлердің арасындағы шамамен байланыстарды (дәл емес түрлендірулерді) ұсынады, дегенмен нақты беттер бұл қатынастан жиі ауытқиды. Ra өте кең таралғандықтан, көптеген инженерлік сызбалар, мысалы, «Ra ≤ 1.6 мкм» бұдан әрі нақтыланбай-ақ көрсетіледі.
Беттің кедір-бұдырында Rz дегеніміз не?
Rz - бұл шекті ауытқуларды (шыңдар мен аңғарларды) жақсы көрсететін тағы бір кең таралған кедір-бұдырлық параметрі. Көптеген халықаралық стандарттарда Rz бірнеше іріктеу ұзындықтары (әдетте бес) бойынша ең биік шың мен ең төменгі аңғар арасындағы тік қашықтықтардың орташа мәні ретінде анықталады. Шын мәнінде, процесс:
Бағалау ұзақтығын ішкі сегменттерге бөліңіз (мысалы, бес сегмент).
Әрбір сегментте орташа мәннен жоғары шыңның ең биік биіктігін және орташа мәннен төмен аңғардың ең төменгі тереңдігін анықтаңыз.
Әрбір сегменттегі шыңнан аңғарға дейінгі тік қашықтықты есептеңіз.
Бұл қашықтықтардың орташа мәні: бұл Rz береді.
Осылайша, Rz оқшауланған шыңдарға немесе терең аңғарларға сезімталырақ, олар әйтпесе Ra негізіндегі орташа мәнде жасырылуы мүмкін. Ол жиі мұндай ауытқулардың функционалдық салдары болуы мүмкін қолданбаларда қолданылады — мысалы, тығыздағыш беттерде, шаршау үшін маңызды бөліктерде немесе біріктірілген механикалық интерфейстерде. Rz орташа ауытқуларға емес, экстремалды мәндерге назар аударатындықтан, ол жиі сол бет үшін Ra-дан жоғары сандық мәнді қабылдайды. Яғни, әдетте Ra < Rz. Кейбір жағдайларда дизайн сызбасы қалаған бет сипатын толық анықтау үшін Ra және Rz параметрлерін қажет етуі мүмкін.
Жалпы практикалық ереженің бірі: «қалыпты» өңдеу беті үшін Rz шамамен 6-10 есе Ra болуы мүмкін, бірақ бұл шамамен және өңдеу процесіне, материалға, құрал жағдайына және т.б. байланысты.
Беттік кедір-бұдырдың маңызы қандай?
Бетінің кедір-бұдырлығы жай ғана техникалық сан емес, ол құрамдас бөліктің қалай жұмыс істейтініне нақты әсер етеді. Төменде бетінің кедір-бұдырын бақылау маңызды болуының негізгі себептері берілген.
Үйкеліс, тозу және жанасу механикасы
Кедір-бұдыр беттерде үйкеліс жоғары болады, өйткені микроскопиялық тұйықтықтар бір-бірімен байланысып, қарсылықты арттырады. Сырғымалы немесе айналатын бөліктерде (мойынтіректерде, біліктерде, жұдырықшаларда) шамадан тыс кедір-бұдыр тозуды тездетуі немесе қажетсіз үйкеліс қызуын тудыруы мүмкін. Керісінше, тым тегіс беттер үйкелісті азайтуы мүмкін, бірақ микроскопиялық аңғарлар беретін майлауды сақтау қабілетін жоғалтады.
Шаршау мерзімі және жарықшақтарды бастау
Беттік шыңдар (төбешіктер) көбінесе, әсіресе циклдік жүктеме кезінде кернеуді шоғырландырғыш ретінде әрекет етеді. Терең аңғарлар немесе сызаттар жарықтар үшін бастама нүктелері болуы мүмкін. Сондықтан, шаршауға сезімтал бөліктерде (мысалы, аэроғарыштық, автомобильдік, медициналық) беттің кедір-бұдырын азайту және төтенше ауытқуларды бақылау ұзақ қызмет мерзімін айтарлықтай жақсартады.
Тығыздау беттері
Тығыздау қолданбаларында (мысалы, сақиналар, тығыздағыштар, қысым интерфейстері) беті ағып кетпес үшін жеткілікті тегіс болуы керек, бірақ тығыздауышпен байланысқа мүмкіндік беретін микроқұрылым болуы керек. Шамадан тыс шыңдар немесе аңғарлар тығыздауды нашарлатуы мүмкін; тым тегіс бет қысым астында ағып кетуіне немесе істен шығуына әкелуі мүмкін.
Қаптаманың адгезиясы және беттік өңдеулері
Жақтауды, бояуды немесе басқа бетті өңдеуді қолданғанда, бақыланатын кедір-бұдыр профилі адгезияны жақсартады. Микроскопиялық аңғарлар жабындар үшін «зәкірлерді» қамтамасыз етеді. Тым тегіс бет жабысу беріктігін төмендетуі мүмкін; тым өрескел кернеулерді немесе ақауларды ұстап қалуы мүмкін.
Эстетика және оптикалық беттер
Тұтынушы бөліктерінде, көрінетін бөліктерінде және дәлдік оптикасында беттің кедір-бұдырлығы жарықтың бетпен (шағылу, шашырау, жылтырлық) әрекеттесетініне әсер етеді. Төмен кедір-бұдырлық жақсы оптикалық қасиеттерді береді. Мұндай жағдайларда бетті өте тығыз өңдеу маңызды.
Өлшемдік дәлдік және функционалдық алмасу
Дәл жинақтарда беттің кедір-бұдырлығы сәйкестікке, төзімділікке және функционалдық алмасуға әсер етуі мүмкін. Мысалы, сырғытуға немесе туралауға арналған беттер үйкеліс пен байланыстыруды болдырмау үшін қатты кедір-бұдырлықты бақылауды қажет етуі мүмкін.
Өндіріс құны және уақыты
Өте төмен кедір-бұдырлыққа қол жеткізу үшін жиі кесудің баяулауы, жеңілірек кесу тереңдігі, бірнеше өңдеу операциялары (ұнтақтау, жылтырату) немесе көбірек тексерулер қажет. Осылайша, әлі де функционалдық талаптарға сәйкес келетін ең тегіс орындалатын кедір-бұдырды көрсету шығындарды оңтайландыру шешімі болып табылады.
Қорытындылай келе, беттің кедір-бұдырлығын бақылау функционалдылықтың, сенімділіктің және өндірістің негізгі қиылысуы болып табылады.
Беттің кедір-бұдырының символдық көрінісі
Инженерлік сызбаларда және техникалық сипаттамаларда беттің кедір-бұдыры жиі стандартты белгілермен және белгілермен көрсетіледі. Бұл белгілерді түсіну талаптарды бір мәнді түрде жеткізуге көмектеседі.
Беттің кедір-бұдырлық таңбалары (ISO / ANSI)
Жалпы таңба параметрлерді (мысалы, Ra мәні, өңдеу бағыты, төсеу) көрсететін қосымша аннотациялары бар құсбелгі («V» пішіні сияқты) болып табылады.
Негізгі таңба мыналарды қамтуы мүмкін:
Кедір-бұдырлық параметрі (мысалы, Ra ≤ 1.6 мкм).
Рұқсат етілген өңдеу әдісі (мысалы, «өңдеу рұқсат етілген» немесе сызылған «тек төсеу / тегістеу»).
Төсеу бағыты (басымды микро ойық бағытын көрсететін көрсеткілер немесе белгілер).
ISO 1302 стандартында (немесе одан да соңғы стандарттарда) анағұрлым егжей-тегжейлі белгілеу мәнерлері бар: жоғарғы/төменгі шектерді, бет деңгейін, жұмыс әдісін және т.б. көрсету үшін қосымша өрістері бар таңбалар. Кедір-бұдырлық дәрежесі (N саны)
Кейбір стандарттарда (мысалы, DIN/ISO) кедір-бұдырлық дәрежелері N1- ден N12- ге дейін белгіленеді , бұл максималды Ra диапазондарына сәйкес келеді. Мысалы:
N12 → Ra = 50 мкм
N8 → Ra = 3.2 мкм
N5 → Ra = 0.4 мкм
N1 → Ra = 0.025 мкм
Бұл баға сандары әр кезде сандық Ra жазудың орнына сызбалардағы пайдалы стенография болып табылады (мысалы, «Жер бетін өңдеу N8»).
Қосымша белгілер / Квалификациялар
U / L (жоғарғы / төменгі): бір жақты төзімділіктерді көрсету үшін (мысалы, тек жоғарғы кедір-бұдырлық шегі).
«Барлық текстура» немесе «шығарылған текстура» біліктіліктері: өлшеуге белгілі бір беттік текстуралардың (қылшықтар, қиғаш жиектер) кіретінін немесе кірмейтінін көрсетеді.
Көрсеткілерді немесе өрнектерді орналастыру: беткі ойықтардың басым бағытын көрсетеді (мысалы, параллель, радиалды, шеңбер бойымен).
Жоғарғы индекс немесе суффикс : мысалы, кедір-бұдырлық белгісінің жанында «Ra = 1.6 мкм» деп белгіленуі мүмкін.
Өндірістік сызбаларды жасау кезінде түсініксіздікті болдырмау үшін толық мағынаны (мысалы, параметр, рұқсат етілген диапазон, өлшеу әдісі сілтемесі) қосу ең жақсы тәжірибе.
Өңдеу технологиясы мен беттің кедір-бұдырлығы арасындағы байланыс
Бөлшектегі бетінің кедір-бұдырлығы өңдеу әдісіне, құрал геометриясына, материал қасиеттеріне және өңдеу параметрлеріне тығыз байланысты. Төменде әртүрлі өңдеу технологияларының кедір-бұдырлыққа қалай әсер ететіні және оны оңтайландыру стратегиялары берілген.

бетбұрысты
Токарлық (токарь станогында) жиі спиральды құрал белгілері бар беттерді шығарады. Қол жеткізуге болатын кедір-бұдыр көбінесе мыналарға байланысты:
Беру жылдамдығы : аз беру кедір-бұдырлықты төмендетеді (жұқа бет).
Кесу тереңдігі : жеңіл кесіктер құралдың ауытқуын және дірілін азайтады.
Құралдың мұрын радиусы : үлкенірек мұрын радиусы ауысуларды тегістейді, бірақ кесу күшін арттыруы мүмкін.
Құралдардың тозуы : тозған құралдар бетінің сапасын төмендетеді.
Дайындаманың қаттылығы және дірілдеу : дірілдер (сықырлау) кедір-бұдырлықты арттырады.
Кесу жылдамдығы : шектеулер шегінде жоғары жылдамдық жиналатын жиекті азайтып, әрлеуді жақсартуы мүмкін, бірақ сонымен бірге қызуды арттырады.
Стандартты жағдайларда бұрылу үшін әдеттегі Ra шамамен 1.6-дан 6.3 мкм-ге дейін болуы мүмкін.
Фрезерлеу
Фрезерлік кесу үзік-үзік кесуді енгізеді, бұл көршілес аспап өтулері арасында қырқыстың үлгілеріне әкелуі мүмкін.
Баспалдақ ені : кішірек баспалдақ теңіз тарақшаларын азайтады және тегіс беттерді береді.
Тіске берілетін тамақ мөлшері : тіске берілетін тамақ мөлшерінің азаюы жұқа қабат береді.
Құрал геометриясы (спираль, жабын, жиектің өткірлігі) : жақсы геометрия беткі ақауларды азайтуға көмектеседі.
Шпиндель жылдамдығы және кесу жылдамдығы : оңтайландырылған жылдамдық құрал мен дайындаманың жағымсыз өзара әрекеттесуін азайтады.
Құралдың дірілдеу және сыбырлауы : тұрақтылық өте маңызды.
Кескіштің жүгірісі : минималды жүгіріс біркелкі ілінісуді қамтамасыз етеді.
Фрезерлеу кезіндегі әдеттегі Ra жағдайларға байланысты 0.8-ден 6.3 мкм аралығында болуы мүмкін.
Тегістеу және үстіңгі өңдеу
Тегістеу, әсіресе беткі немесе цилиндрлік тегістеу, әлдеқайда жақсы өңдеуге әкелуі мүмкін:
Ұсақ абразивтер / микроұнтақтау : Ra мәндері 0.1-ден 0.8 мкм-ге дейін (немесе одан төмен) жетуі мүмкін.
Жоғары дәлдіктегі дөңгелектер және бекіту : дөңгелектердің сапасы мен бекітілуін қамтамасыз ету өте маңызды.
Салқындатқыш сұйықтық, беру, жылдамдық : бұларды бірқалыпты басқару керек.
Дірілді басқару : машинаның қаттылығы, демпферлеу және теңгеру әрлеу сапасына әсер етеді.
Жоғары өңдеу, тегістеу, тегістеу немесе жылтырату кейбір оптикалық немесе дәл құрамдас бөліктерде кедір-бұдырды тіпті 0.05 мкм-ден төмен түсіруі мүмкін.
Электр разрядтарын өңдеу (EDM)
EDM ұшқын эрозиясына байланысты өрескел беттерді шығарады, бірақ жақсы өңдеу потенциалы бар:
Әдеттегі EDM кедір-бұдырлығы 0.3-тен 2.0 мкм-ге дейін болуы мүмкін (жақсы өңдеу тәсілдерімен).
Екінші реттік жылтырату немесе микроөңдеу кедір-бұдырды одан әрі азайтуы мүмкін.
Басқа процестер (мысалы, лазер, плазма, қоспа)
Дәстүрлі емес процестерде беттің кедір-бұдырлығы жоғарырақ болады және жиі өңдеуден кейінгі өңдеу немесе өңдеу қажет. Қосымша бөлшектерді CNC өңдеу үшін екінші реттік фрезерлеу немесе тегістеу көбінесе беттің сапасын жақсартады.
Сауда-саттық және шектеулер
Құны мен әрлеуі : өте тегіс беттерге қол жеткізу көп уақытты, құрал-жабдықтарды, тексеруді және мүмкін болатын бас тартуларды қажет етеді.
Төзімділік байланысы : өте тығыз өлшемді төзімділіктер өте жұқа әрлеуді қажет етуі мүмкін.
Материалдың мінез-құлқы : белгілі бір материалдар (сынғыш, өңдеу қиын) қол жеткізуге болатын кедір-бұдырлықты шектеуі мүмкін.
Қолжетімділік және геометрия : терең қуыстар, тесіктер, күрделі пішіндер қолжетімділікті немесе құрал нұсқаларын шектеуі мүмкін; біркелкі кедір-бұдырлыққа қол жеткізу қиындай түседі.
Жылулық әсерлер және қалдық кернеу : жылу және қалдық кернеу микроқұрылымды және соққы бетін бұрмалауы мүмкін.
Процесті таңдау стратегиясы
Дәл өндірістегі прагматикалық тәсіл:
Функционалдық талаптарды анықтаңыз (мысалы, сырғу, тығыздау, косметикалық, шаршау).
Функционалдық қажеттіліктерді қанағаттандыратын ең өрескел қолайлы бетті таңдаңыз (шығынды азайту үшін).
Бұл кедір-бұдырлыққа жету үшін құрал жолдарын, берілістерді, жылдамдықтарды, құрал геометриясын жобалаңыз.
Аяқтау операцияларын (ұнтақтау, жылтырату) қажет болған жағдайда ғана қолданыңыз.
Кедір-бұдырлық мақсаттарының орындалғанын растау үшін аралық кезеңдерде тексеріңіз.
Бетінің кедір-бұдырлығы бүкіл өңдеу тізбегінен – станок динамикасынан, құрал күйінен, кесу жағдайларынан, бекітуден және материалдың әрекетінен туындайтындықтан, техникалық сипаттамаларға сенімді түрде сәйкес келу үшін үздіксіз бақылау және реттеу маңызды.
Precionn туралы
Дәлдік пен сапаны қамтамасыз ету мақсатында Precionn бетінің тұтастығына, сондай-ақ өлшемдік дәлдікке баса назар аударады. Халықаралық клиенттерге қызмет көрсететін өңдеу кәсіпорны ретінде Precionn қатаң сапаны бақылау хаттамаларын сақтайды, көрсетілген беттің кедір-бұдырлығына сенімді түрде қол жеткізуді қамтамасыз ету үшін өндірісте жоғары деңгейлі профилометрлерді, оптикалық бетті өлшеу жүйелерін және кері байланыс ілмектерін қолданады. Клиенттерге тығыздау, мойынтірек немесе косметикалық бөлшектер үшін орташа өңдеу немесе өте жұқа беттер қажет болса да, Precionn өнімділікті, өндірістік қабілеттілікті және құнын теңестіру үшін олармен тығыз жұмыс істейді және макро төзімділік пен микро беттің сипаттамаларына сәйкес келетін бөлшектерді жеткізеді.
Егер сіз бетінің кедір-бұдыры құрамдасыңыздың өнімділігіне қалай әсер ететіні туралы кеңес алғыңыз келсе немесе кедір-бұдырды бақылауды қамтитын бағаны алғыңыз келсе, Precionn инженерлік тобы көмектесуге дайын.