
Op het gebied van precisiebewerking speelt oppervlakteruwheid een centrale rol om ervoor te zorgen dat onderdelen niet alleen voldoen aan maattoleranties, maar ook betrouwbaar presteren in de loop van de tijd. Dit artikel biedt een vriendelijk, derde-persoonsoverzicht van oppervlakteruwheid: wat het is, hoe het wordt gemeten, wat de gangbare meeteenheden zijn en hoe bewerkingsprocessen het beïnvloeden. Aan het einde volgt een korte introductie over hoe Precionn oppervlakteruwheid benadert in haar bewerkingsdiensten.
Wat is oppervlakteruwheid?
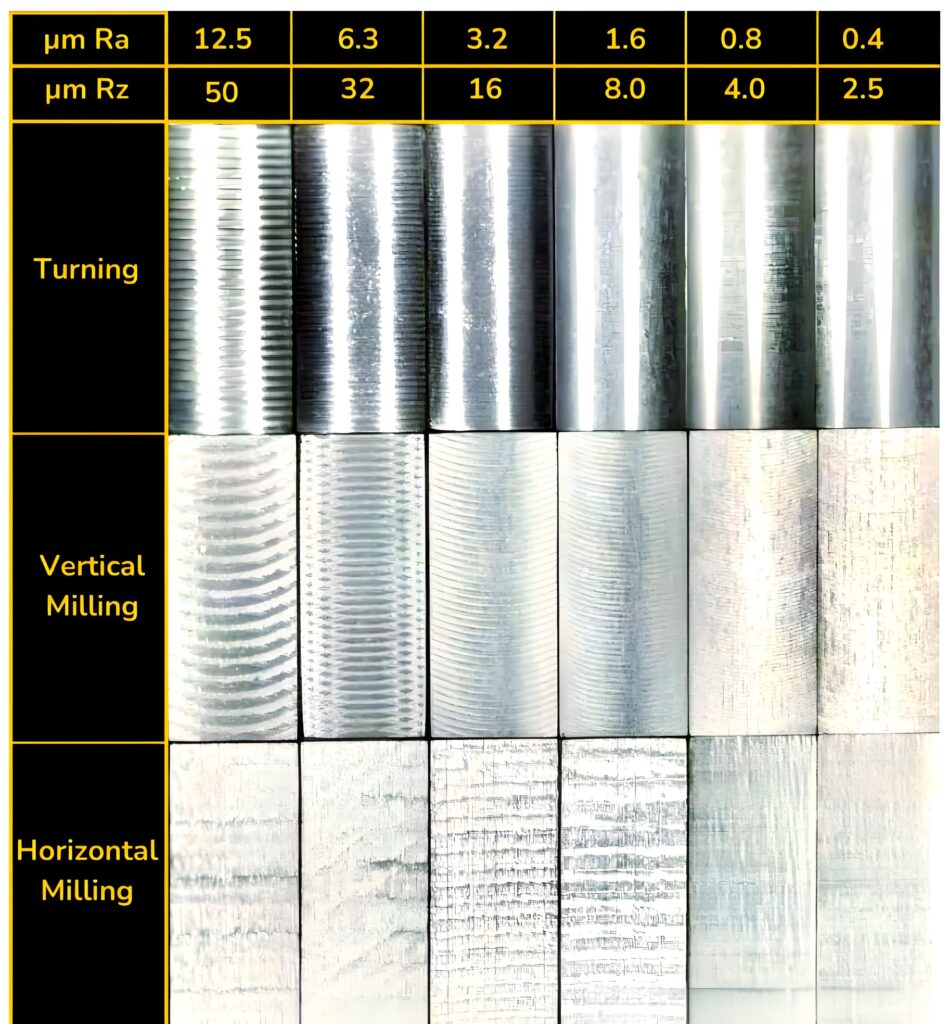
Oppervlakteruwheid verwijst naar de microscopische textuur van het oppervlak van een onderdeel, gekenmerkt door kleine afwijkingen van een ideale gladde vorm. Deze afwijkingen manifesteren zich als pieken en dalen die het gevolg zijn van bewerking, slijpen, polijsten of andere oppervlaktebewerkingen. Hoewel de term soms door elkaar wordt gebruikt met 'oppervlakteafwerking', omvat oppervlakteafwerking strikt genomen ook de structuur , golving en ruwheid ; maar in de meeste technische tekeningen wordt alleen de ruwheid gespecificeerd of gecontroleerd. Vanuit praktisch oogpunt is oppervlakteruwheid een vingerafdruk van het productieproces – het is het 'microlandschap' dat wordt achtergelaten door snijgereedschappen, schuurmiddelen of andere processen. Bij zeer nauwkeurige onderdelen kan dat microlandschap wrijving, slijtage, afdichtingsprestaties, levensduur bij vermoeiing, hechting van coatings en meer beïnvloeden.
In industriële omgevingen kunnen typische bewerkte oppervlakken (draaien, frezen) ruwheid vertonen in het micrometerbereik (µm); veel fijnere afwerkingen vereisen slijpen of polijsten. Omdat ruwheid inherent een statistische maatstaf is, nemen ingenieurs vaak meerdere sporen op of passen ze filters toe om ruwheid te isoleren van golvingen met langere golflengtes of vormfouten.
Hoe oppervlakteruwheid meten?
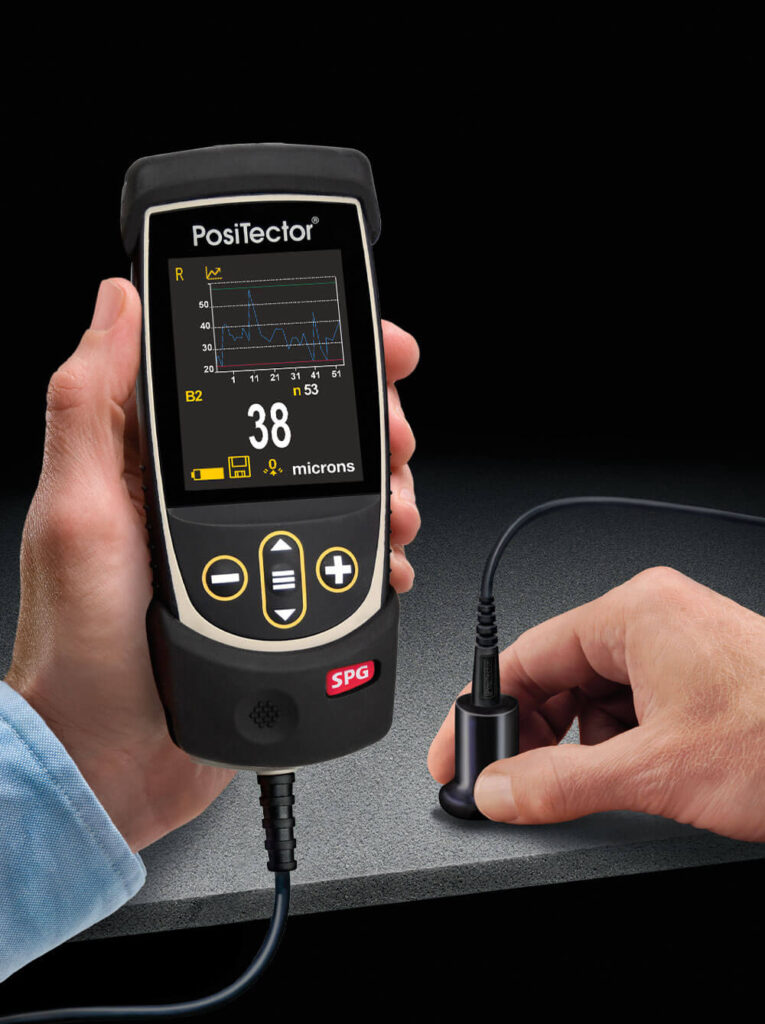
Het meten van de oppervlakteruwheid omvat het meten of vastleggen van het oppervlak en het extraheren van karakteristieke parameters (Ra, Rz, enz.). Hieronder vindt u veelgebruikte meetmethoden en richtlijnen.
Contact Stylus Profilometrie
Een van de meest gebruikte methoden is mechanische stylusprofilometrie. Een diamanten stylus (of een vergelijkbare harde punt) wordt met een gecontroleerde snelheid en druk zijdelings over het oppervlak getrokken. De verticale beweging van de stylus registreert het oppervlakteprofiel over een bepaalde evaluatielengte. Op basis van dat profiel worden verschillende statistische ruwheidsparameters (Ra, Rz, enz.) berekend.
Belangrijke overwegingen zijn onder meer:
Afsnijlengte / filter : om ruwheid van golving te scheiden.
Lengte van de steekproef en aantal monsters : meerdere segmenten kunnen worden gemeten en gemiddeld.
De radius en kracht van de styluspunt moeten afgestemd zijn op de geometrie en hardheid van het oppervlak om beschadiging of vervorming te voorkomen.
Kalibratie en standaardisatie : het instrument moet voldoen aan normen (bijv. ISO 4287/4288 of equivalent).
Optische methoden en interferometrie
Contactloze technieken gebruiken licht (bijv. witlichtinterferometrie, confocale microscopie, focusvariatie) of laserscanning om de oppervlaktetopografie te reconstrueren. Deze methoden kunnen oppervlaktekaarten (2D) vastleggen, niet alleen profiellijnen.
Interferometrie kan een gevoeligheid op nanometerschaal bereiken voor sterk gepolijste oppervlakken.
Focusvariatie-/confocale systemen zijn zeer geschikt voor meer gestructureerde oppervlakken met een matige ruwheid.
Gestructureerd licht / franjeprojectiemethoden kunnen ook worden gebruikt voor metingen over een groter gebied.
Deze optische benaderingen vermijden mechanisch contact, waardoor metingen op delicate oppervlakken of zachte materialen mogelijk zijn, waarbij contact met de stylus de resultaten kan beïnvloeden.
Vergelijkende / Replica-technieken
In sommige gevallen wordt een replica (afdruk) van het oppervlak gemaakt (bijvoorbeeld van polymeerhars) en vervolgens optisch gemeten. Deze methode is handig wanneer directe toegang moeilijk is.
Beste praktijken / normen
Vermeld altijd de meetmethode, de grenswaarde en de bemonsteringsparameters.
Voor consistentie kunt u filters (bijvoorbeeld Gaussische filters) gebruiken om de ruwheid van de golving te scheiden.
Gebruik meerdere meettrajecten om variantie te beperken.
Vergelijk met erkende normen (ISO, ASME, JIS) om reproduceerbaarheid te garanderen.
In praktische bewerkingsomgevingen meten typische instrumenten in de bereiken: ~0.05 tot 10 µm voor Ra, ~0.1 tot 50 µm voor Rz.
Wat is Ra in oppervlakteruwheid?
Ra (arithmetic average roughness) is wellicht de meest gebruikte maatstaf voor het specificeren van de oppervlakteruwheid van bewerkte onderdelen. Het wordt gedefinieerd als het rekenkundig gemiddelde van de absolute afwijkingen van het oppervlakteprofiel ten opzichte van de gemiddelde (referentie)lijn over de evaluatielengte:
Ra=1L∫0L∣z(x)∣ dx\displaystyle Ra = \frac{1}{L} \int_{0}^{L} |z(x)| \, dxRa=L1∫0L∣z(x)∣dx
waarbij z(x)z(x)z(x) de verticale afwijkingen van de gemiddelde lijn zijn en LLL de evaluatielengte is.
Voordelen en beperkingen
Voordeel : Ra is gemakkelijk te begrijpen en te berekenen; het geeft een algemeen gevoel van "vloeiendheid".
Beperking : Omdat alle afwijkingen (positief en negatief) gelijkmatig worden gemiddeld, worden extreme pieken of dalen die cruciaal kunnen zijn voor afdichtings- of vermoeiingsoppervlakken mogelijk niet weergegeven. Met andere woorden, twee oppervlakken met dezelfde Ra-waarde kunnen een zeer verschillende topografie hebben.
In de technische praktijk variëren de typische waarden van Ra voor bewerkte oppervlakken. Voor fijndraaien of frezen is ~0.8 tot 3.2 µm gebruikelijk; voor slijpen of superfinishen kan Ra dalen tot 0.1 tot 0.8 µm of lager. Enkele vuistregels suggereren benaderende relaties (maar geen precieze omrekeningen) tussen Ra en andere parameters zoals Rz (bijv. Rz ≈ 7×Ra), hoewel echte oppervlakken vaak van die verhouding afwijken. Omdat Ra zo alomtegenwoordig is, specificeren veel technische tekeningen bijvoorbeeld simpelweg "Ra ≤ 1.6 µm" zonder verdere uitleg.
Wat is Rz in oppervlakteruwheid?
Rz is een andere veelgebruikte ruwheidsparameter die extreme afwijkingen (pieken en dalen) beter weergeeft. In veel internationale normen wordt Rz gedefinieerd als het gemiddelde van de verticale afstanden tussen de hoogste piek en het laagste dal over meerdere meetlengtes (meestal vijf). Het proces verloopt in feite als volgt:
Verdeel de evaluatielengte in subsegmenten (bijvoorbeeld vijf segmenten).
Identificeer in elk segment de hoogste piekhoogte boven het gemiddelde en de laagste valleidiepte onder het gemiddelde.
Bereken de verticale afstand van piek tot dal in elk segment.
Neem het gemiddelde van deze afstanden: dat geeft Rz.
Rz is dus gevoeliger voor geïsoleerde pieken of diepe dalen die anders gemaskeerd zouden worden in een op Ra gebaseerd gemiddelde. Het wordt vaak gebruikt in toepassingen waar dergelijke afwijkingen functionele implicaties kunnen hebben, bijvoorbeeld bij het afdichten van oppervlakken, vermoeiingskritische onderdelen of gekoppelde mechanische interfaces. Omdat Rz zich richt op extremen in plaats van gemiddelde afwijkingen, gaat het vaak uit van een hogere numerieke waarde dan Ra voor hetzelfde oppervlak. Dat wil zeggen, meestal Ra < Rz. In sommige gevallen vereist een ontwerptekening zowel Ra- als Rz-parameters om het gewenste oppervlaktekarakter vollediger te definiëren.
Een veelvoorkomende praktische regel is dat voor een ‘normaal’ bewerkingsoppervlak Rz ongeveer 6–10 keer Ra kan zijn, maar dit is een benadering en hangt sterk af van het bewerkingsproces, het materiaal, de gereedschapsomstandigheden, enz.
Wat is de betekenis van oppervlakteruwheid?
Oppervlakteruwheid is niet zomaar een technisch getal – het heeft tastbare gevolgen voor hoe een component functioneert. Hieronder staan de belangrijkste redenen waarom het beheersen van de oppervlakteruwheid belangrijk is.
Wrijving, slijtage en contactmechanica
Ruwe oppervlakken hebben doorgaans een hogere wrijving omdat microscopisch kleine oneffenheden elkaar raken, waardoor de weerstand toeneemt. Bij glijdende of roterende onderdelen (lagers, assen, nokken) kan overmatige ruwheid de slijtage versnellen of ongewenste wrijvingswarmte veroorzaken. Omgekeerd kunnen te gladde oppervlakken de wrijving verminderen, maar het vermogen van microscopisch kleine holtes om smeermiddelen vast te houden verliezen.
Vermoeiingslevensduur en scheurinitiatie
Oppervlaktepieken (oneffenheden) fungeren vaak als spanningsconcentraties, vooral onder cyclische belasting. Diepe dalen of krassen kunnen scheurvorming initiëren. Daarom kan het verminderen van de oppervlakteruwheid en het beheersen van extreme afwijkingen in vermoeiingsgevoelige onderdelen (bijv. lucht- en ruimtevaart, automobielindustrie, medische toepassingen) de levensduur aanzienlijk verbeteren.
Afdichten van oppervlakken
Bij afdichtingstoepassingen (bijv. O-ringen, pakkingen, drukinterfaces) moet het oppervlak glad genoeg zijn om lekkage te voorkomen, maar toch een microstructuur hebben om afdichtingscontact mogelijk te maken. Overmatige pieken of dalen kunnen de afdichting belemmeren; een te glad oppervlak kan lekkage of breuk onder druk bevorderen.
Coatinghechting en oppervlaktebehandelingen
Bij het aanbrengen van plating, verf of andere oppervlaktebehandelingen verbetert een gecontroleerd ruwheidsprofiel de hechting. Microscopisch kleine holtes vormen "ankers" voor coatings. Een te glad oppervlak kan de hechtsterkte verminderen; een te ruw oppervlak kan spanningen of defecten insluiten.
Esthetiek en optische oppervlakken
Bij consumentenonderdelen, zichtbare onderdelen en precisie-optica beïnvloedt oppervlakteruwheid de interactie van licht met het oppervlak (reflectie, verstrooiing, glans). Een lagere ruwheid levert betere optische eigenschappen op. In die gevallen is een zeer strakke oppervlakteafwerking essentieel.
Dimensionale nauwkeurigheid en functionele uitwisselbaarheid
Bij precisieassemblages kan oppervlakteruwheid de pasvorm, tolerantie en functionele uitwisseling beïnvloeden. Oppervlakken die bijvoorbeeld bedoeld zijn om te schuiven of uit te lijnen, vereisen mogelijk een nauwkeurige ruwheidscontrole om wrijving of vastlopen te voorkomen.
Productiekosten en tijd
Het bereiken van een extreem lage ruwheid vereist vaak langzamer snijden, een lagere snijdiepte, meerdere nabewerkingen (slijpen, polijsten) of meer inspecties. Het specificeren van de meest vloeiende, haalbare ruwheid die nog steeds aan de functionele eisen voldoet, is daarom een kostenoptimaliserende beslissing.
Kortom, het beheersen van de oppervlakteruwheid is een belangrijk aspect van functionaliteit, betrouwbaarheid en maakbaarheid.
Symbolische weergave van oppervlakteruwheid
Op technische tekeningen en technische specificaties wordt oppervlakteruwheid vaak aangegeven met standaardsymbolen en -notaties. Het begrijpen van deze symbolen helpt om eisen eenduidig te communiceren.
Oppervlakteruwheidssymbolen (ISO / ANSI)
Een veelgebruikt symbool is een vinkje (in de vorm van een “V”) met aanvullende aantekeningen die parameters aangeven (bijv. Ra-waarde, bewerkingsrichting, lay).
Het basissymbool kan het volgende omvatten:
De ruwheidsparameter (bijv. Ra ≤ 1.6 µm).
De toegestane bewerkingsmethode (bijv. “bewerking toegestaan” of doorgestreept “alleen leggen/slijpen”).
De legrichting (pijlen of markeringen die de dominante richting van de microgroef aangeven).
In ISO 1302 (of recentere normen) zijn er uitgebreidere callout-stijlen: symbolen met extra velden om boven-/ondergrenzen, oppervlaktekwaliteit, werkmethode, enz. te specificeren. Ruwheidsklasse (N-nummer)
In sommige normen (bijv. DIN/ISO) worden ruwheidsgraden aangeduid met N1 tot en met N12 , die overeenkomen met maximale Ra-waarden. Bijvoorbeeld:
N12 → Ra = 50 µm
N8 → Ra = 3.2 µm
N5 → Ra = 0.4 µm
N1 → Ra = 0.025 µm
Deze klassenummers zijn handig om op tekeningen af te korten (bijvoorbeeld “Oppervlakteafwerking N8”), in plaats van telkens een numerieke Ra te moeten schrijven.
Extra symbolen/kwalificaties
U / L (boven / onder): om eenzijdige toleranties te specificeren (bijvoorbeeld alleen een bovengrens voor de ruwheid).
De kwalificaties "Alle texturen" of "Uitgesloten texturen" geven aan of bepaalde oppervlaktestructuren (bramen, afgeschuinde randen) wel of niet in de meting worden meegenomen.
Teken pijlen of patronen: om de dominante oriëntatie van de oppervlaktegroeven aan te geven (bijv. parallel, radiaal, cirkelvormig).
Als superscript of achtervoegsel kan bijvoorbeeld "Ra = 1.6 µm" naast het ruwheidssymbool worden geplaatst.
Bij het genereren van productietekeningen is het raadzaam om de volledige betekenis op te nemen (bijv. parameter, toegestaan bereik, referentie voor meetmethode) om dubbelzinnigheid te voorkomen.
Relatie tussen bewerkingstechnologie en oppervlakteruwheid
De oppervlakteruwheid die op een onderdeel wordt bereikt, is nauw verbonden met de bewerkingsmethode, gereedschapsgeometrie, materiaaleigenschappen en bewerkingsparameters. Hieronder vindt u een overzicht van hoe verschillende bewerkingstechnologieën de ruwheid beïnvloeden en strategieën om deze te optimaliseren.

Draai
Draaien (op een draaibank) levert vaak oppervlakken op met spiraalvormige gereedschapssporen. De bereikbare ruwheid hangt grotendeels af van:
Voedingssnelheid : een lagere voedingssnelheid resulteert doorgaans in een lagere ruwheid (fijner oppervlak).
Snijdiepte : minder diepe sneden verminderen de doorbuiging en trillingen van het gereedschap.
Neusradius van het gereedschap : een grotere neusradius zorgt voor vloeiendere overgangen, maar kan de snijkrachten verhogen.
Gereedschapsslijtage : versleten gereedschap vermindert de oppervlaktekwaliteit.
Werkstukstijfheid en trillingen : trillingen (ratelgeluiden) verhogen de ruwheid.
Snijsnelheid : binnen bepaalde grenzen kan een hogere snelheid de opbouw van materiaal aan de snijkant verminderen en de afwerking verbeteren, maar dit verhoogt ook de warmteontwikkeling.
De typische Ra voor draaien kan onder standaardomstandigheden variëren van ongeveer 1.6 tot 6.3 µm.
Frezen
Frezen veroorzaakt onderbroken snijbewegingen, waardoor er schelppatronen kunnen ontstaan tussen opeenvolgende gereedschapsgangen.
Overstapbreedte : een kleinere overstapbreedte vermindert oneffenheden en zorgt voor gladdere oppervlakken.
Voeding per tand : een lagere voeding per tand zorgt voor een fijnere afwerking.
Gereedschapsgeometrie (spiraalvorm, coating, scherpte van de snijkant) : een betere geometrie helpt oppervlaktedefecten te verminderen.
Spindelsnelheid en snijsnelheid : een geoptimaliseerde snelheid vermindert ongewenste interactie tussen gereedschap en werkstuk.
Trillingen en ratelen van gereedschap : stabiliteit is cruciaal.
Snijafwijking : minimale afwijking zorgt voor een gelijkmatige aangrijping.
De typische Ra-waarde van het frezen kan variëren van 0.8 tot 6.3 µm, afhankelijk van de omstandigheden.
Slijpen en superfinishen
Door slijpen, vooral vlak- of rondslijpen, kunnen veel fijnere afwerkingen worden verkregen:
Fijne schuurmiddelen / microslijpen : kunnen Ra-waarden van 0.1 tot 0.8 µm (of lager) bereiken.
Hoogprecisie slijpschijven en africhten : het waarborgen van de kwaliteit en africhting van de slijpschijven is essentieel.
Koelvloeistof, toevoer, snelheid : deze moeten nauwkeurig geregeld worden.
Trillingsbeheersing : de stijfheid, demping en balancering van de machine beïnvloeden de afwerkingskwaliteit.
Door superfinishing, honen, lappen of polijsten kan de ruwheid bij sommige optische of precisiecomponenten zelfs onder de 0.05 µm komen.
Elektrische ontladingsbewerking (EDM)
EDM produceert ruwe oppervlakken door vonkerosie, maar biedt mogelijkheden voor een fijne afwerking:
De typische EDM-ruwheid kan 0.3 tot 2.0 µm bedragen (bij fijne afwerkingsmethoden).
Secundair polijsten of microfinishen kan de ruwheid verder verminderen.
Andere processen (bijv. laser, plasma, additief)
Bij niet-traditionele processen is de oppervlakteruwheid doorgaans hoger en is nabewerking of afwerking vaak vereist. Bij CNC-afwerking van additieve onderdelen verbetert secundair frezen of slijpen vaak de oppervlaktekwaliteit.
Afwegingen en beperkingen
Kosten versus afwerking : het bereiken van ultragladde oppervlakken kost meer tijd, gereedschap, inspectie en leidt mogelijk tot meer afgekeurde producten.
Tolerantiekoppeling : zeer nauwe maattoleranties kunnen een uiterst fijne afwerking vereisen.
Materiaaleigenschappen : bepaalde materialen (bros, moeilijk te bewerken) kunnen de haalbare ruwheid beperken.
Toegankelijkheid en geometrie : diepe holtes, gaten en complexe vormen kunnen de toegang of de beschikbare gereedschappen beperken; het bereiken van een uniforme ruwheid wordt daardoor lastiger.
Thermische effecten en restspanning : hitte en restspanning kunnen de microstructuur vervormen en de afwerking beïnvloeden.
Processelectiestrategie
Een pragmatische aanpak in precisieproductie is:
Definieer de functionele vereisten (bijv. glijdend, afdichtend, cosmetisch, vermoeiingsvereisten).
Selecteer het ruwste acceptabele oppervlak dat nog steeds aan de functionele behoeften voldoet (om kosten te minimaliseren).
Ontwerp gereedschapspaden, voedingen, snelheden en gereedschapsgeometrie om die ruwheid te benaderen.
Voer afwerkbewerkingen (slijpen, polijsten) alleen uit als dat nodig is.
Inspecteer tijdens de tussenliggende fasen om te bevestigen dat de doelstellingen voor ruwheid worden gehaald.
Omdat oppervlakteruwheid ontstaat in de gehele bewerkingsketen – van machinedynamiek, gereedschapstoestand, snijcondities, opspanning en materiaalgedrag – zijn continue bewaking en aanpassing essentieel om betrouwbaar aan de specificaties te voldoen.
Over Precionn
In haar streven naar precisie en kwaliteit legt Precionn grote nadruk op oppervlaktekwaliteit en maatnauwkeurigheid. Als bewerkingsbedrijf dat internationale klanten bedient, hanteert Precionn strikte kwaliteitscontroleprotocollen. Hierbij worden hoogwaardige profielmeters, optische oppervlaktemeetsystemen en feedbackloops in het productieproces ingezet om ervoor te zorgen dat de gespecificeerde oppervlakteruwheid betrouwbaar wordt bereikt. Of klanten nu een gemiddelde afwerking of ultrafijne oppervlakken nodig hebben voor afdichtings-, lager- of cosmetische onderdelen, Precionn werkt nauw met hen samen om prestaties, maakbaarheid en kosten in balans te brengen en levert onderdelen die voldoen aan zowel macrotoleranties als micro-oppervlaktespecificaties.
Als u advies wilt over de invloed van oppervlakteruwheid op de prestaties van uw component of een offerte inclusief ruwheidscontrole, staat het technische team van Precionn voor u klaar.