
No âmbito da usinagem de precisão, a rugosidade da superfície desempenha um papel central para garantir que as peças não apenas atendam às tolerâncias dimensionais, mas também tenham um desempenho confiável ao longo do tempo. Este artigo oferece uma visão geral amigável, em terceira pessoa, da rugosidade da superfície: o que é, como é medida, quais são suas métricas comuns e como os processos de usinagem a influenciam. No final, há uma breve introdução sobre como a Precionn aborda a rugosidade da superfície em seus serviços de usinagem.
O que é rugosidade da superfície?
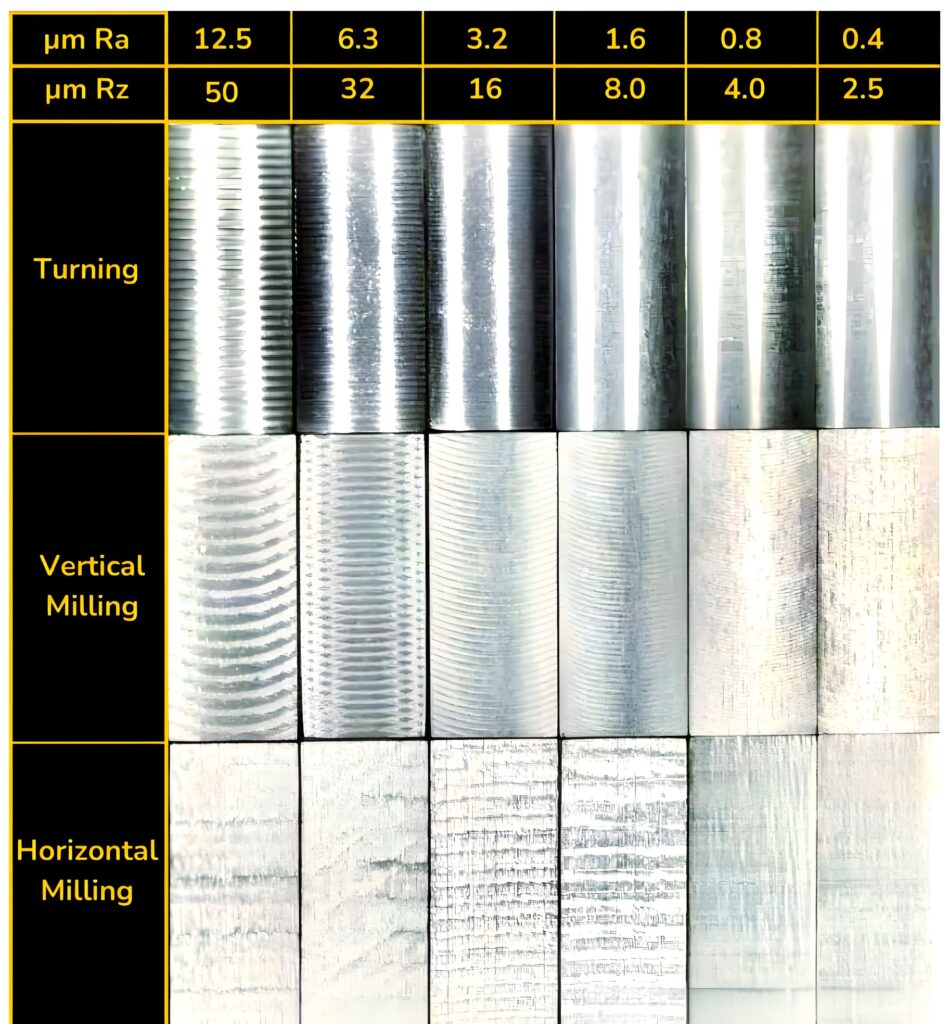
A rugosidade superficial refere-se à textura microscópica da superfície de uma peça, caracterizada por pequenos desvios de uma forma idealmente lisa. Esses desvios manifestam-se como picos e vales resultantes de usinagem, retificação, polimento ou outras operações de superfície. Embora às vezes usado como sinônimo de "acabamento superficial", o termo "acabamento superficial" inclui, estritamente falando, componentes de direção , ondulação e rugosidade ; porém, na maioria dos desenhos de engenharia, apenas a rugosidade é especificada ou controlada. De um ponto de vista prático, a rugosidade superficial é uma impressão digital do processo de fabricação — é a "micro paisagem" deixada por ferramentas de corte, abrasivos ou outros processos. Em peças de alta precisão, essa micro paisagem pode influenciar o atrito, o desgaste, o desempenho da vedação, a vida útil à fadiga, a adesão do revestimento e muito mais.
Em ambientes industriais, superfícies usinadas típicas (torneamento, fresamento) podem apresentar rugosidade na faixa de micrômetros (µm); acabamentos muito mais finos requerem retificação ou polimento. Como a rugosidade é inerentemente uma medida estatística, os engenheiros frequentemente coletam amostras de múltiplos traços ou aplicam filtros para isolar a rugosidade de ondulações de comprimento de onda mais longo ou erros de forma.
Como medir a rugosidade da superfície?
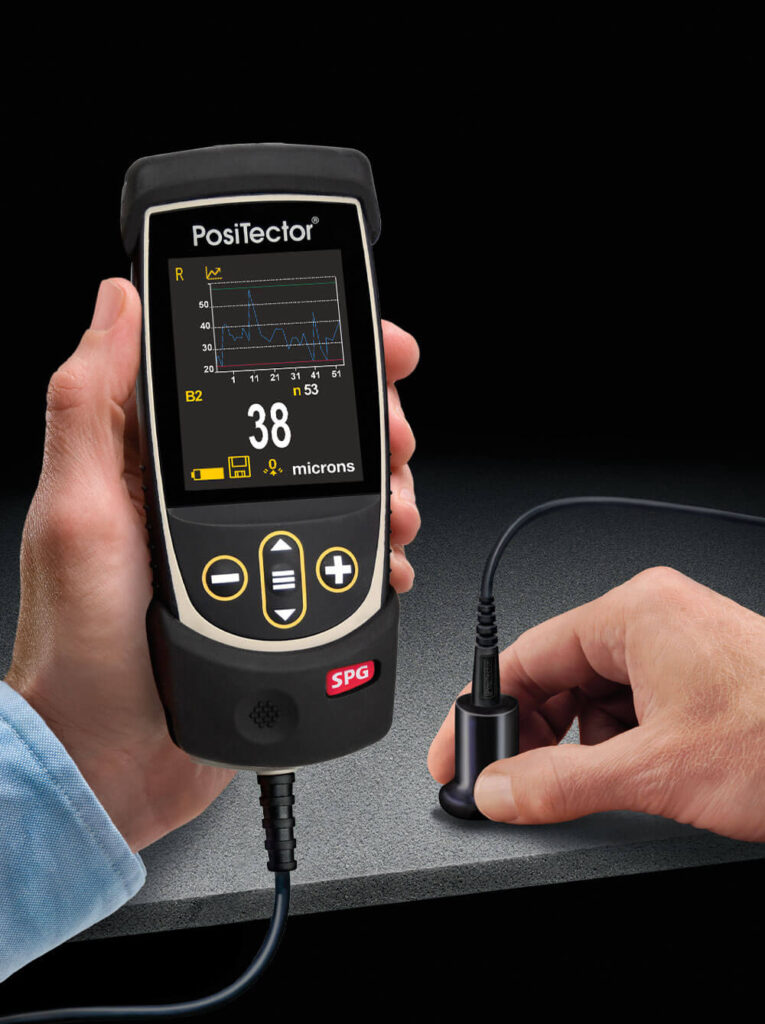
A medição da rugosidade da superfície envolve a sondagem ou a obtenção de imagens da superfície e a extração de parâmetros característicos (Ra, Rz, etc.). Abaixo estão os métodos e diretrizes comuns de medição.
Perfilometria de caneta de contato
Um dos métodos mais utilizados é a perfilometria com apalpador mecânico. Um apalpador diamantado (ou ponta similarmente rígida) é desenhado lateralmente sobre a superfície a uma velocidade e pressão controladas. O movimento vertical do apalpador registra o perfil da superfície ao longo de um comprimento de avaliação especificado. A partir desse perfil, vários parâmetros estatísticos de rugosidade (Ra, Rz, etc.) são calculados.
As principais considerações incluem:
Comprimento de corte/filtro : para separar a rugosidade da ondulação.
Comprimento da amostragem e número de amostras : vários segmentos podem ser medidos e a média calculada.
Raio e força da ponta da caneta : devem ser adequados à geometria e dureza da superfície para evitar danos ou distorções.
Calibração e padronização : o instrumento deve seguir as normas (por exemplo, ISO 4287/4288 ou equivalente).
Métodos Ópticos e Interferometria
Técnicas sem contato utilizam luz (por exemplo, interferometria de luz branca, microscopia confocal, variação de foco) ou varredura a laser para reconstruir a topografia da superfície. Esses métodos podem capturar mapas de superfície de área (2D), não apenas linhas de perfil.
A interferometria pode alcançar sensibilidade em escala nanométrica para superfícies altamente polidas.
Sistemas de variação de foco/confocais são adequados para superfícies mais texturizadas com rugosidade moderada.
Métodos de luz estruturada/projeção de franjas também podem ser usados para medições em campos mais amplos.
Essas abordagens ópticas evitam o contato mecânico, permitindo a medição de superfícies delicadas ou materiais macios onde o contato da agulha pode influenciar o resultado.
Técnicas Comparativas/Réplicas
Em alguns casos, uma réplica (impressão) da superfície é obtida (por exemplo, resina polimérica) e, em seguida, medida opticamente. Este método é útil quando o acesso direto é difícil.
Melhores Práticas / Padrões
Sempre informe o método de medição, o ponto de corte e os parâmetros de amostragem.
Para consistência, aplique filtragem (por exemplo, filtros gaussianos) para separar a rugosidade da ondulação.
Use vários traços de medição para reduzir a variação.
Compare com padrões reconhecidos (ISO, ASME, JIS) para garantir a reprodutibilidade.
Em configurações práticas de usinagem, instrumentos típicos medem em intervalos: ~0.05 a 10 µm para Ra, ~0.1 a 50 µm para Rz.
O que é Ra em rugosidade de superfície?
Ra (rugosidade média aritmética) é provavelmente a métrica mais comum usada para especificar a rugosidade superficial em peças usinadas. É definida como a média aritmética dos desvios absolutos do perfil da superfície em relação à linha média (de referência) ao longo do comprimento de avaliação:
Ra=1L∫0L∣z(x)∣ dx\displaystyle Ra = \frac{1}{L} \int_{0}^{L} |z(x)| \, dxRa=L1∫0L∣z(x)∣dx
onde z(x)z(x)z(x) são os desvios verticais da linha média e LLL é o comprimento da avaliação.
Vantagens e Limitações
Vantagem : Ra é fácil de entender e calcular; proporciona uma sensação geral de "suavidade".
Limitação : Como calcula a média de todos os desvios (positivos e negativos) igualmente, pode não refletir picos ou vales extremos que poderiam ser críticos em superfícies de vedação ou fadiga. Em outras palavras, duas superfícies com o mesmo Ra podem ter topografias muito diferentes.
Na prática da engenharia, os valores típicos de Ra para superfícies usinadas variam. Para torneamento fino ou fresamento, valores de ~0.8 a 3.2 µm são comuns; para retificação ou superacabamento, Ra pode cair para a faixa de 0.1 a 0.8 µm ou menos. Algumas regras práticas sugerem relações aproximadas (embora não conversões precisas) entre Ra e outros parâmetros como Rz (por exemplo, Rz ≈ 7 × Ra), embora superfícies reais frequentemente se desviem dessa relação. Como Ra é tão onipresente, muitos desenhos de engenharia simplesmente especificam, por exemplo, "Ra ≤ 1.6 µm" sem maiores detalhes.
O que é Rz em rugosidade de superfície?
Rz é outro parâmetro de rugosidade comum que captura melhor os desvios extremos (picos e vales). Em muitas normas internacionais, Rz é definido como a média das distâncias verticais entre o pico mais alto e o vale mais baixo em vários comprimentos de amostragem (geralmente cinco). Na prática, o processo é:
Divida o comprimento da avaliação em subsegmentos (por exemplo, cinco segmentos).
Em cada segmento, identifique a maior altura do pico acima da média e a menor profundidade do vale abaixo da média.
Calcule a distância vertical do pico ao vale em cada segmento.
Calcule a média dessas distâncias: isso dá Rz.
Assim, Rz é mais sensível a picos isolados ou vales profundos que, de outra forma, poderiam ser mascarados em uma média baseada em Ra. É frequentemente utilizado em aplicações onde tais desvios podem ter implicações funcionais — por exemplo, em superfícies de vedação, peças críticas à fadiga ou interfaces mecânicas acopladas. Como Rz se concentra em desvios extremos em vez de desvios médios, frequentemente assume um valor numérico maior que Ra para a mesma superfície. Ou seja, tipicamente Ra < Rz. Em alguns casos, um desenho de projeto pode exigir os parâmetros Ra e Rz para definir mais completamente as características de superfície desejadas.
Uma regra prática comum é que, para uma superfície de usinagem “normal”, Rz pode ser aproximadamente 6 a 10 vezes Ra, mas isso é aproximado e depende muito do processo de usinagem, material, condições da ferramenta, etc.
Qual é o significado da rugosidade da superfície?
A rugosidade da superfície não é apenas um número técnico — ela tem implicações tangíveis no funcionamento de um componente. Abaixo, apresentamos os principais motivos pelos quais o controle da rugosidade da superfície é importante.
Mecânica de Atrito, Desgaste e Contato
Superfícies rugosas tendem a apresentar maior atrito porque asperezas microscópicas entram em contato umas com as outras, aumentando a resistência. Em peças deslizantes ou rotativas (rolamentos, eixos, cames), a rugosidade excessiva pode acelerar o desgaste ou causar calor por atrito indesejado. Por outro lado, superfícies muito lisas podem reduzir o atrito, mas perdem a capacidade de retenção de lubrificante proporcionada pelos vales microscópicos.
Vida de fadiga e iniciação de rachaduras
Picos superficiais (asperezas) frequentemente atuam como concentradores de tensões, especialmente sob carga cíclica. Vales profundos ou arranhões podem ser pontos de início de trincas. Portanto, em peças sensíveis à fadiga (por exemplo, aeroespacial, automotiva, médica), a redução da rugosidade da superfície e o controle de desvios extremos podem aumentar significativamente a longevidade.
Vedação de Superfícies
Em aplicações de vedação (por exemplo, anéis de vedação, juntas, interfaces de pressão), a superfície deve ser lisa o suficiente para evitar vazamentos, mas ter microestrutura que permita o contato de vedação. Picos ou vales excessivos podem prejudicar a vedação; uma superfície muito lisa pode promover vazamento ou falha sob pressão.
Adesão de revestimentos e tratamentos de superfície
Ao aplicar galvanoplastia, pintura ou outros tratamentos de superfície, um perfil de rugosidade controlado melhora a adesão. Vales microscópicos fornecem "âncoras" para revestimentos. Uma superfície muito lisa pode reduzir a resistência da colagem; muito rugosa pode aprisionar tensões ou defeitos.
Estética e Superfícies Ópticas
Em peças de consumo, peças visíveis e óptica de precisão, a rugosidade da superfície influencia a forma como a luz interage com a superfície (reflexão, dispersão, brilho). Uma rugosidade menor resulta em melhores qualidades ópticas. Nesses casos, um acabamento superficial muito preciso é essencial.
Precisão dimensional e intercambiabilidade funcional
Em montagens de precisão, a rugosidade da superfície pode afetar o ajuste, a tolerância e a troca funcional. Por exemplo, superfícies destinadas a deslizar ou alinhar podem exigir um controle rigoroso da rugosidade para evitar atrito ou emperramento.
Custo e tempo de fabricação
Alcançar rugosidade ultrabaixa geralmente requer cortes mais lentos, profundidade de corte menor, múltiplas operações de acabamento (retificação, polimento) ou mais inspeções. Portanto, especificar a rugosidade mais suave possível que ainda atenda aos requisitos funcionais é uma decisão de otimização de custos.
Em suma, controlar a rugosidade da superfície é uma intersecção fundamental entre funcionalidade, confiabilidade e capacidade de fabricação.
Representação Simbólica da Rugosidade da Superfície
Em desenhos de engenharia e especificações técnicas, a rugosidade da superfície é frequentemente indicada por símbolos e notações padrão. Compreender esses símbolos ajuda a comunicar os requisitos de forma inequívoca.
Símbolos de rugosidade de superfície (ISO / ANSI)
Um símbolo comum é uma marca de seleção (como um formato de “V”) com anotações adicionais indicando parâmetros (por exemplo, valor Ra, direção de usinagem, configuração).
O símbolo básico pode incluir:
O parâmetro de rugosidade (por exemplo, Ra ≤ 1.6 µm).
O método de usinagem permitido (por exemplo, “usinagem permitida” ou “somente assentamento/retificação” riscado).
A direção da camada (setas ou marcações mostrando a direção dominante do microssulco).
Na ISO 1302 (ou padrões mais recentes), há estilos de chamada mais elaborados: símbolos com campos adicionais para especificar limites superior/inferior, grau de superfície, método de trabalho, etc. Grau de rugosidade (número N)
Em algumas normas (ex.: DIN/ISO), os graus de rugosidade são designados por N1 a N12 , que correspondem a faixas máximas de Ra. Por exemplo:
N12 → Ra = 50 µm
N8 → Ra = 3.2 µm
N5 → Ra = 0.4 µm
N1 → Ra = 0.025 µm
Esses números de grau são uma abreviação útil em desenhos (por exemplo, “Acabamento de superfície N8”) em vez de escrever um Ra numérico a cada vez.
Símbolos / Qualificadores Adicionais
U / L (superior / inferior): para especificar tolerâncias unilaterais (por exemplo, apenas um limite superior de rugosidade).
Os qualificadores “toda a textura” ou “textura excluída” especificam se determinadas texturas da superfície (rebarbas, bordas chanfradas) estão incluídas na medição.
Setas ou padrões de traçado: indicando a orientação dominante dos sulcos na superfície (por exemplo, paralelos, radiais, circunferenciais).
Sobrescrito ou sufixo : por exemplo, “Ra = 1.6 µm” pode ser anotado ao lado do símbolo de rugosidade.
Ao gerar desenhos de fabricação, é uma prática recomendada incluir o significado completo (por exemplo, parâmetro, intervalo permitido, referência do método de medição) para evitar ambiguidade.
Relação entre tecnologia de usinagem e rugosidade da superfície
A rugosidade superficial obtida em uma peça está intimamente ligada ao método de usinagem, à geometria da ferramenta, às propriedades do material e aos parâmetros de processamento. Abaixo, detalhamos como diversas tecnologias de usinagem influenciam a rugosidade e as estratégias para otimizá-la.

Passando
O torneamento (em torno) frequentemente produz superfícies com marcas de ferramentas em espiral. A rugosidade obtida depende em grande parte de:
Taxa de avanço : taxas de avanço mais baixas tendem a produzir menor rugosidade (superfície mais fina).
Profundidade de corte : cortes mais leves reduzem a deflexão e a vibração da ferramenta.
Raio da ponta da ferramenta : um raio de ponta maior suaviza as transições, mas pode aumentar as forças de corte.
Desgaste da ferramenta : ferramentas desgastadas degradam a qualidade da superfície.
Rigidez e vibração da peça : vibrações (vibração) aumentam a rugosidade.
Velocidade de corte : dentro de certos limites, uma velocidade maior pode reduzir o acúmulo de material na borda e melhorar o acabamento, mas também aumenta o calor.
O Ra típico para torneamento pode variar de cerca de 1.6 a 6.3 µm em condições padrão.
fresagem
O fresamento introduz cortes intermitentes, o que pode levar a padrões de vieira entre passagens de ferramentas adjacentes.
Largura do passo : um passo menor reduz as ondulações e produz superfícies mais lisas.
Avanço por dente : um avanço menor por dente proporciona um acabamento mais fino.
Geometria da ferramenta (hélice, revestimento, afiação da aresta) : uma geometria melhor ajuda a reduzir defeitos na superfície.
Velocidade do fuso e velocidade de corte : a velocidade otimizada reduz a interação indesejável entre a ferramenta e a peça.
Vibração e trepidação da ferramenta : a estabilidade é fundamental.
Desvio de corte : um desvio mínimo garante um engate uniforme.
O Ra típico da moagem pode ficar na faixa de 0.8 a 6.3 µm, dependendo das condições.
Retificação e Superacabamento
A retificação, especialmente a retificação superficial ou cilíndrica, pode produzir acabamentos muito mais finos:
Abrasivos finos / micro-retificação : podem atingir valores de Ra de 0.1 a 0.8 µm (ou inferiores).
Rebolos e dressagem de alta precisão : garantir a qualidade dos rebolos e a dressagem adequada é essencial.
Refrigerante, alimentação, velocidade : todos esses fatores devem ser controlados com precisão.
Controle de vibração : a rigidez, o amortecimento e o balanceamento da máquina influenciam a qualidade do acabamento.
Superacabamento, brunimento, lapidação ou polimento podem levar a rugosidade até abaixo de 0.05 µm em alguns componentes ópticos ou de precisão.
Usinagem por Descarga Elétrica (EDM)
A eletroerosão produz superfícies rugosas devido à erosão por faísca, mas com potencial de acabamento fino:
A rugosidade típica da EDM pode ser de 0.3 a 2.0 µm (com abordagens de acabamento fino).
O polimento secundário ou microacabamento pode reduzir ainda mais a rugosidade.
Outros processos (por exemplo, laser, plasma, aditivo)
Em processos não tradicionais, a rugosidade da superfície tende a ser maior, e frequentemente é necessária usinagem ou acabamento posterior. Para o acabamento CNC de peças aditivas, a fresagem ou retificação secundária geralmente refina a qualidade da superfície.
Compensações e restrições
Custo versus acabamento : obter superfícies ultralisas exige mais tempo, ferramentas, inspeção e possíveis rejeições.
Acoplamento de tolerância : tolerâncias dimensionais muito rigorosas podem exigir acabamento ultrafino.
Comportamento do material : certos materiais (frágeis, difíceis de usinar) podem limitar a rugosidade alcançável.
Acessibilidade e geometria : cavidades profundas, furos e formas complexas podem limitar o acesso ou as opções de ferramentas; obter uma rugosidade uniforme torna-se mais desafiador.
Efeitos térmicos e tensões residuais : o calor e as tensões residuais podem distorcer a microestrutura e afetar o acabamento.
Estratégia de Seleção de Processos
Uma abordagem pragmática na fabricação de precisão é:
Defina o requisito funcional (por exemplo, deslizamento, vedação, cosmético, fadiga).
Selecione a superfície mais áspera aceitável que ainda atenda às necessidades funcionais (para minimizar custos).
Projete trajetórias de ferramentas, avanços, velocidades e geometria de ferramentas para abordar essa rugosidade.
Utilize operações de acabamento (retificação, polimento) somente quando necessário.
Inspecione em estágios intermediários para confirmar se as metas de rugosidade foram atendidas.
Como a rugosidade da superfície surge de toda a cadeia de usinagem — da dinâmica da máquina, estado da ferramenta, condições de corte, fixação e comportamento do material — o monitoramento e o ajuste contínuos são essenciais para atender às especificações de forma confiável.
Sobre Precionn
Na busca por precisão e qualidade, a Precionn dá grande ênfase à integridade da superfície, bem como à exatidão dimensional. Como empresa de usinagem que atende clientes internacionais, a Precionn mantém rigorosos protocolos de controle de qualidade, utilizando perfilômetros de última geração, sistemas ópticos de medição de superfície e circuitos de feedback na fabricação para garantir que a rugosidade superficial especificada seja alcançada de forma confiável. Seja para acabamentos moderados ou superfícies ultrafinas para peças de vedação, rolamentos ou acabamento estético, a Precionn trabalha em estreita colaboração com os clientes para equilibrar desempenho, fabricação e custo, entregando peças que atendem tanto às tolerâncias macroscópicas quanto às especificações de microsuperfície.
Se você quiser uma consulta sobre como a rugosidade da superfície afetará o desempenho do seu componente ou um orçamento incluindo controle de rugosidade, a equipe de engenharia da Precionn está pronta para ajudar.