
В сфере прецизионной обработки шероховатость поверхности играет ключевую роль в обеспечении соответствия деталей не только размерным допускам, но и их надёжной работы в течение длительного времени. В этой статье представлен доступный обзор шероховатости поверхности от третьего лица: что это такое, как она измеряется, каковы её общепринятые показатели и как на неё влияют процессы обработки. В конце статьи кратко рассказывается о подходе Precionn к шероховатости поверхности при оказании услуг по обработке.
Что такое шероховатость поверхности?
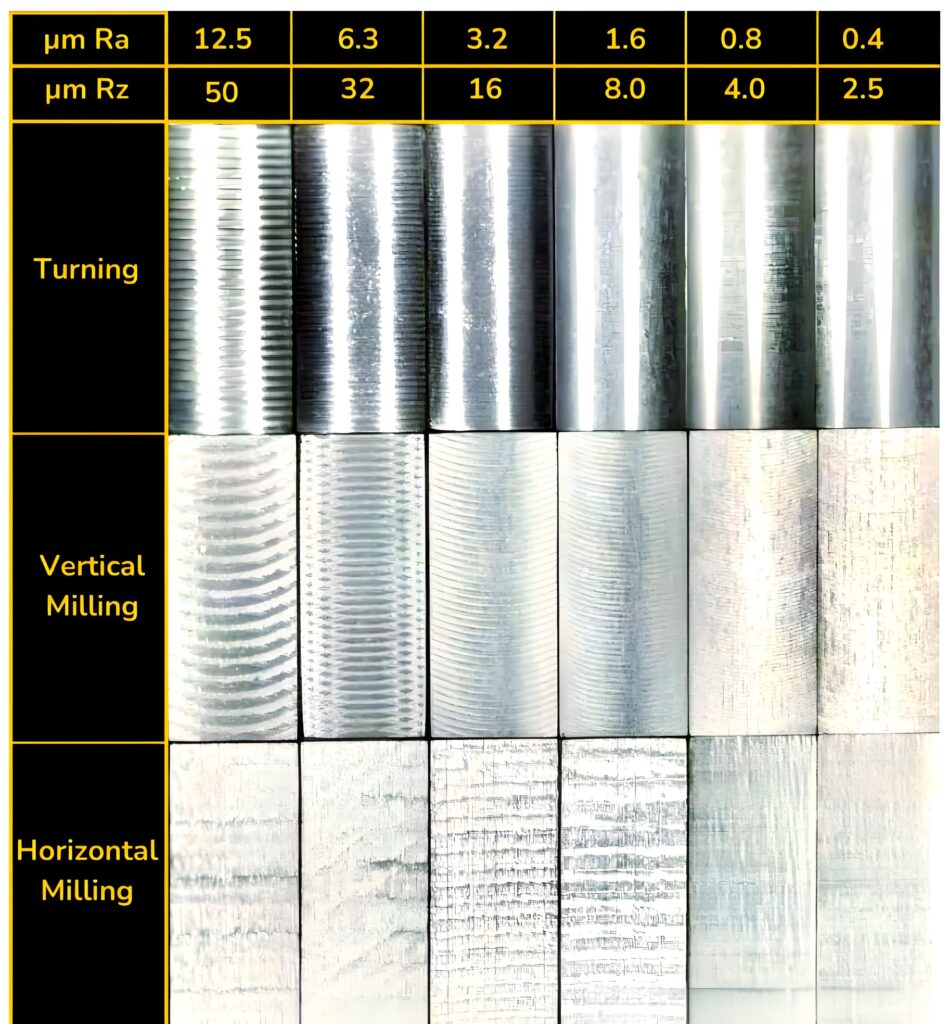
Шероховатость поверхности относится к микроскопической текстуре поверхности детали, характеризующейся небольшими отклонениями от идеальной гладкой формы. Эти отклонения проявляются в виде пиков и впадин, возникающих в результате механической обработки, шлифовки, полировки или других операций на поверхности. Хотя иногда этот термин используется как синоним «чистоты поверхности», строго говоря, чистота поверхности включает в себя компоненты «наклон» , «волнистость » и «шероховатость »; однако в большинстве инженерных чертежей указывается или контролируется только шероховатость. С практической точки зрения, шероховатость поверхности — это «микроландшафт», оставленный режущими инструментами, абразивами или другими процессами. В высокоточных деталях этот микроландшафт может влиять на трение, износ, герметичность, усталостную прочность, адгезию покрытия и многое другое.
В промышленных условиях типичные поверхности после механической обработки (точения, фрезерования) могут иметь шероховатость в микрометровом (мкм) диапазоне; для более тонкой обработки требуется шлифовка или полировка. Поскольку шероховатость по своей сути является статистической мерой, инженеры часто снимают несколько отпечатков или применяют фильтры, чтобы отделить шероховатость от более длинноволновой волнистости или погрешности формы.
Как измерить шероховатость поверхности?
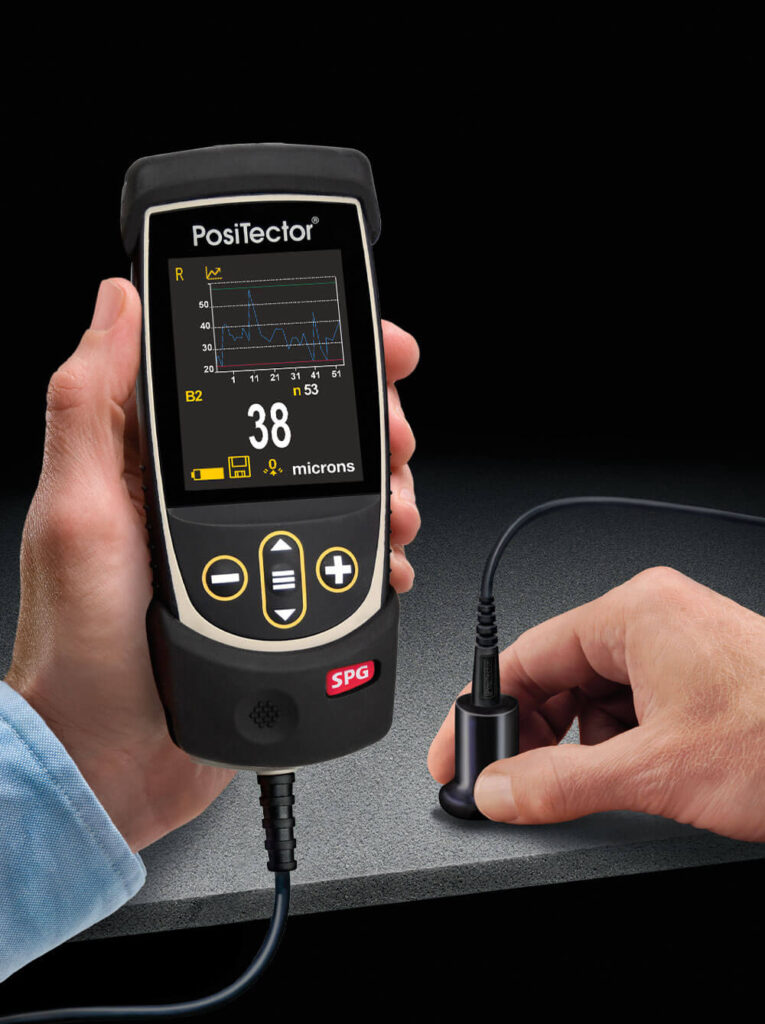
Измерение шероховатости поверхности включает зондирование или получение изображений поверхности и определение её характерных параметров (Ra, Rz и т. д.). Ниже приведены распространённые методы измерения и рекомендации.
Контактная информация по профилометрии Stylus
Одним из наиболее распространённых методов является профилометрия с использованием механического щупа. Алмазный щуп (или аналогичный твёрдый наконечник) перемещается по поверхности в поперечном направлении с контролируемой скоростью и давлением. Вертикальное движение щупа регистрирует профиль поверхности на заданной длине измерения. На основе этого профиля рассчитываются различные статистические параметры шероховатости (Ra, Rz и т. д.).
Основные соображения включают:
Длина отсечки / фильтр : для отделения шероховатости от волнистости.
Длина выборки и количество образцов : можно измерить и усреднить несколько сегментов.
Радиус и усилие наконечника щупа : должны соответствовать геометрии и твердости поверхности, чтобы избежать повреждений или деформации.
Калибровка и стандартизация : прибор должен соответствовать стандартам (например, ISO 4287/4288 или эквивалентным).
Оптические методы и интерферометрия
Бесконтактные методы используют свет (например, интерферометрию в белом свете, конфокальную микроскопию, метод изменения фокуса) или лазерное сканирование для реконструкции рельефа поверхности. Эти методы позволяют получать площадные (двумерные) карты поверхности, а не только линии профиля.
Интерферометрия позволяет достичь чувствительности на нанометровом уровне даже для сильно отполированных поверхностей.
Системы с изменяемой фокусировкой/конфокальные системы хорошо подходят для более текстурированных поверхностей с умеренной шероховатостью.
Для измерений в более широком поле зрения могут также использоваться методы структурированного света/проекции полос .
Эти оптические подходы исключают механический контакт, что позволяет проводить измерения на деликатных поверхностях или мягких материалах, где контакт щупа может повлиять на результат.
Сравнительные/реплиочные методы
В некоторых случаях снимается слепок (отпечаток) поверхности (например, из полимерной смолы), который затем измеряется оптически. Этот метод полезен, когда прямой доступ затруднен.
Лучшие практики/стандарты
Всегда сообщайте метод измерения, пороговые значения и параметры выборки.
Для обеспечения единообразия используйте фильтрацию (например, фильтры Гаусса), чтобы отделить шероховатость от волнистости.
Используйте несколько трасс измерений, чтобы уменьшить дисперсию.
Сравните с признанными стандартами (ISO, ASME, JIS), чтобы гарантировать воспроизводимость.
На практике при обработке на станках типичные приборы выполняют измерения в диапазонах: ~0.05–10 мкм для Ra, ~0.1–50 мкм для Rz.
Что такое Ra в шероховатости поверхности?
Ra (арифметическая среднеквадратичная шероховатость) — пожалуй, наиболее распространенный показатель, используемый для описания шероховатости поверхности обработанных деталей. Он определяется как арифметическое среднее абсолютных отклонений профиля поверхности от средней (эталонной) линии на протяжении всей длины измерения:
Ra=1L∫0L∣z(x)∣ dx\displaystyle Ra = \frac{1}{L} \int_{0}^{L} |z(x)| \, dxRa=L1∫0L∣z(x)∣dx
где z(x)z(x)z(x) — вертикальные отклонения от средней линии, а LLL — длина оценки.
Преимущества и ограничения
Преимущество : Ra легко понять и вычислить; он дает общее ощущение «гладкости».
Ограничение : Поскольку этот метод усредняет все отклонения (положительные и отрицательные) одинаково, он может не отражать крайние пики или впадины, которые могут быть критически важны для герметизирующих или усталостных поверхностей. Другими словами, две поверхности с одинаковым значением Ra могут иметь совершенно разную топографию.
В инженерной практике типичные значения Ra для обработанных поверхностей варьируются. Для чистового точения или фрезерования обычно используется диапазон ~0.8–3.2 мкм; для шлифования или суперфиниширования Ra может опускаться до 0.1–0.8 мкм и ниже. Некоторые практические правила предлагают приблизительные соотношения (хотя и не точные) между Ra и другими параметрами, такими как Rz (например, Rz ≈ 7×Ra), хотя реальные поверхности часто отклоняются от этого соотношения. Ввиду повсеместного использования Ra, во многих инженерных чертежах просто указывается, например, «Ra ≤ 1.6 мкм» без дополнительных пояснений.
Что такое Rz в шероховатости поверхности?
Rz — ещё один распространённый параметр шероховатости, который лучше отражает экстремальные отклонения (пики и впадины). Во многих международных стандартах Rz определяется как среднее значение вертикальных расстояний между самым высоким пиком и самой низкой впадиной на нескольких участках выборки (обычно пяти). По сути, процесс выглядит следующим образом:
Разделите длину оценки на подсегменты (например, пять сегментов).
В каждом сегменте определите самую высокую точку выше среднего значения и самую низкую точку ниже среднего значения.
Рассчитайте вертикальное расстояние от вершины до впадины в каждом сегменте.
Усредняем эти расстояния: получаем Rz.
Таким образом, Rz более чувствителен к изолированным пикам или глубоким впадинам, которые в противном случае могли бы быть скрыты при усреднении по Ra. Этот параметр часто используется в приложениях, где такие отклонения могут иметь функциональные последствия, например, в уплотнительных поверхностях, деталях, критичных к усталости, или сопряжённых механических интерфейсах. Поскольку Rz фокусируется на экстремальных значениях, а не на средних отклонениях, он часто предполагает более высокое численное значение, чем Ra для той же поверхности. То есть, как правило, Ra < Rz. В некоторых случаях для более полного определения желаемого характера поверхности в чертеже конструкции могут потребоваться как параметры Ra, так и параметры Rz.
Одно общее практическое правило заключается в том, что для «нормальной» обрабатываемой поверхности Rz может быть примерно в 6–10 раз больше Ra, но это приблизительно и сильно зависит от процесса обработки, материала, состояния инструмента и т. д.
Каково значение шероховатости поверхности?
Шероховатость поверхности — это не просто технический показатель, она оказывает ощутимое влияние на работу компонента. Ниже приведены основные причины, по которым контроль шероховатости поверхности имеет важное значение.
Механика трения, износа и контакта
Шероховатые поверхности, как правило, обладают более высоким трением, поскольку микроскопические выступы контактируют друг с другом, увеличивая сопротивление. В скользящих или вращающихся деталях (подшипниках, валах, кулачках) чрезмерная шероховатость может ускорить износ или вызвать нежелательное тепловыделение при трении. Напротив, слишком гладкие поверхности могут снижать трение, но теряют способность удерживать смазку, обеспечиваемую микроскопическими углублениями.
Усталостная долговечность и возникновение трещин
Выступы (неровности) поверхности часто служат концентраторами напряжений, особенно при циклических нагрузках. Глубокие впадины или царапины могут стать местами зарождения трещин. Поэтому в деталях, чувствительных к усталости (например, в аэрокосмической, автомобильной, медицинской промышленности), снижение шероховатости поверхности и контроль предельных отклонений могут значительно повысить долговечность.
Уплотнительные поверхности
В уплотнительных элементах (например, уплотнительных кольцах, прокладках, соединениях под давлением) поверхность должна быть достаточно гладкой, чтобы исключить утечки, но при этом иметь микроструктуру, обеспечивающую герметичный контакт. Чрезмерные выступы или впадины могут ухудшить герметичность; слишком гладкая поверхность может способствовать утечкам или разрушению под давлением.
Адгезия покрытий и обработка поверхностей
При нанесении гальванических покрытий, окраске или других видах обработки поверхности контролируемый профиль шероховатости улучшает адгезию. Микроскопические углубления служат «якорями» для покрытий. Слишком гладкая поверхность может снизить прочность сцепления, а слишком шероховатая — привести к появлению напряжений и дефектов.
Эстетика и оптические поверхности
В потребительских товарах, видимых деталях и прецизионной оптике шероховатость поверхности влияет на взаимодействие света с поверхностью (отражение, рассеяние, блеск). Более низкая шероховатость обеспечивает лучшие оптические качества. В этих случаях необходима очень точная обработка поверхности.
Точность размеров и функциональная взаимозаменяемость
В прецизионных узлах шероховатость поверхности может влиять на посадку, допуски и функциональную взаимозаменяемость. Например, поверхности, предназначенные для скольжения или совмещения, могут требовать строгого контроля шероховатости, чтобы избежать трения или заедания.
Стоимость и время производства
Достижение сверхнизкой шероховатости часто требует более медленной обработки, меньшей глубины резания, нескольких операций финишной обработки (шлифовки, полировки) или большего количества проверок. Таким образом, определение максимально возможной шероховатости, отвечающей функциональным требованиям, является решением, направленным на оптимизацию затрат.
Подводя итог, можно сказать, что контроль шероховатости поверхности является ключевым фактором, определяющим функциональность, надежность и технологичность.
Символическое представление шероховатости поверхности
На инженерных чертежах и в технических спецификациях шероховатость поверхности часто обозначается стандартными символами и обозначениями. Понимание этих символов помогает однозначно донести требования.
Символы шероховатости поверхности (ISO/ANSI)
Распространенным символом является галочка (в форме буквы «V») с дополнительными аннотациями, указывающими параметры (например, значение Ra, направление обработки, наслоение).
Базовый символ может включать в себя:
Параметр шероховатости (например, Ra ≤ 1.6 мкм).
Допустимый способ обработки (например, «разрешена механическая обработка» или зачеркнутое «только укладка/шлифовка»).
Направление свивки (стрелки или метки, показывающие доминирующее направление микроканавок).
В ISO 1302 (или более поздних стандартах) предусмотрены более сложные стили обозначений: символы с дополнительными полями для указания верхних/нижних пределов, класса поверхности, метода работы и т. д. Класс шероховатости (число N)
В некоторых стандартах (например, DIN/ISO) степени шероховатости обозначаются буквами от N1 до N12 , что соответствует максимальным значениям Ra. Например:
N12 → Ra = 50 мкм
N8 → Ra = 3.2 мкм
N5 → Ra = 0.4 мкм
N1 → Ra = 0.025 мкм
Эти номера классов удобно использовать в качестве сокращенной записи на чертежах (например, «Обработка поверхности N8»), вместо того чтобы каждый раз писать числовое значение Ra.
Дополнительные символы/квалификаторы
U / L (верхний / нижний): для указания односторонних допусков (например, только верхний предел шероховатости).
Уточнения «Вся текстура» или «исключенная текстура» : указывают, включаются ли в измерение определенные текстуры поверхности (заусенцы, скошенные кромки).
Указатели в виде стрелок или узоров: обозначают преобладающую ориентацию поверхностных борозд (например, параллельная, радиальная, окружная).
Надстрочный индекс или суффикс : например, «Ra = 1.6 мкм» может быть указан рядом с символом шероховатости.
При создании производственных чертежей рекомендуется указывать полное значение (например, параметр, допустимый диапазон, ссылку на метод измерения), чтобы избежать двусмысленности.
Взаимосвязь между технологией обработки и шероховатостью поверхности
Шероховатость поверхности детали тесно связана с методом обработки, геометрией инструмента, свойствами материала и параметрами обработки. Ниже представлен анализ влияния различных технологий обработки на шероховатость и стратегии её оптимизации.

Поворот
Токарная обработка (на токарном станке) часто приводит к образованию на поверхности спиральных следов инструмента. Достижимая шероховатость во многом зависит от:
Скорость подачи : чем ниже скорость подачи, тем меньше шероховатость (более гладкая поверхность).
Глубина резания : более лёгкий рез уменьшает деформацию инструмента и вибрацию.
Радиус закругления режущей кромки инструмента : больший радиус закругления режущей кромки сглаживает переходы, но может увеличить силы резания.
Износ инструмента : изношенные инструменты ухудшают качество поверхности.
Жесткость и вибрация заготовки : вибрации (дребезжание) увеличивают шероховатость.
Скорость резки : в определенных пределах более высокая скорость может уменьшить образование налета на режущей кромке и улучшить качество обработки, но также увеличивает нагрев.
Типичное значение Ra для токарной обработки может находиться в диапазоне от 1.6 до 6.3 мкм при стандартных условиях.
Фрезерование
Фрезерование подразумевает прерывистое резание, что может привести к образованию волнообразных рисунков между соседними проходами инструмента.
Ширина шага : меньший шаг уменьшает неровности и обеспечивает более гладкую поверхность.
Подача на зуб : меньшая подача на зуб обеспечивает более тонкую обработку поверхности.
Геометрия инструмента (спираль, покрытие, острота кромки) : улучшенная геометрия помогает уменьшить дефекты поверхности.
Скорость вращения шпинделя и скорость резания : оптимизация скорости снижает нежелательное взаимодействие инструмента с заготовкой.
Вибрация и дребезжание инструмента : стабильность имеет решающее значение.
Биение режущего инструмента : минимальное биение обеспечивает равномерное зацепление.
Типичное значение Ra после фрезерования может находиться в диапазоне от 0.8 до 6.3 мкм в зависимости от условий.
Шлифование и суперфиниширование
Шлифование, особенно плоское или круглое, может обеспечить гораздо более высокую чистоту поверхности:
Мелкодисперсные абразивы / микрошлифовка : позволяют достичь значений Ra от 0.1 до 0.8 мкм (или ниже).
Высокоточные шлифовальные круги и правки : обеспечение качества шлифовальных кругов и правок имеет первостепенное значение.
Подача охлаждающей жидкости, скорость вращения : эти параметры должны плавно регулироваться.
Контроль вибрации : жесткость станка, демпфирование и балансировка влияют на качество обработки поверхности.
Суперфиниширование, хонингование, притирка или полировка могут снизить шероховатость даже до 0.05 мкм в некоторых оптических или прецизионных компонентах.
Электроэрозионная обработка (EDM)
Электроэрозионная обработка позволяет получать шероховатые поверхности из-за электроэрозионной обработки, но с возможностью получения чистовых поверхностей:
Типичная шероховатость при электроэрозионной обработке может составлять от 0.3 до 2.0 мкм (при чистовой обработке).
Вторичная полировка или микрообработка могут дополнительно снизить шероховатость.
Другие процессы (например, лазерные, плазменные, аддитивные)
В нетрадиционных процессах шероховатость поверхности, как правило, выше, и часто требуется последующая механическая обработка или финишная обработка. При обработке аддитивных деталей на станках с ЧПУ вторичное фрезерование или шлифование часто улучшает качество поверхности.
Компромиссы и ограничения
Соотношение стоимости и качества отделки : достижение идеально гладких поверхностей требует больше времени, инструментов, контроля качества и, возможно, приводит к браку.
Взаимосвязь допусков : очень жесткие допуски на размеры могут потребовать сверхточной обработки.
Характеристики материала : некоторые материалы (хрупкие, трудно поддающиеся механической обработке) могут ограничивать достижимую шероховатость.
Доступность и геометрия : глубокие полости, отверстия, сложные формы могут ограничивать доступ или выбор инструментов; достижение равномерной шероховатости становится более сложной задачей.
Термические эффекты и остаточные напряжения : тепло и остаточные напряжения могут искажать микроструктуру и влиять на качество обработки поверхности.
Стратегия выбора процесса
Прагматичный подход в прецизионном производстве заключается в следующем:
Определите функциональные требования (например, скольжение, герметизация, косметические характеристики, усталость).
Выберите максимально грубую приемлемую поверхность, которая по-прежнему будет отвечать функциональным потребностям (чтобы минимизировать затраты).
Проектируйте траектории движения инструмента, подачи, скорости, геометрию инструмента для достижения необходимой шероховатости.
Применяйте отделочные операции (шлифовку, полировку) только при необходимости.
Проводите осмотр на промежуточных этапах, чтобы убедиться в достижении целевых показателей шероховатости.
Поскольку шероховатость поверхности возникает на протяжении всей цепочки обработки — от динамики станка, состояния инструмента, условий резания, крепления и поведения материала — постоянный мониторинг и регулировка имеют решающее значение для надежного соответствия спецификациям.
О Precionn
Стремясь к точности и качеству, компания Precionn уделяет особое внимание целостности поверхности, а также точности размеров. Будучи предприятием по механической обработке, обслуживающим международных клиентов, Precionn придерживается строгих протоколов контроля качества, используя высокоточные профилометры, оптические системы измерения поверхности и системы обратной связи в производстве, чтобы гарантировать надежное достижение заданной шероховатости поверхности. Независимо от того, требуются ли клиентам умеренные или сверхтонкие поверхности для уплотнительных, подшипниковых или декоративных деталей, Precionn тесно сотрудничает с ними, чтобы сбалансировать производительность, технологичность и стоимость, и поставляет детали, отвечающие как макроскопическим допускам, так и микроскопическим требованиям к поверхности.
Если вам нужна консультация о том, как шероховатость поверхности повлияет на производительность вашего компонента, или предложение, включающее контроль шероховатости, команда инженеров Precionn готова вам помочь.