Hastelloy-bearbetningstjänst
Hastelloy är en nickelbaserad korrosionsbeständig legering som främst används i miljöer med stark korrosion och komplexa kemiska medier.
- Perfekt materialtillverkningsprocess
- Mycket konkurrenskraftiga materialpriser
- 15+ års erfarenhet av bearbetning av korrosionsbeständiga legeringar
- Snabb leverans

Vad är Hastelloy?
Hastelloy-legeringar är nickelbaserade material med höga halter av krom (Cr), molybden (Mo), volfram (W) och koppar (Cu) som tillsätts för att bilda en tät passiveringsfilm och förbättra basmaterialets korrosionsbeständighet. De tål olika korrosiva miljöer, inklusive oxiderande syror, reducerande syror, saltlösningar, klorerade medier och högtemperaturångor. De har god svetsbarhet och formbarhet, men vissa kvaliteter med hög molybdenhalt (som B-serien) är svåra att bearbeta och kräver hårdmetallskärverktyg.

Vanliga legeringskvaliteter och kemiska sammansättningar av Hastelloy
Hastelloy-legeringar är internationellt erkända standarder: ASTM B575 (plåt/band), ASTM B622 (sömlösa rör) och ASTM B366 (smide). Vanliga legeringskvaliteter och kemiska sammansättningar är följande:
| Hastelloy betyg | UNS-nummer | Hastelloys kemiska sammansättning | Hastelloy-densitet (g/cm³) | Hastelloys smältpunkt (℃) | Mekaniska egenskaper vid rumstemperatur (fast lösningstillstånd) (draghållfasthet, sträckgräns, hårdhet) |
| Hastelloy C-276 | N10276 | Cr 14.5–16.5;Mån 15.0–17.0;V 3.0–4.5;Fe 4.0–7.0;Co≤2.5;C < 0.01 | 8.9 | 1320-1350 | σb ≥690 MPa;σ0.2 ≥283 MPa;δ ≥40%;hårdhet ≤210 HB |
| Hastelloy C-22 | N06022 | Cr 20.0–22.5;Mån 12.5–14.5;V 2.5–3.5;Fe 2.0–6.0;Co≤2.5;C < 0.01 | 8.9 | 1300-1340 | σb ≥690 MPa;σ0.2 ≥283 MPa;δ ≥40%;hårdhet ≤210 HB |
| Hastelloy C-2000 | N06200 | Cr 23.0–25.0;Mån 15.0–17.0;Cu 1.5–2.5;Fe ≤3.0;Co≤2.5;C < 0.01 | 8.95 | 1290-1330 | σb ≥690 MPa;σ0.2 ≥283 MPa;δ ≥40%;hårdhet ≤210 HB |
| Hastelloy B-2 | N10665 | Cr ≤1.0;Mån 26.0–30.0;Fe 1.0–3.0;Co≤1.0;C < 0.01 | 9.2 | 1320-1340 | σb ≥690 MPa;σ0.2 ≥276 MPa;δ ≥40%;hårdhet ≤210 HB |
| Hastelloy B-3 | N10675 | Cr ≤1.0;Mån 27.0–32.0;Fe ≤3.0;Co≤1.0;C < 0.01 | 9.1 | 1310-1330 | σb ≥690 MPa;σ0.2 ≥276 MPa;δ ≥40%;hårdhet ≤210 HB |
| Hastelloy G-30 | N06030 | Cr 28.0–31.0;Mån 4.0–6.0;V 1.5–4.0;Fe 13.0–17.0;Co≤5.0;C < 0.015 | 8.8 | 1260-1300 | σb ≥655 MPa;σ0.2 ≥276 MPa;δ ≥30%;hårdhet ≤200 HB |
| Hastelloy X | N06002 | Cr 20.5–23.0;Mån 8.0–10.0;V 0.5–2.0;Fe 17.0–20.0;Co 1.0–2.5;C < 0.10 | 8.2 | 1290-1320 | σb ≥700 MPa; σ0.2 ≥300 MPa; δ ≥30%; hårdhet ≤220 HB |
Hur bearbetar man Hastelloy?

Hastelloy CNC-bearbetning
CNC-bearbetning av Hastelloy stål innefattar CNC-fräsning och CNC-svarvning. Eftersom deformationshärdningshastigheten för Hastelloy stål är 3–5 gånger högre än för vanligt kolstål, måste skärprincipen följas: "låg skärhastighet, hög matningshastighet och vassa verktyg."
Verktygsval: Grovbearbetning: Hårdmetallverktyg eller verktyg av kubisk bornitrid (CBN);
Finbearbetning: Polykristallina diamantverktyg (PCD) för att undvika verktygsslitage som leder till överdriven ytjämnhet på arbetsstycket.
Bearbetningsparametrar: Matningshastighet: 0.2–0.5 mm/varv. Ökning av matningshastigheten minskar friktionstiden mellan verktyget och arbetsstycket, vilket minskar tjockleken på det deformationshärdade lagret;
Skärdjup: ≥2 mm. Det deformationshärdade lagret måste skäras igenom i ett svep för att undvika efterskärning.
Under bearbetning används skärvätska under högt tryck (innehållande svavel- och fosfortillsatser) med ett flöde på ≥20 L/min för att säkerställa tillräcklig kylning av skärzonen och förhindra att arbetsstyckets temperatur stiger för mycket vilket leder till försämrad prestanda.
Hastelloy-gjutning
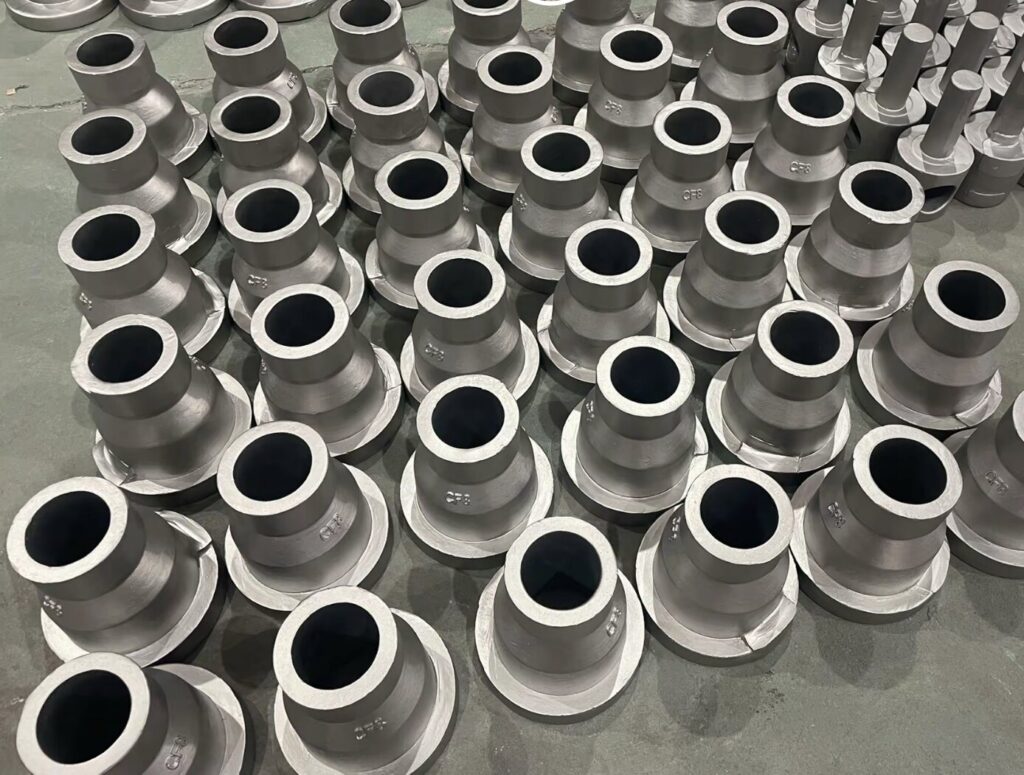
Hastelloygjutning, på grund av sitt höga innehåll av element som krom, molybden och volfram, resulterar i gjutgods med dålig fluiditet, vilket gör dem benägna att segregera och spricka i värme. Därför krävs specialiserade gjutprocesser: Investeringsgjutning (förlustvaxgjutning)
Detta är den vanligaste gjutningsprocessen för Hastelloy, lämplig för att producera gjutgods med komplexa former och höga precisionskrav (t.ex. pumphus, ventiler, impeller och interna delar av kemiska reaktorer).
Viktiga processpunkter: Ett keramiskt formskal (beständigt mot höga temperaturer och korrosion av smält metall) används. Formskalet måste brännas vid höga temperaturer (≥1000 ℃) för att avlägsna kvarvarande fukt och organiskt material.
En vakuuminduktionsugn används för smältning för att undvika oxidation och förlust av legeringselement. För att förbättra fluiditeten måste gjuttemperaturen vara 50–80 ℃ högre än legeringens smältpunkt (t.ex. är gjuttemperaturen för C-276-legering cirka 1400–1430 ℃).
Gjutgodset måste kylas långsamt tillsammans med formskalet för att minska inre spänningar och risken för varmsprickbildning.
Hastelloy-smide
Uppvärmningsspecifikationer
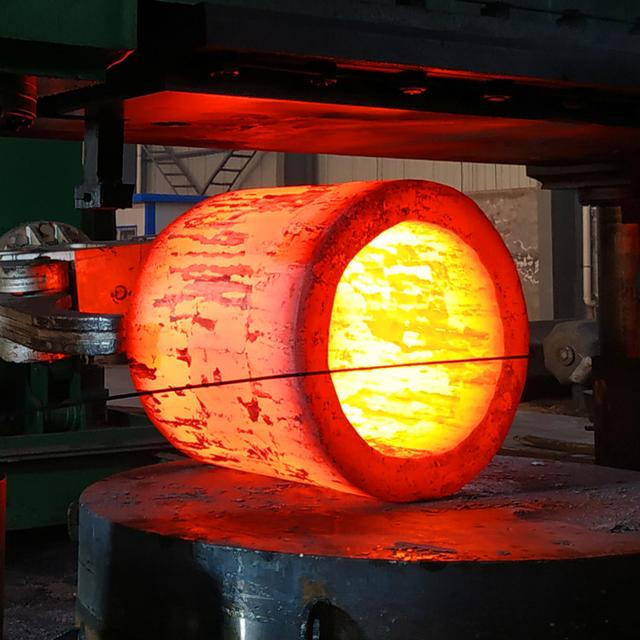
Förvärmningstemperatur: 600–800 ℃, hålltiden kontrollerad till 2–3 min/mm baserat på arbetsstyckets tjocklek, vilket undviker direkt högtemperaturuppvärmning som kan leda till ytoxidation.
Initial smidestemperatur: 1100–1180 ℃ (något olika för olika kvaliteter, t.ex. 1150 ℃ för C-276, 1180 ℃ för B-3).
Slutlig smidestemperatur: ≥900 ℃. Lågtemperatursmide är strängt förbjudet för att förhindra kornbrott eller sprickbildning; snabb luftkylning krävs efter slutlig smidning för att förhindra utfällning i spröd fas.
Deformationskontroll
Enkel deformationsmängd: 15–25 %, undvik stora deformationsmängder som kan leda till lokal överhettning; återuppvärmning krävs vid smide i flera strängar för att säkerställa att temperaturen i varje sträng håller sig inom processintervallet.
Tillämplig standard: ASTM B564 (Allmän standard för smidesgods av nickellegeringar)
Hastelloy-stämpning
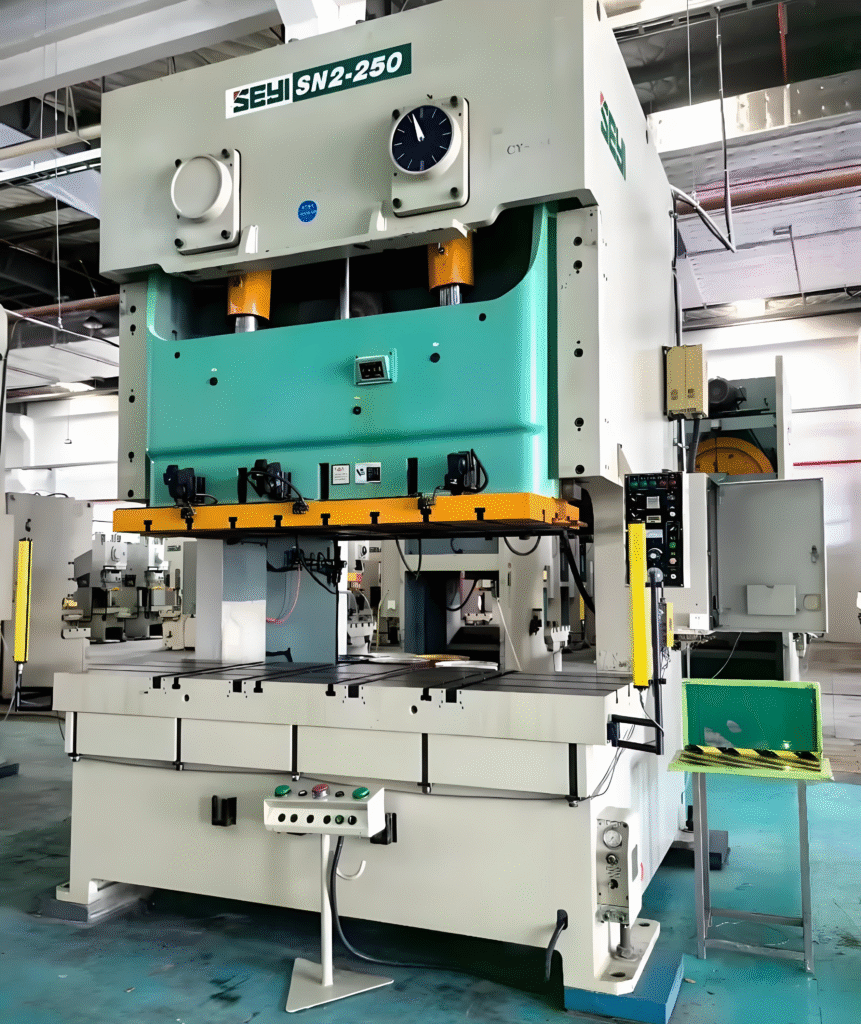
Hastelloy-legeringar kan stansas, men på grund av deras starka tendens till deformationshärdning, dåliga värmeledningsförmåga och smala plastiska område kräver stansningsprocessen specifika justeringar:
1. Innan prägling måste ämnet genomgå lösningsvärmebehandling följt av snabb vattenkylning för att eliminera förhärdning, lösa upp spröda faser och återställa materialets plasticitet.
2. Formmaterial: Använd helst hårdmetall (YG15/YG20) eller snabbstål (W18Cr4V). Ytan måste poleras till Ra≤0.2 μm för att förbättra slitstyrkan och urformningsegenskaperna.
3. Den maximala deformationen för Hastelloy-legeringar är mycket lägre än för kolstål. Deformationen vid grunddragning bör vara ≤10 % per slag. Djupdragning kräver flera slag, och varje slag måste följas av en ny värmebehandling i lösning för att eliminera deformationshärdning.
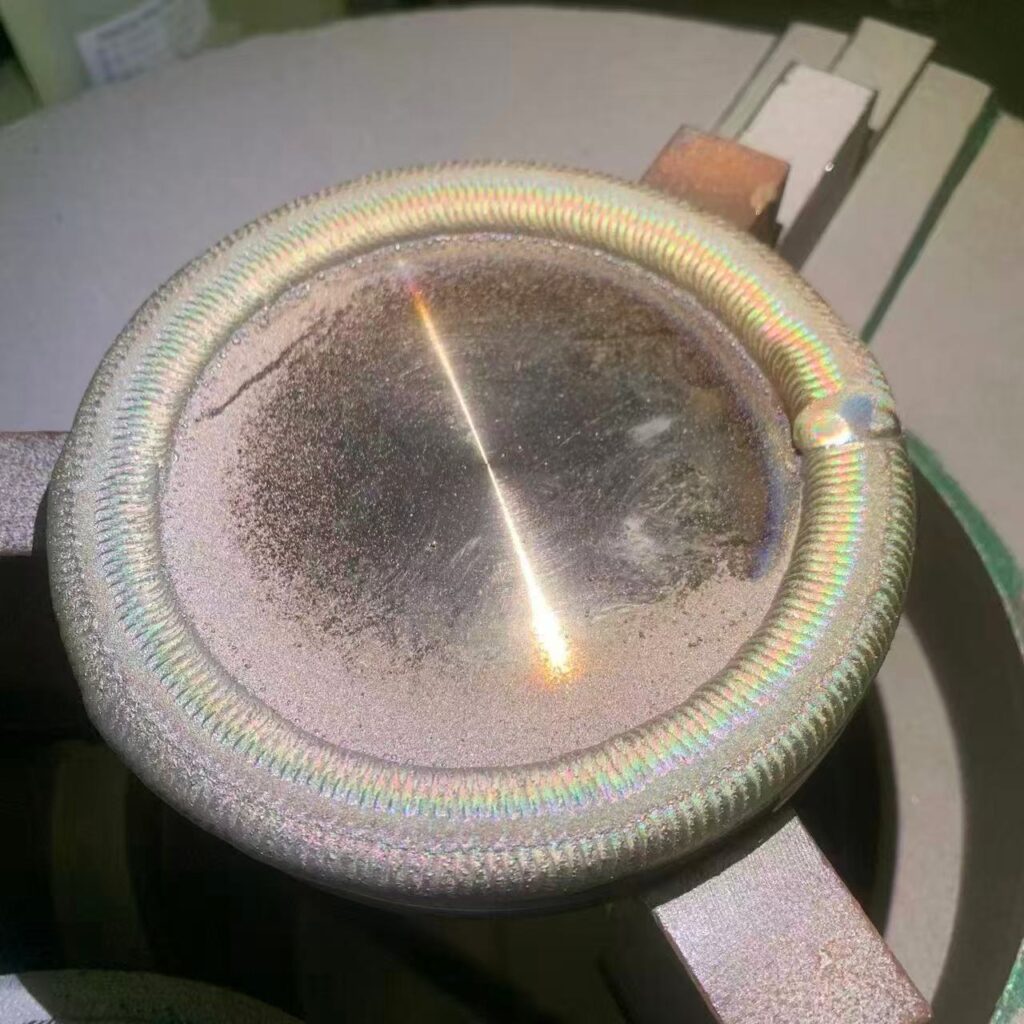
Stellit-svetsning
Stellitsvetsning avser processen att binda Stellite 6, Stellite 12, Stellite 21 och andra material av ädelmetallkvalitet på ett Inconel 625-substrat med hjälp av plasmaöverförd båge eller laserbeklädnad. Det används främst inom olje- och gasindustrin för ventiler, ventilsäten och ventilskivors tätningsytor, samt inom borrindustrin för slitstarka lager på borrkronor. Detta minskar tillverkningskostnaderna för dessa ädelmetallmaterial avsevärt.
Tillverkningsprocess för Hastelloy-material
Precionn är ett omfattande tillverkningsföretag för superlegeringar som integrerar forskning och utveckling, smältning, smide, värmebehandling, kallformning och bearbetning av färdiga produkter av Hastelloy-material.
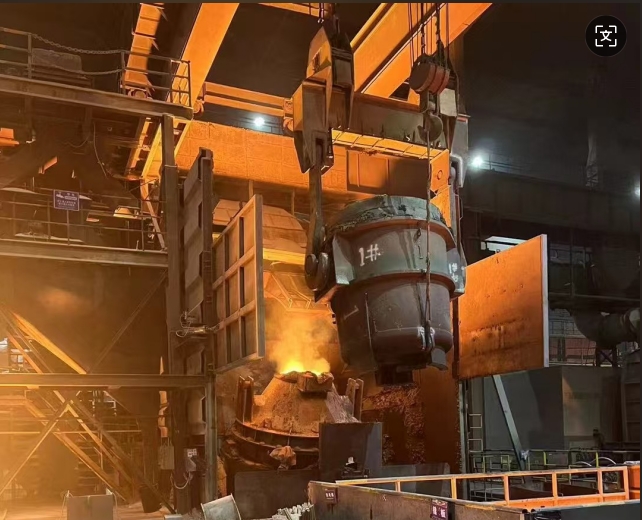
smältning
Vårt företag har en 50T smältugn, en LF-raffineringsugn, en VOD-ugn och en VD-ugn.
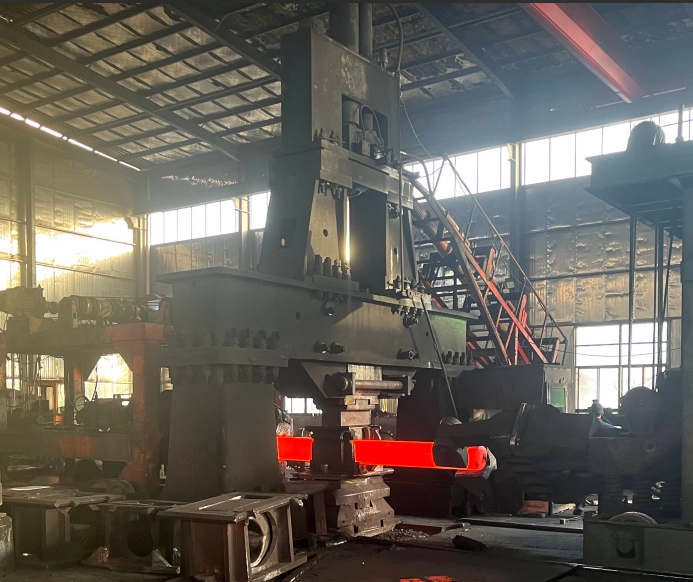
smide
Vårt företag har en 5000T smidesmaskin som kan forma Inconel 625-stänger och -plåtar med olika diametrar.
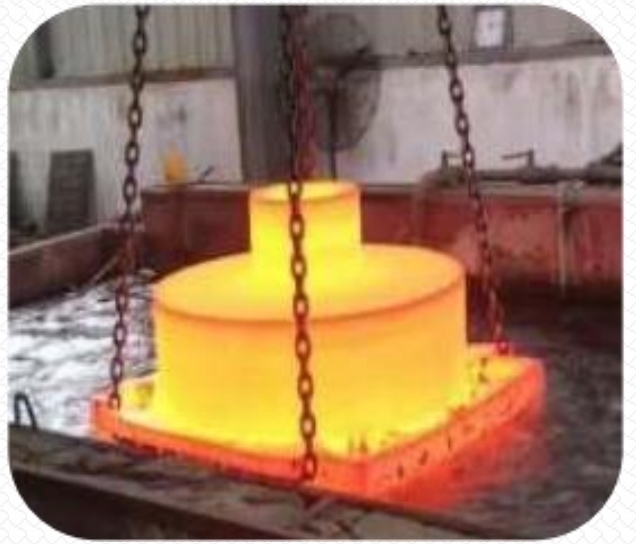
värmebehandling
Kärnmålen med Hastelloy-värmebehandling är att lindra spänningar, lösa upp spröda faser och återställa korrosionsbeständigheten. Lösningsbehandlingstemperaturerna ligger huvudsakligen mellan 1100 och 1150 °C, och snabb vattenkylning används.
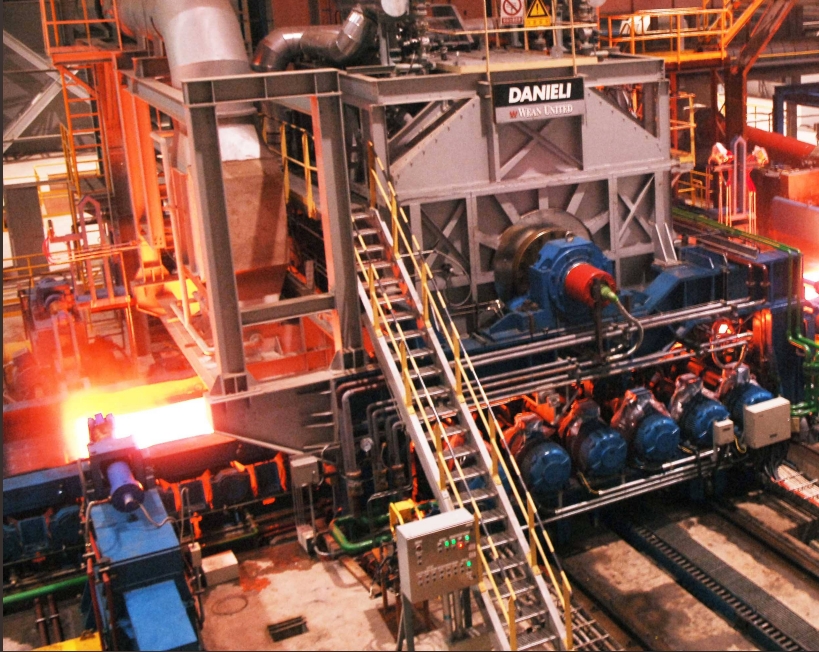
Varm rullning
Hastelloy kan varmvalsas till plattor, stänger, profiler eller rör med olika specifikationer.
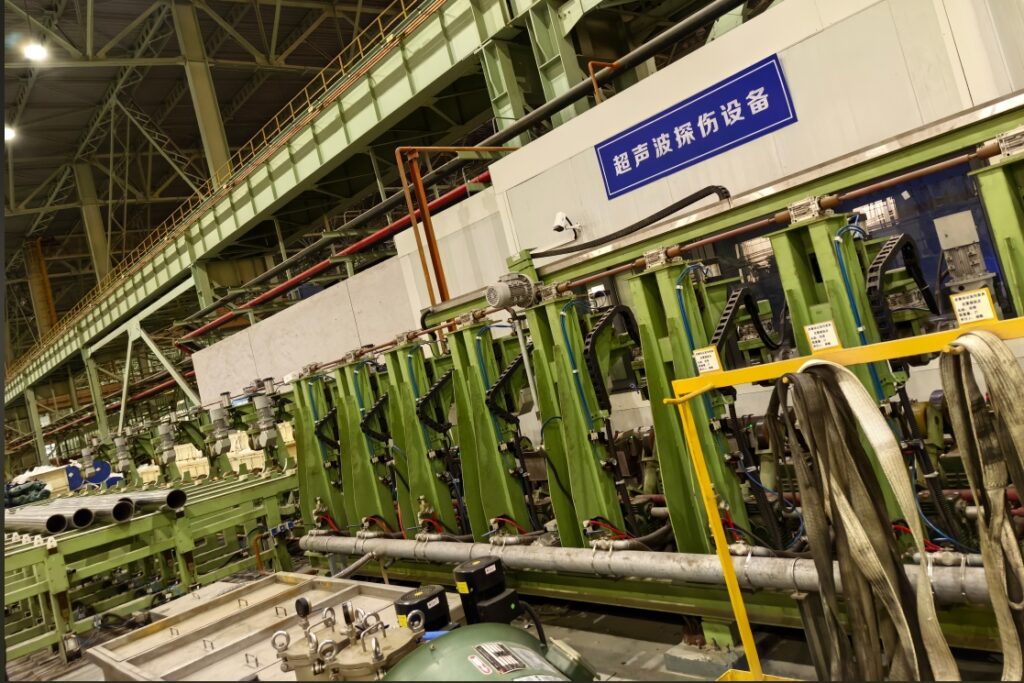
Fel upptäckt
Hastelloy-legeringar används ofta inom kritiska industrier som petrokemi. Efter att materialet har tillverkats, utför vi, utöver rutinmässig sammansättningsanalys med hjälp av en spektrometer, även intern defektdetektering för att säkerställa att produkten är sprickfri och uppfyller produktionssäkerhetskraven.
Varför välja Precionn för Hastelloy-delar?
Utmärkta tillverkningsmöjligheter
En komplett tillverkningsprocess, från råvaruproduktion, CNC-bearbetning till inspektion och leverans av färdig produkt, kan genomföras med hög kvalitet.
förmånliga materialkostnader
Precionn har kompletta materialtillverkningskapaciteter och kan oberoende slutföra processer från smältning, smide, värmebehandling, varmvalsning och inspektion av färdiga produkter.
Högkvalitativ kvalitetshantering
- Systemcertifikat: ISO 9001, IS013485, AS9100D, IATF16949
- Alla material måste genomgå spektrometertestning och testning av fysikaliska egenskaper för att säkerställa att de uppfyller kraven för kemisk sammansättning och fysikaliska egenskaper.
- Alla smidda delar och svetsade material genomgår feldetektering för att säkerställa att det inte finns några inre sprickor i materialen och produkterna.
Anpassade lösningar
- Vi har utmärkta kapaciteter för stansningstillverkning och kan specialanpassa tunna Hastelloy-delar.
- Vi har utmärkta CNC-bearbetningsmöjligheter och kan specialanpassa Hastelloy-ventiler och flänsar.
- Vi har omfattande erfarenhet av supermaterialsvetsning och kan anpassa svetsning av Hastelloy-ventilportar och beklädnadssvetsning för att möta specifika krav.
Applikationsindustrier av Hastelloy

Kemisk industri
Hastelloylegeringar används ofta inom den kemiska industrin, särskilt vid tillverkning av reaktorer, rör, ventiler och annan utrustning, där de kan motstå mycket korrosiva kemikalier som klorider, svavelsyra och ammoniak.
Till exempel används de vid tillverkning av korrosionsbeständiga reaktorer och utrustning för att förhindra skador från kemisk korrosion.

Olja gas
På grund av sin höga temperaturbeständighet och korrosionsbeständighet används Hastelloy-legeringar ofta i utrustning för olje- och gasutvinning, bearbetning och transport.
Till exempel används de i korrosionsbeständiga rörledningar, pumpar och ventiler vid djuphavsborrning och oljeraffinaderier.
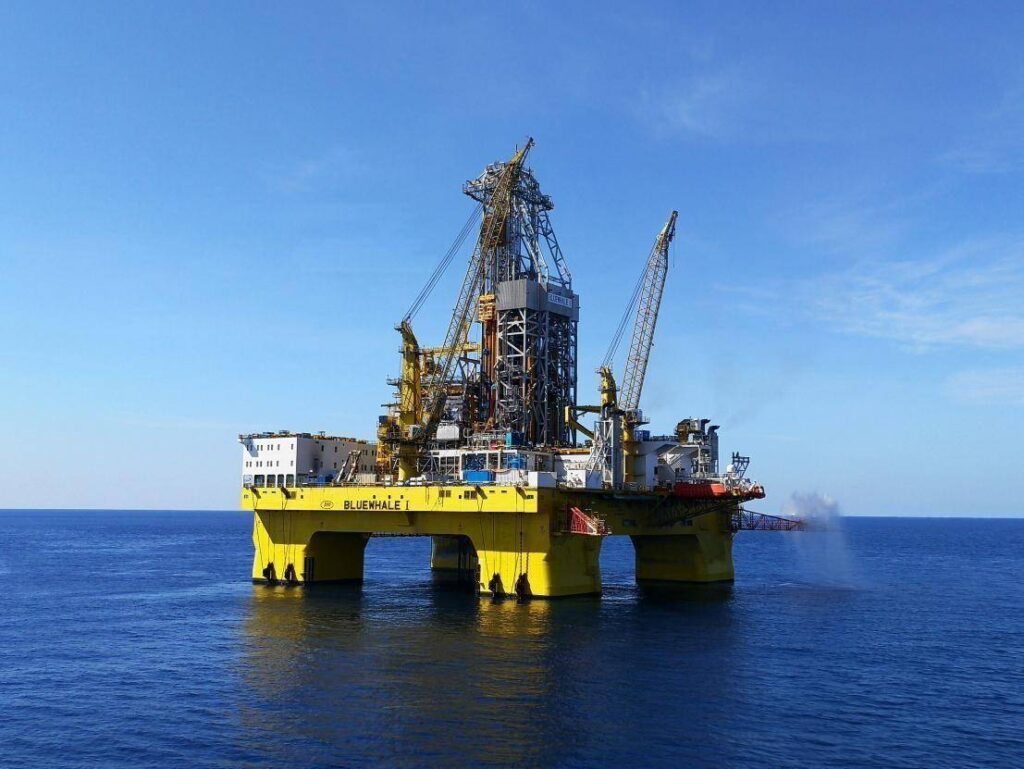
Marinteknik
I marina miljöer motstår Hastelloy-legeringar havsvattenkorrosion och används ofta vid tillverkning av offshore-plattformar, undervattensrörledningar och annan marin utrustning.
Till exempel strukturella komponenter i offshore-borrplattformar och korrosionsbeständiga delar för fartyg.

livsmedelstillverkningsindustrin
Hastelloy-legeringar är lämpliga för användning inom livsmedelsbearbetning, läkemedelsproduktion och tillverkning av medicinsk utrustning på grund av deras höga hygien- och korrosionsbeständighet.
Exempel inkluderar: livsmedelsutrustning, läkemedelsbehållare, rör och behållare.

Aerospace
Hastelloys högtemperaturegenskaper gör det till ett idealiskt material för flygindustrin, särskilt i högtemperatur- och korrosiva atmosfärer. Det används för att tillverka motorkomponenter, värmeväxlare och andra högtemperaturstrukturer.
Exempel inkluderar: raketmotorer, jetmotorer etc.

kärnkraftsindustrin
Hastelloy-legeringar tål höga temperaturer, högt tryck och strålningsmiljöer, vilket gör dem avgörande inom kärnkraftsindustrin, särskilt i kritiska komponenter som reaktorkylsystem och bränslestavs beklädnad.
Exempel inkluderar värmeväxlare och kylrör i kärnkraftverk.
Vanliga frågor om Hastelloy
För Hastelloy-legeringar kan vi tillhandahålla material- och mekaniska egenskapsrapporter för olika processer, som uppfyller internationellt erkända standarder för nickelbaserade legeringar såsom ASTM B575 (plåt/band), ASTM B622 (sömlösa rör) och ASTM B366 (smide).
Vanligt förekommande Hastelloy-legeringskvaliteter inkluderar: Hastelloy C-276, Hastelloy C-22, Hastelloy C-2000, Hastelloy B-2, Hastelloy B-3, Hastelloy G-30 och Hastelloy X.
Eftersom Hastelloys deformationshärdning är 3–5 gånger högre än för vanligt stål måste lämpliga skärverktyg väljas för bearbetning. Grovbearbetning: Hårdmetallverktyg (K-klass, såsom YG8) eller kubisk bornitrid (CBN)-verktyg; Finbearbetning: Polykristallina diamantverktyg (PCD). Undvik verktygsslitage som kan leda till för hög ytjämnhet hos arbetsstycket.
Om materialen inte kräver anpassning är den snabbaste prototypproduktionstiden i allmänhet tre dagar. Om materialen kräver speciell anpassning är prototypproduktionstiden i allmänhet 10 dagar.