
Inom precisionsbearbetning spelar ytjämnhet en central roll för att säkerställa att delar inte bara uppfyller dimensionstoleranser utan också presterar tillförlitligt över tid. Den här artikeln ger en vänlig tredjepersonsöversikt över ytjämnhet: vad det är, hur det mäts, vilka vanliga mätvärden är och hur bearbetningsprocesser påverkar det. Mot slutet följer en kort introduktion till hur Precionn hanterar ytjämnhet i sina bearbetningstjänster.
Vad är ytjämnhet?
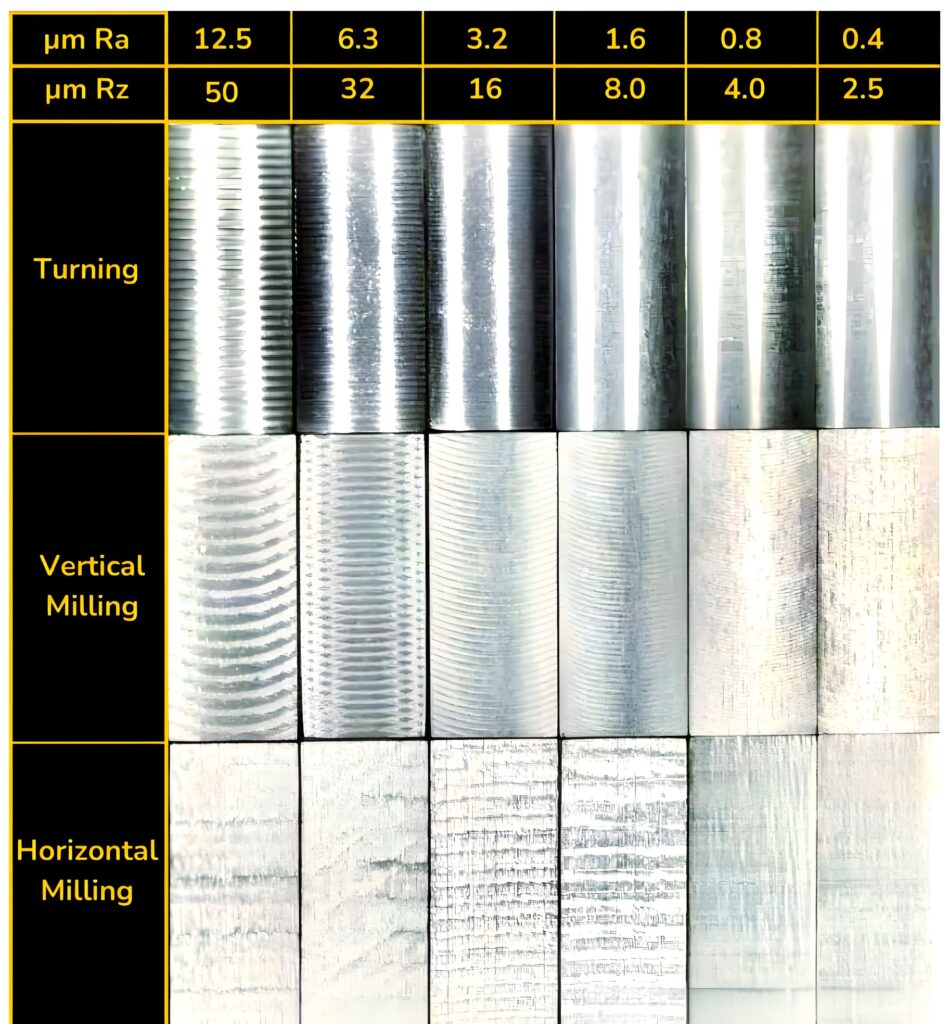
Ytjämnhet avser den mikroskopiska texturen på en dels yta, kännetecknad av små avvikelser från en idealisk slät form. Dessa avvikelser manifesterar sig som toppar och dalar till följd av bearbetning, slipning, polering eller andra ytoperationer. Även om det ibland används omväxlande med "ytfinish", inkluderar ytfinish strikt taget läggnings- , vågighets- och ytjämnhetskomponenter ; men i de flesta tekniska ritningar specificeras eller kontrolleras endast ytjämnhet. Ur praktisk synvinkel är ytjämnhet ett fingeravtryck av tillverkningsprocessen - det är det "mikrolandskap" som lämnas efter av skärverktyg, slipmedel eller andra processer. I högprecisionsdelar kan detta mikrolandskap påverka friktion, slitage, tätningsprestanda, utmattningstid, beläggningsvidhäftning med mera.
I industriella miljöer kan typiska ytor som bearbetas (svarvning, fräsning) uppvisa ojämnheter i mikrometerområdet (µm); mycket finare ytbehandlingar kräver slipning eller polering. Eftersom ojämnhet i sig är ett statistiskt mått, tar ingenjörer ofta prover på flera spår eller använder filter för att isolera ojämnheter från vågighet med längre våglängder eller formfel.
Hur mäter man ytjämnhet?
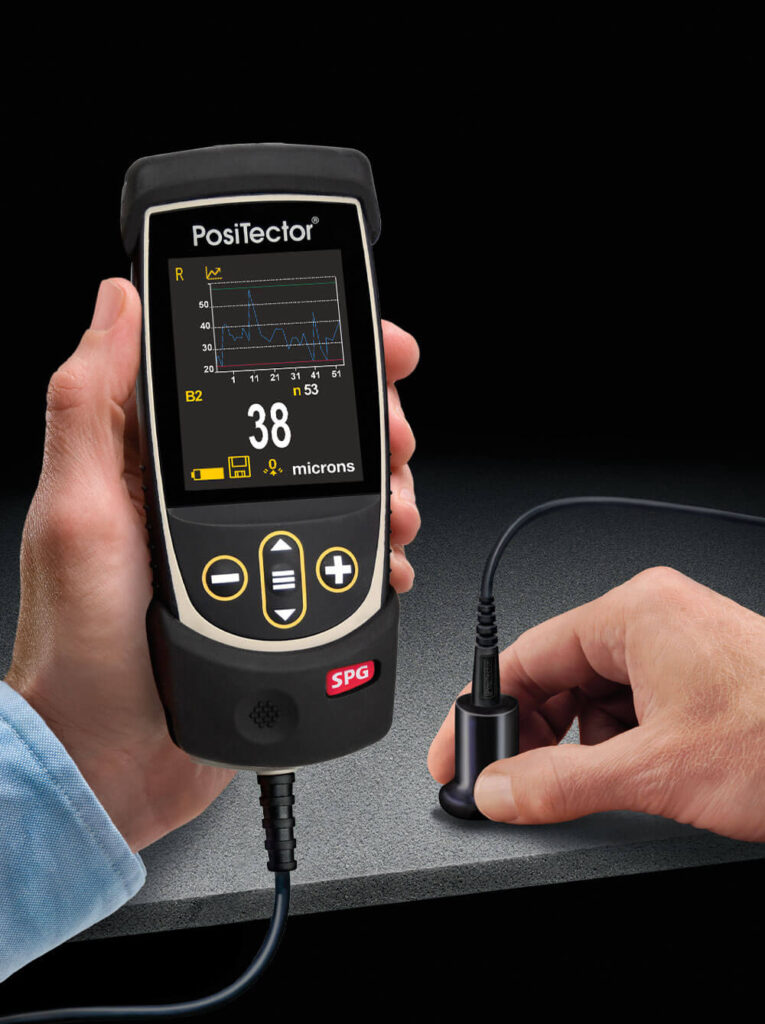
Att mäta ytjämnhet innebär att man undersöker eller avbildar ytan och extraherar karakteristiska parametrar (Ra, Rz, etc.). Nedan följer vanliga mätmetoder och riktlinjer.
Kontaktpenna Profilometri
En av de mest använda metoderna är mekanisk nålprofilometri. En diamantnål (eller liknande hård spets) dras i sidled över ytan med kontrollerad hastighet och tryck. Nålens vertikala rörelse registrerar ytprofilen över en specificerad utvärderingslängd. Från den profilen beräknas olika statistiska ytjämnhetsparametrar (Ra, Rz, etc.).
Viktiga överväganden inkluderar:
Gränslängd / filter : för att separera ojämnheter från vågighet.
Samplingslängd och antal sampel : flera segment kan mätas och medelvärdet beräknas.
Stylusspetsradie och kraft : måste passa ytans geometri och hårdhet för att undvika skador eller distorsion.
Kalibrering och standardisering : instrumentet bör följa standarder (t.ex. ISO 4287/4288 eller motsvarande).
Optiska metoder och interferometri
Kontaktfria tekniker använder ljus (t.ex. vitljusinterferometri, konfokalmikroskopi, fokusvariation) eller laserskanning för att rekonstruera yttopografin. Dessa metoder kan fånga areakartor (2D) av ytan, inte bara profillinjer.
Interferometri kan uppnå nanometerkänslighet för högpolerade ytor.
Fokusvariations-/konfokala system är väl lämpade för mer texturerade ytor med måttlig ojämnhet.
Strukturerade ljus-/fransprojektionsmetoder kan också användas för mätningar i ett bredare fält.
Dessa optiska metoder undviker mekanisk kontakt, vilket möjliggör mätning av ömtåliga ytor eller mjuka material där kontakt med pennan kan påverka resultatet.
Jämförande / Replikeringstekniker
I vissa fall tas en replika (avtryck) av ytan (t.ex. polymerharts) och mäts sedan optiskt. Denna metod är användbar när direkt åtkomst är svår.
Bästa praxis / Standarder
Rapportera alltid mätmetod, gränsvärde och provtagningsparametrar.
För konsekvens, använd filtrering (t.ex. Gaussiska filter) för att separera ojämnheter från vågighet.
Använd flera mätspår för att minska variansen.
Jämför mot erkända standarder (ISO, ASME, JIS) för att säkerställa reproducerbarhet.
I praktiska bearbetningsmiljöer mäter typiska instrument inom intervallet: ~0.05 till 10 µm för Ra, ~0.1 till 50 µm för Rz.
Vad är Ra i ytjämnhet?
Ra (aritmetisk genomsnittlig ytjämnhet) är förmodligen det vanligaste måttet som används för att specificera ytjämnhet i bearbetade delar. Det definieras som det aritmetiska medelvärdet av ytprofilens absoluta avvikelser från medelvärdet (referenslinjen) över utvärderingslängden:
Ra=1L∫0L∣z(x)∣ dx\displaystyle Ra = \frac{1}{L} \int_{0}^{L} |z(x)| \, dxRa=L1∫0L∣z(x)∣dx
där z(x)z(x)z(x) är de vertikala avvikelserna från medellinjen och LLL är utvärderingslängden.
Fördelar och begränsningar
Fördel : Ra är lätt att förstå och beräkna; det ger en allmän känsla av "jämnhet".
Begränsning : Eftersom den medelvärdesbildar alla avvikelser (positiva och negativa) lika, kanske den inte återspeglar extrema toppar eller dalar som kan vara kritiska vid tätning eller utmattningsytor. Med andra ord kan två ytor med samma Ra ha mycket olika topografier.
Inom ingenjörspraxis varierar typiska värden för Ra för bearbetade ytor. För finsvarvning eller fräsning är ~0.8 till 3.2 µm vanligt; för slipning eller superfinbearbetning kan Ra sjunka till intervallet 0.1 till 0.8 µm eller lägre. Vissa tumregler föreslår ungefärliga samband (men inte exakta omvandlingar) mellan Ra och andra parametrar som Rz (t.ex. Rz ≈ 7×Ra), även om verkliga ytor ofta avviker från det förhållandet. Eftersom Ra är så allestädes närvarande specificerar många tekniska ritningar helt enkelt till exempel "Ra ≤ 1.6 µm" utan ytterligare utarbetning.
Vad är Rz i ytjämnhet?
Rz är en annan vanlig ojämnhetsparameter som bättre fångar extrema avvikelser (toppar och dalar). I många internationella standarder definieras Rz som medelvärdet av de vertikala avstånden mellan den högsta toppen och den lägsta dalen över flera samplingslängder (vanligtvis fem). I själva verket är processen:
Dela upp utvärderingens längd i delsegment (t.ex. fem segment).
I varje segment, identifiera den högsta topphöjden över medelvärdet och det lägsta daldjupet under medelvärdet.
Beräkna det vertikala avståndet från topp till dal i varje segment.
Medelvärdet av dessa avstånd: det ger Rz.
Således är Rz mer känslig för isolerade toppar eller djupa dalar som annars skulle kunna maskeras i ett Ra-baserat medelvärde. Det används ofta i tillämpningar där sådana avvikelser kan ha funktionella konsekvenser – till exempel i tätningsytor, utmattningskritiska delar eller sammankopplade mekaniska gränssnitt. Eftersom Rz fokuserar på extremer snarare än genomsnittliga avvikelser antar det ofta ett högre numeriskt värde än Ra för samma yta. Det vill säga, vanligtvis är Ra < Rz. I vissa fall kan en konstruktionsritning kräva både Ra- och Rz-parametrar för att mer fullständigt definiera den önskade ytkaraktären.
En vanlig praktisk regel är att för en "normal" bearbetningsyta kan Rz vara ungefär 6–10 gånger Ra, men detta är ungefärligt och beror starkt på bearbetningsprocess, material, verktygsskick etc.
Vad är betydelsen av ytjämnhet?
Ytjämnhet är inte bara ett tekniskt tal – det har konkreta konsekvenser för hur en komponent fungerar. Nedan följer de viktigaste anledningarna till varför det är viktigt att kontrollera ytjämnheten.
Friktions-, slitage- och kontaktmekanik
Grova ytor tenderar att ha högre friktion eftersom mikroskopiska ojämnheter kommer i kontakt med varandra, vilket ökar motståndet. I glidande eller roterande delar (lager, axlar, kammar) kan överdriven ojämnhet accelerera slitage eller orsaka oönskad friktionsvärme. Omvänt kan ytor som är för släta minska friktionen men förlora den smörjmedelshållande förmåga som mikroskopiska dalar ger.
Utmattningslivslängd och sprickinitiering
Yttoppar (ojämnheter) fungerar ofta som spänningskoncentratorer, särskilt under cyklisk belastning. Djupa dalar eller repor kan vara initieringspunkter för sprickor. Därför kan minskad ytjämnhet och kontroll av extrema avvikelser i utmattningskänsliga delar (t.ex. flyg-, fordons-, medicinindustrin) avsevärt förbättra livslängden.
Tätningsytor
Vid tätningsapplikationer (t.ex. O-ringar, packningar, tryckgränssnitt) måste ytan vara tillräckligt slät för att undvika läckage, men samtidigt ha en mikrostruktur som möjliggör tätningskontakt. För stora toppar eller dalar kan försämra tätningen; en för slät yta kan främja läckage eller fel under tryck.
Beläggningsvidhäftning och ytbehandlingar
Vid applicering av plätering, målning eller andra ytbehandlingar förbättrar en kontrollerad ytjämnhetsprofil vidhäftningen. Mikroskopiska dalar fungerar som "ankare" för beläggningar. En för slät yta kan minska bindningsstyrkan; en för grov yta kan fånga spänningar eller defekter.
Estetik och optiska ytor
I konsumentdelar, synliga delar och precisionsoptik påverkar ytjämnheten hur ljus interagerar med ytan (reflektion, spridning, glans). Lägre ytjämnhet ger bättre optiska egenskaper. I dessa fall är en mycket tät ytbehandling avgörande.
Dimensionsnoggrannhet och funktionell utbytbarhet
I precisionsmonteringar kan ytjämnhet påverka passform, tolerans och funktionellt utbyte. Till exempel kan ytor avsedda att glida eller justeras kräva noggrann kontroll av ytjämnheten för att undvika friktion eller bindning.
Tillverkningskostnad och tid
Att uppnå ultralåg ytjämnhet kräver ofta långsammare skärning, lättare skärdjup, flera finbearbetningsoperationer (slipning, polering) eller fler inspektioner. Att specificera den jämnast möjliga ytjämnheten som fortfarande uppfyller funktionella krav är därför ett kostnadsoptimeringsbeslut.
Sammanfattningsvis är kontroll av ytjämnhet en viktig skärningspunkt mellan funktionalitet, tillförlitlighet och tillverkningsbarhet.
Symbolisk representation av ytjämnhet
På ritningar och tekniska specifikationer anges ytjämnhet ofta med standardsymboler och notationer. Att förstå dessa symboler hjälper till att entydigt kommunicera kraven.
Symboler för ytjämnhet (ISO/ANSI)
En vanlig symbol är en bockmarkering (som ett "V"-form) med ytterligare anteckningar som anger parametrar (t.ex. Ra-värde, bearbetningsriktning, läggning).
Grundsymbolen kan innehålla:
Ytjämnhetsparametern (t.ex. Ra ≤ 1.6 µm).
Den tillåtna bearbetningsmetoden (t.ex. ”bearbetning tillåten” eller överstruken ”endast läggning/slipning”).
Läggningsriktningen (pilar eller markeringar som visar den dominerande mikrospårsriktningen).
I ISO 1302 (eller senare standarder) finns det mer detaljerade utformningar av beskrivningar: symboler med ytterligare fält för att ange övre/undre gränser, ytkvalitet, arbetsmetod etc. Ytjämnhetsgrad (N-nummer)
I vissa standarder (t.ex. DIN/ISO) betecknas ytjämnhetsgrader med N1 till N12 , vilket motsvarar maximala Ra-intervall. Till exempel:
N12 → Ra = 50 µm
N8 → Ra = 3.2 µm
N5 → Ra = 0.4 µm
N1 → Ra = 0.025 µm
Dessa sortnummer är användbara förkortningar på ritningar (t.ex. ”Ytfinish N8”) snarare än att skriva ett numeriskt Ra varje gång.
Ytterligare symboler / kvalificeringar
U / L (övre / nedre): för att ange ensidiga toleranser (t.ex. endast en övre ytjämnhetsgräns).
Kvalificerare för ”All textur” eller ”exkluderad textur” : anger om vissa yttexturer (grader, avfasade kanter) ingår i mätningen.
Läggningspilar eller mönster: som indikerar den dominerande orienteringen av ytspår (t.ex. parallella, radiella, omkretsmässiga).
Upphöjd skrift eller suffix : t.ex. ”Ra = 1.6 µm” kan anges bredvid symbolen för ytjämnhet.
Vid generering av tillverkningsritningar är det bäst att inkludera hela betydelsen (t.ex. parameter, tillåtet område, mätmetodreferens) för att undvika tvetydighet.
Förhållandet mellan bearbetningsteknik och ytjämnhet
Ytjämnheten som uppnås på en detalj är nära kopplad till bearbetningsmetoden, verktygsgeometrin, materialegenskaperna och bearbetningsparametrarna. Nedan följer en sammanfattning av hur olika bearbetningstekniker påverkar ytjämnheten och strategier för att optimera den.

Vrida
Svarvning (på svarv) ger ofta ytor med spiralformade verktygsspår. Den uppnåeliga ytjämnheten beror till stor del på:
Matningshastighet : lägre matning tenderar att ge lägre ojämnhet (finare yta).
Skärdjup : lättare snitt minskar verktygets nedböjning och vibrationer.
Verktygsnosradie : en större nosradie jämnar ut övergångar men kan öka skärkrafterna.
Verktygsslitage : slitna verktyg försämrar ytkvaliteten.
Arbetsstyckets styvhet och vibrationer : vibrationer (vibrationer) ökar ojämnheten.
Skärhastighet : inom vissa gränser kan högre hastighet minska uppbyggnaden av egg och förbättra ytan, men ökar även värmeutvecklingen.
Typiskt Ra för svarvning kan variera från cirka 1.6 till 6.3 µm under standardförhållanden.
Fräsning
Fräsning introducerar intermittent skärning, vilket kan leda till scallopsmönster mellan intilliggande verktygspassager.
Överstegsbredd : mindre översteg minskar vinklar och ger jämnare ytor.
Matning per tand : lägre matning per tand ger finare finish.
Verktygsgeometri (spiral, beläggning, eggskärpa) : bättre geometri hjälper till att minska ytdefekter.
Spindelhastighet och skärhastighet : optimerad hastighet minskar oönskad interaktion mellan verktyg och arbetsstycke.
Verktygsvibrationer och vibrationer : stabilitet är avgörande.
Skärkast : minimalt kasta säkerställer jämnt ingrepp.
Typiskt Ra från malning kan ligga i intervallet 0.8 till 6.3 µm beroende på förhållandena.
Slipning och superfinishing
Slipning, särskilt yt- eller rundslipning, kan ge mycket finare ytor:
Finslipmedel / mikroslipning : kan nå Ra-värden på 0.1 till 0.8 µm (eller lägre).
Högprecisionsskivor och putsning : det är viktigt att säkerställa skivkvaliteten och putsningen.
Kylvätska, matning, hastighet : dessa måste kontrolleras smidigt.
Vibrationskontroll : maskinens styvhet, dämpning och balansering påverkar finishkvaliteten.
Superfinishing, honing, läppning eller polering kan sänka ytjämnheten till och med under 0.05 µm i vissa optiska eller precisionskomponenter.
Elektrisk urladdningsbearbetning (EDM)
Gnistgnistning producerar grova ytor på grund av gnisterosion, men med fina ytbehandlingspotentialer:
Typisk gnistgrovhet kan vara 0.3 till 2.0 µm (med finfinbearbetning).
Sekundärpolering eller mikrofinish kan minska ojämnheten ytterligare.
Andra processer (t.ex. laser, plasma, additiv)
I icke-traditionella processer tenderar ytjämnheten att vara högre, och efterbearbetning eller finbearbetning krävs ofta. För CNC-finbearbetning av additiva delar förfinar ofta sekundärfräsning eller slipning ytkvaliteten.
Avvägningar och begränsningar
Kostnad kontra ytbehandling : att uppnå ultrasläta ytor kostar mer tid, verktyg, inspektion och eventuella kasseringar.
Toleranskoppling : mycket snäva dimensionstoleranser kan kräva ultrafin ytbehandling.
Materialbeteende : vissa material (spröda, svårbearbetade) kan begränsa uppnåelig ytjämnhet.
Tillgänglighet och geometri : djupa hålrum, hål, komplexa former kan begränsa åtkomst eller verktygsalternativ; att uppnå jämn ytjämnhet blir mer utmanande.
Termiska effekter och kvarvarande spänningar : värme och kvarvarande spänningar kan förvränga mikrostrukturen och påverka ytbehandlingen.
Strategi för processurval
Ett pragmatiskt tillvägagångssätt inom precisionstillverkning är:
Definiera funktionskravet (t.ex. glidning, tätning, kosmetiskt, utmattning).
Välj den grövsta acceptabla ytan som fortfarande uppfyller funktionella behov (för att minimera kostnaden).
Designa verktygsbanor, matningar, hastigheter och verktygsgeometri för att närma sig den ojämnheten.
Använd endast efterbehandlingsoperationer (slipning, polering) där det är nödvändigt.
Inspektera vid mellanliggande steg för att bekräfta att målen för ytjämnhet uppfylls.
Eftersom ytjämnheter uppstår från hela bearbetningskedjan – från maskindynamik, verktygstillstånd, skärförhållanden, fixtur och materialbeteende – är kontinuerlig övervakning och justering avgörande för att tillförlitligt uppfylla specifikationerna.
Om Precionn
I strävan efter precision och kvalitet lägger Precionn stor vikt vid ytintegritet såväl som dimensionsnoggrannhet. Som ett bearbetningsföretag som betjänar internationella kunder upprätthåller Precionn strikta kvalitetskontrollprotokoll och använder avancerade profilometrar, optiska ytmätningssystem och återkopplingsslingor i tillverkningen för att säkerställa att den specificerade ytjämnheten uppnås tillförlitligt. Oavsett om kunderna behöver måttliga ytbehandlingar eller ultrafina ytor för tätningar, lager eller kosmetiska delar, arbetar Precionn nära dem för att balansera prestanda, tillverkningsbarhet och kostnad, och levererar delar som uppfyller både makrotolerans- och mikroytspecifikationer.
Om du vill ha en konsultation om hur ytjämnhet påverkar din komponents prestanda eller en offert som inkluderar kontroll av ytjämnhet, är Precionns ingenjörsteam redo att hjälpa dig.