
Nozik ishlov berish sohasida sirt pürüzlülüğü, qismlarning nafaqat o'lchovli bardoshliklarga mos kelishini, balki vaqt o'tishi bilan ishonchli ishlashini ta'minlashda markaziy rol o'ynaydi. Ushbu maqola sirt pürüzlülüğü haqida do'stona, uchinchi shaxsning umumiy nuqtai nazarini taqdim etadi: bu nima, u qanday o'lchanadi, uning umumiy ko'rsatkichlari nima va ishlov berish jarayonlari unga qanday ta'sir qiladi. Oxirida, Precionn o'zining ishlov berish xizmatlarida sirt pürüzlülüğüne qanday yondashishi haqida qisqacha ma'lumot mavjud.
Sirt pürüzlülüğü nima?
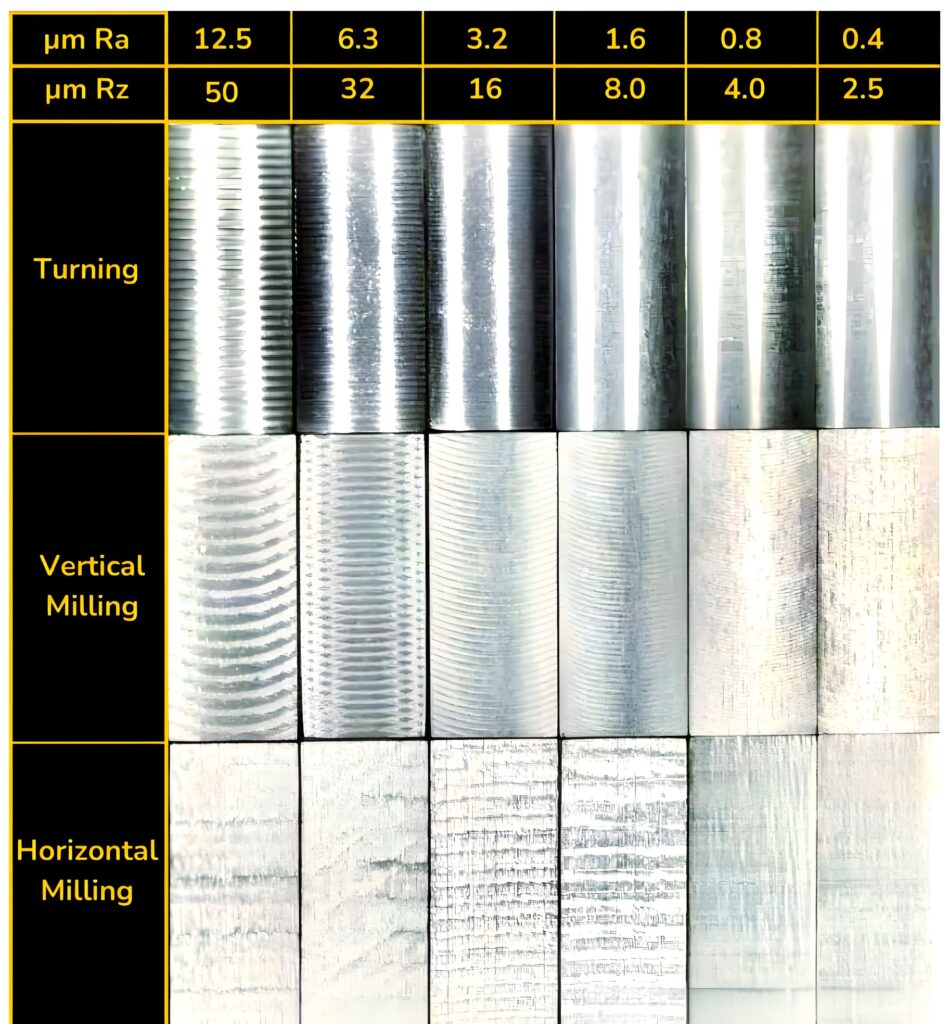
Sirt pürüzlülüğü, ideal silliq shakldan kichik og'ishlar bilan tavsiflangan qism yuzasining mikroskopik teksturasini anglatadi. Bu og'ishlar ishlov berish, silliqlash, abrazivlash yoki boshqa sirt operatsiyalari natijasida yuzaga keladigan cho'qqilar va vodiylar sifatida namoyon bo'ladi. Ba'zan "sirtni pardozlash" bilan bir-birining o'rnida ishlatilsa-da, qat'iy aytganda, sirtni pardozlash qatlam , to'lqinlilik va pürüzlülük komponentlarini o'z ichiga oladi; ammo ko'pgina muhandislik chizmalarida faqat pürüzlülük ko'rsatilgan yoki nazorat qilinadi. Amaliy nuqtai nazardan, sirt pürüzlülüğü ishlab chiqarish jarayonining barmoq izidir - bu kesish asboblari, abrazivlar yoki boshqa jarayonlar qoldirgan "mikro landshaft". Yuqori aniqlikdagi qismlarda bu mikro landshaft ishqalanish, aşınma, muhr ishlashi, charchoq muddati, qoplama yopishishi va boshqalarga ta'sir qilishi mumkin.
Sanoat sharoitida odatdagidek ishlov beriladigan yuzalar (tornalama, frezalash) mikrometr (mkm) oralig'ida pürüzlülüğü ko'rsatishi mumkin; ancha nozik pardozlash silliqlash yoki jilo talab qiladi. Pürüzlülük tabiatan statistik o'lchov bo'lganligi sababli, muhandislar ko'pincha bir nechta izlarni tanlaydilar yoki pürüzlülüğü uzun to'lqin uzunlikdagi to'lqinlilikdan yoki shakl xatosidan ajratish uchun filtrlarni qo'llaydilar.
Sirt pürüzlülüğünü qanday o'lchash mumkin?
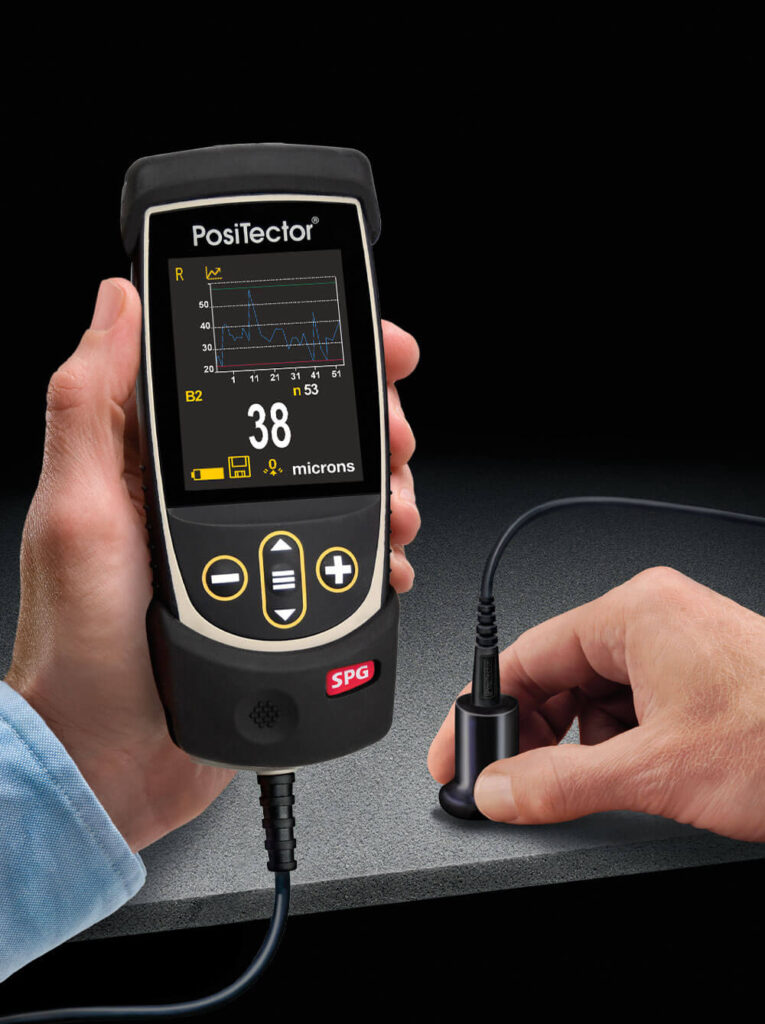
Sirt pürüzlülüğünü o'lchash sirtni zondlash yoki tasvirlash va xarakterli parametrlarni (Ra, Rz va boshqalar) chiqarishni o'z ichiga oladi. Quyida umumiy o'lchash usullari va ko'rsatmalari keltirilgan.
Stylus Profilometry bilan bog'laning
Eng keng tarqalgan usullardan biri mexanik stilus profilometriyasidir. Olmos stilus (yoki shunga o'xshash qattiq uchi) boshqariladigan tezlik va bosimda sirt bo'ylab lateral ravishda tortiladi. Stylusning vertikal harakati belgilangan baholash uzunligi bo'yicha sirt profilini qayd qiladi. Bu profildan turli statistik pürüzlülük parametrlari (Ra, Rz va boshqalar) hisoblanadi.
Asosiy fikrlarga quyidagilar kiradi:
Kesish uzunligi / filtr : pürüzlülüğü to'lqinlilikdan ajratish uchun.
Namuna olish uzunligi va namunalar soni : bir nechta segmentlarni o'lchash va o'rtacha hisoblash mumkin.
Stilus uchi radiusi va kuchi : shikastlanish yoki buzilishning oldini olish uchun sirt geometriyasi va qattiqligiga mos kelishi kerak.
Kalibrlash va standartlashtirish : asbob standartlarga (masalan, ISO 4287/4288 yoki unga tenglashtirilgan) muvofiq bo'lishi kerak.
Optik usullar va interferometriya
Kontaktsiz usullar sirt topografiyasini qayta qurish uchun yorug'likdan (masalan, oq yorug'lik interferometriyasi, konfokal mikroskopiya, fokus o'zgarishi) yoki lazerli skanerdan foydalanadi. Bu usullar faqat profil chiziqlarini emas, balki hududiy (2D) sirt xaritalarini ham olishi mumkin.
Interferometriya yuqori darajada sayqallangan sirtlar uchun nanometr o'lchamidagi sezgirlikka erishishi mumkin.
Fokus-variatsiya/konfokal tizimlar o'rtacha pürüzlülüğe ega bo'lgan ko'proq teksturali sirtlarga juda mos keladi.
Strukturalangan yorug'lik/chekka proyeksiyalash usullari kengroq maydon o'lchovlari uchun ham qo'llanilishi mumkin.
Ushbu optik yondashuvlar mexanik aloqadan qochadi, bu esa nozik yuzalar yoki yumshoq materiallarni o'lchash imkonini beradi, bunda qalam tegishi natijaga ta'sir qilishi mumkin.
Qiyosiy / Replikatsiya texnikasi
Ba'zi hollarda sirtning nusxasi (tasviri) olinadi (masalan, polimer qatroni) va keyin optik o'lchanadi. Bu usul to'g'ridan-to'g'ri kirish qiyin bo'lganda foydalidir.
Eng yaxshi amaliyotlar/standartlar
Har doim o'lchash usuli, kesish va namuna olish parametrlari haqida xabar bering.
Qat'iylik uchun, pürüzlülüğü to'lqinlilikdan ajratish uchun filtrlashni qo'llang (masalan, Gauss filtrlari).
Dispersiyani kamaytirish uchun bir nechta o'lchov izlaridan foydalaning.
Qayta ishlab chiqarishni ta'minlash uchun tan olingan standartlar (ISO, ASME, JIS) bilan solishtiring.
Amaliy ishlov berish sozlamalarida odatiy asboblar diapazonlarda o'lchanadi: Ra uchun ~0.05 dan 10 µm gacha, Rz uchun ~0.1 dan 50 µm gacha.
Sirt pürüzlülüğünde Ra nima?
Ra (arifmetik o'rtacha pürüzlülük), ishlov berilgan qismlarda sirt pürüzlülüğünü aniqlash uchun ishlatiladigan eng keng tarqalgan metrikadir. U sirt profilining o'rtacha (mos yozuvlar) chizig'idan baholash uzunligi bo'yicha mutlaq og'ishlarining arifmetik o'rtacha qiymati sifatida aniqlanadi:
Ra=1L∫0L∣z(x)∣ dx\displaystyle Ra = \frac{1}{L} \int_{0}^{L} |z(x)| \, dxRa=L1∫0L∣z(x)∣dx
Bu yerda z(x)z(x)z(x) oʻrtacha chiziqdan vertikal ogʻishlar, LLL esa baholash uzunligi.
Afzalliklar va cheklovlar
Afzalligi : Ra ni tushunish va hisoblash oson; u umumiy "silliqlik" ma'nosini beradi.
Cheklov : Chunki u barcha og'ishlarni (ijobiy va salbiy) teng ravishda o'rtacha baholaydi, muhrlanish yoki charchoq yuzalarida muhim bo'lishi mumkin bo'lgan ekstremal cho'qqilar yoki vodiylarni aks ettirmasligi mumkin. Boshqacha qilib aytganda, bir xil Ra ga ega ikkita sirt juda boshqacha topografiyaga ega bo'lishi mumkin.
Muhandislik amaliyotida ishlov berilgan yuzalar uchun Ra ning tipik qiymatlari farqlanadi. Nozik torna yoki frezalash uchun ~ 0.8 dan 3.2 mikrongacha keng tarqalgan; silliqlash yoki pardozlash uchun Ra 0.1 dan 0.8 mkm gacha yoki undan pastroq diapazonga tushishi mumkin. Ba'zi qoidalar Ra va Rz (masalan, Rz ≈ 7×Ra) kabi boshqa parametrlar o'rtasidagi taxminiy munosabatlarni (aniq konvertatsiya bo'lmasa ham) taklif qiladi, lekin haqiqiy yuzalar ko'pincha bu nisbatdan chetga chiqadi. Ra juda keng tarqalganligi sababli, ko'plab muhandislik chizmalarida, masalan, "Ra ≤ 1.6 µm" batafsil ko'rsatilmagan.
Sirt pürüzlülüğünde Rz nima?
Rz - bu ekstremal og'ishlarni (cho'qqilar va vodiylar) yaxshiroq aks ettiradigan yana bir keng tarqalgan qo'pollik parametri. Ko'pgina xalqaro standartlarda Rz bir nechta namuna olish uzunliklarida (odatda beshta) eng yuqori cho'qqi va eng past vodiy orasidagi vertikal masofalarning o'rtacha qiymati sifatida belgilanadi. Aslida, jarayon quyidagicha:
Baholash uzunligini kichik segmentlarga ajrating (masalan, beshta segment).
Har bir segmentda o'rtachadan eng yuqori cho'qqi balandligini va o'rtachadan pastroq vodiyning eng past chuqurligini aniqlang.
Har bir segmentda tepadan vodiyga vertikal masofani hisoblang.
O'rtacha masofalar: bu Rz ni beradi.
Shunday qilib, Rz izolyatsiyalangan cho'qqilarga yoki chuqur vodiylarga nisbatan sezgirroq bo'lib, ular aks holda Ra-ga asoslangan o'rtacha ko'rsatkichda maskalanishi mumkin. U ko'pincha bunday og'ishlar funktsional ta'sirga ega bo'lishi mumkin bo'lgan ilovalarda qo'llaniladi - masalan, muhrlangan sirtlarda, charchoqning muhim qismlarida yoki birlashtirilgan mexanik interfeyslarda. Rz o'rtacha og'ishlarga emas, balki ekstremallarga e'tibor qaratganligi sababli, u ko'pincha bir xil sirt uchun Ra ga qaraganda yuqori raqamli qiymatni qabul qiladi. Ya'ni, odatda Ra < Rz. Ba'zi hollarda dizayn chizmasi istalgan sirt xarakterini to'liqroq aniqlash uchun Ra va Rz parametrlarini talab qilishi mumkin.
Umumiy amaliy qoidalardan biri shundaki, "normal" ishlov berish yuzasi uchun Rz taxminan 6-10 marta Ra bo'lishi mumkin, ammo bu taxminiy va ishlov berish jarayoniga, materialga, asbob sharoitlariga va hokazolarga bog'liq.
Sirt pürüzlülüğünün ahamiyati nimada?
Sirtning pürüzlülüğü shunchaki texnik raqam emas - bu komponent qanday ishlashiga sezilarli ta'sir ko'rsatadi. Quyida sirt pürüzlülüğünü nazorat qilish muhim bo'lgan asosiy sabablar keltirilgan.
Ishqalanish, aşınma va kontakt mexanikasi
Qo'pol yuzalar ishqalanish darajasi yuqori bo'ladi, chunki mikroskopik asperliklar bir-biriga tegib, qarshilikni oshiradi. Sürgülü yoki aylanadigan qismlarda (rulmanlar, miller, kameralar) haddan tashqari pürüzlülük aşınmayı tezlashtirishi yoki kiruvchi ishqalanish issiqligini keltirib chiqarishi mumkin. Aksincha, juda silliq yuzalar ishqalanishni kamaytirishi mumkin, ammo mikroskopik vodiylar ta'minlaydigan moylash materiallarini ushlab turish qobiliyatini yo'qotishi mumkin.
Charchoq hayoti va yorilish boshlanishi
Yuzaki cho'qqilar (buzg'unchilik) ko'pincha, ayniqsa tsiklik yuk ostida, stressni kontsentrator sifatida ishlaydi. Chuqur vodiylar yoki chizmalar yoriqlar uchun boshlang'ich nuqta bo'lishi mumkin. Shuning uchun, charchoqqa sezgir qismlarda (masalan, aerokosmik, avtomobil, tibbiy) sirt pürüzlülüğünü kamaytirish va haddan tashqari og'ishlarni nazorat qilish uzoq umr ko'rishni sezilarli darajada yaxshilaydi.
Muhrlash yuzalari
Sızdırmazlık ilovalarida (masalan, O halqalari, qistirmalari, bosim interfeyslari) sirt oqmasligi uchun etarlicha silliq bo'lishi kerak, ammo muhrlangan aloqani ta'minlaydigan mikro tuzilishga ega bo'lishi kerak. Haddan tashqari tepaliklar yoki vodiylar muhrlanishni buzishi mumkin; juda silliq sirt bosim ostida oqish yoki ishlamay qolishiga olib kelishi mumkin.
Qoplama yopish va sirt ishlov berish
Qoplama, bo'yash yoki boshqa sirt muolajalarini qo'llashda boshqariladigan pürüzlülük profili yopishqoqlikni yaxshilaydi. Mikroskopik vodiylar qoplamalar uchun "langar" beradi. Juda silliq sirt bog'lanish kuchini kamaytirishi mumkin; juda qo'pol stress yoki nuqsonlarni ushlab turishi mumkin.
Estetika va optik yuzalar
Iste'molchi qismlarida, ko'rinadigan qismlarda va aniq optikada sirt pürüzlülüğü yorug'likning sirt bilan o'zaro ta'siriga ta'sir qiladi (aks etish, tarqalish, porlash). Pastki pürüzlülük yaxshi optik sifatlarni beradi. Bunday hollarda juda qattiq sirtni tugatish juda muhimdir.
O'lchov aniqligi va funktsional almashinuv
Nozik yig'ilishlarda sirt pürüzlülüğü moslashish, bardoshlik va funktsional almashinuvga ta'sir qilishi mumkin. Masalan, siljish yoki tekislash uchun mo'ljallangan yuzalar ishqalanish yoki bog'lanishning oldini olish uchun qattiq pürüzlülük nazoratini talab qilishi mumkin.
Ishlab chiqarish narxi va vaqti
O'ta past pürüzlülüğe erishish uchun ko'pincha sekinroq kesish, engilroq kesish chuqurligi, bir nechta pardozlash operatsiyalari (silliqlash, parlatish) yoki ko'proq tekshiruvlar talab etiladi. Shunday qilib, hali ham funktsional talablarga javob beradigan eng silliq amalga oshirilishi mumkin bo'lgan pürüzlülüğü ko'rsatish xarajatlarni optimallashtirish qaroridir.
Xulosa qilib aytganda, sirt pürüzlülüğünü nazorat qilish funksionallik, ishonchlilik va ishlab chiqarish qobiliyatining asosiy kesishishi hisoblanadi.
Sirt pürüzlülüğünün ramziy ifodasi
Muhandislik chizmalarida va texnik tavsiflarda sirt pürüzlülüğü ko'pincha standart belgilar va belgilar bilan ko'rsatiladi. Ushbu belgilarni tushunish talablarni aniq ko'rsatishga yordam beradi.
Yuzaki pürüzlülük belgilari (ISO / ANSI)
Umumiy belgi bu parametrlarni (masalan, Ra qiymati, ishlov berish yo'nalishi, yotqizish) ko'rsatadigan qo'shimcha izohlarga ega bo'lgan tasdiq belgisi ("V" shakli kabi).
Asosiy belgi quyidagilarni o'z ichiga olishi mumkin:
Pürüzlülük parametri (masalan, Ra ≤ 1.6 mkm).
Ruxsat etilgan ishlov berish usuli (masalan, "ishlov berishga ruxsat berilgan" yoki chizilgan "faqat yotqizish / silliqlash").
Yotish yo'nalishi (hokimiyat mikro-truba yo'nalishini ko'rsatadigan o'qlar yoki belgilar).
ISO 1302 standartida (yoki undan yangiroq standartlarda) yanada batafsil tavsif uslublari mavjud: yuqori/pastki chegaralarni, sirt darajasini, ish usulini va hokazolarni belgilash uchun qo'shimcha maydonlarga ega belgilar. Pürüzlülük darajasi (N raqami)
Ba'zi standartlarda (masalan, DIN/ISO), pürüzlülük darajalari maksimal Ra diapazonlariga mos keladigan N1 dan N12 gacha bo'lgan belgilar bilan belgilanadi . Masalan:
N12 → Ra = 50 mkm
N8 → Ra = 3.2 mkm
N5 → Ra = 0.4 mkm
N1 → Ra = 0.025 mkm
Bu daraja raqamlari har safar raqamli Ra ni yozishdan ko'ra, chizmalarda (masalan, “Yuzat pardasi N8”) stenografiya bo'lib xizmat qiladi.
Qo'shimcha belgilar / kvalifikatsiyalar
U / L (yuqori / pastki): bir tomonlama tolerantliklarni belgilash uchun (masalan, faqat yuqori pürüzlülük chegarasi).
“Barcha tekstura” yoki “chiqarib tashlangan tekstura” kvalifikatsiyalari: oʻlchovga maʼlum sirt teksturalari (burmalar, qirralar) kiritilganligini belgilaydi.
O'qlar yoki naqshlarni joylashtirish: sirt oluklarining dominant yo'nalishini ko'rsatadi (masalan, parallel, radial, aylana bo'ylab).
Yuqori indeks yoki qo'shimcha : masalan, pürüzlülük belgisi yonida “Ra = 1.6 µm” yozuvi qo'shilishi mumkin.
Ishlab chiqarish chizmalarini yaratishda noaniqlikni oldini olish uchun to'liq ma'noni (masalan, parametr, ruxsat etilgan diapazon, o'lchash usuli ma'lumotnomasi) kiritish eng yaxshi amaliyotdir.
Ishlov berish texnologiyasi va sirt pürüzlülüğü o'rtasidagi bog'liqlik
Bir qismda erishilgan sirt pürüzlülüğü ishlov berish usuli, asbob geometriyasi, material xususiyatlari va ishlov berish parametrlari bilan chambarchas bog'liq. Quyida turli xil ishlov berish texnologiyalari pürüzlülük va uni optimallashtirish strategiyalariga qanday ta'sir qilishi haqida ma'lumot berilgan.

aylanish
Burilish (tornada) ko'pincha spiral asbob belgilariga ega bo'lgan sirtlarni ishlab chiqaradi. Erishilgan pürüzlülük ko'p jihatdan quyidagilarga bog'liq:
Ovqatlanish tezligi : pastroq ozuqa pastroq pürüzlülüğe (nozik sirt) olib keladi.
Kesish chuqurligi : yengilroq kesmalar asbobning og'ishini va tebranishini kamaytiradi.
Asbobning burun radiusi : kattaroq burun radiusi o'tishlarni tekislaydi, ammo kesish kuchlarini oshirishi mumkin.
Asboblarning aşınması : eskirgan asboblar sirt sifatini pasaytiradi.
Ish qismining qattiqligi va tebranishi : tebranishlar (shovqin) pürüzlülüğü oshiradi.
Kesish tezligi : chegaralar ichida yuqori tezlik to'planish qirralarini kamaytirishi va pardozlashni yaxshilashi mumkin, ammo issiqlikni ham oshirishi mumkin.
Burilish uchun odatiy Ra standart sharoitlarda taxminan 1.6 dan 6.3 mkm gacha bo'lishi mumkin.
Tegirmon
Frezeleme vaqti-vaqti bilan kesishni joriy qiladi, bu esa qo'shni asboblar o'tishlari orasidagi taroq naqshlariga olib kelishi mumkin.
Zinapoyaning kengligi : kichikroq zinapoya dengiz chig'anoqlarini kamaytiradi va silliqroq sirtlarni hosil qiladi.
Har bir tish uchun oziqlantirish : har bir tish uchun pastroq oziqlantirish nozikroq ko'rinish beradi.
Asbob geometriyasi (spiral, qoplama, qirralarning aniqligi) : yaxshiroq geometriya sirt nuqsonlarini kamaytirishga yordam beradi.
Shpindel tezligi va kesish tezligi : optimallashtirilgan tezlik asbob-ishlov beriladigan buyumning kiruvchi o'zaro ta'sirini kamaytiradi.
Asbobning tebranishi va shovqini : barqarorlik juda muhim.
Kesuvchining ishdan chiqishi : minimal ishdan chiqish bir xil ulanishni ta'minlaydi.
Frezeleme paytidagi odatdagi Ra shartlarga qarab 0.8 dan 6.3 mkm gacha bo'lishi mumkin.
Silliqlash va pardozlash
Silliqlash, ayniqsa sirt yoki silindrsimon silliqlash, yanada nozik qoplamalarni berishi mumkin:
Nozik abrazivlar / mikro silliqlash : Ra qiymatlari 0.1 dan 0.8 µm gacha (yoki undan pastroq) yetishi mumkin.
Yuqori aniqlikdagi g'ildiraklar va o'rash : g'ildirak sifati va o'rashni ta'minlash juda muhimdir.
Sovutish suvi, uzatish, tezlik : bular muammosiz boshqarilishi kerak.
Vibratsiyani boshqarish : mashinaning qattiqligi, amortizatsiyasi va muvozanatlashi pardozlash sifatiga ta'sir qiladi.
Superfinishing, honing, lapping yoki polishing ba'zi optik yoki nozik qismlarda pürüzlülüğü hatto 0.05 mkm dan pastga tushirishi mumkin.
Elektr tokini qayta ishlash (EDM)
EDM uchqun eroziyasi tufayli qo'pol sirtlarni hosil qiladi, ammo yaxshi tugatish potentsialiga ega:
Odatda EDM pürüzlülüğü 0.3 dan 2.0 mkm gacha bo'lishi mumkin (nozik pardozlash usullari bilan).
Ikkilamchi parlatish yoki mikro-pardozlash pürüzlülüğü yanada kamaytirishi mumkin.
Boshqa jarayonlar (masalan, lazer, plazma, qo'shimchalar)
Noan'anaviy jarayonlarda sirt pürüzlülüğü yuqoriroq bo'ladi va ko'pincha ishlov berish yoki pardozlashdan keyingi ishlov berish talab qilinadi. Qo'shimcha qismlarni CNC bilan ishlov berish uchun ikkilamchi frezalash yoki silliqlash ko'pincha sirt sifatini yaxshilaydi.
Shartnomalar va cheklovlar
Narx va pardozlash : ultra silliq sirtlarga erishish ko'proq vaqt, asbob-uskunalar, tekshirish va mumkin bo'lgan rad etishlarni talab qiladi.
Bardoshlik ulanishi : juda qattiq o'lchovli bardoshlik ultra nozik pardozlashni talab qilishi mumkin.
Materialning xatti-harakati : ba'zi materiallar (mo'rt, ishlov berish qiyin) erishish mumkin bo'lgan pürüzlülüğü cheklashi mumkin.
Kirish imkoniyati va geometriya : chuqur bo'shliqlar, teshiklar, murakkab shakllar kirish yoki asboblar imkoniyatlarini cheklashi mumkin; bir xil pürüzlülüye erishish qiyinlashadi.
Issiqlik effektlari va qoldiq kuchlanish : issiqlik va qoldiq kuchlanish mikrotuzilmani va zarba qoplamasini buzishi mumkin.
Jarayonni tanlash strategiyasi
Aniq ishlab chiqarishda pragmatik yondashuv:
Funktsional talabni aniqlang (masalan, sirpanish, muhrlash, kosmetika, charchoq).
Hali ham funktsional ehtiyojlarga javob beradigan eng qo'pol, maqbul sirtni tanlang (xarajatlarni minimallashtirish uchun).
Ushbu pürüzlülikka yaqinlashish uchun asboblar yo'llari, oqimlari, tezligi, asbob geometriyasini loyihalash.
Tugatish operatsiyalarini (silliqlash, parlatish) faqat kerak bo'lganda foydalaning.
Qo'pollik maqsadlariga erishilganligini tasdiqlash uchun oraliq bosqichlarda tekshiring.
Sirt pürüzlülüğü butun ishlov berish zanjiridan - mashina dinamikasidan, asbob holatidan, kesish sharoitlaridan, mahkamlashdan va materialning xatti-harakatlaridan kelib chiqqanligi sababli, texnik xususiyatlarni ishonchli bajarish uchun doimiy monitoring va sozlash zarur.
Precionn haqida
Aniqlik va sifatga intilishda Precionn sirt yaxlitligiga, shuningdek, o'lchov aniqligiga katta e'tibor beradi. Xalqaro mijozlarga xizmat ko'rsatuvchi ishlov berish korxonasi sifatida Precionn belgilangan sirt pürüzlülüğüne ishonchli tarzda erishishni ta'minlash uchun ishlab chiqarishda yuqori darajadagi profilometrlar, optik sirt o'lchash tizimlari va teskari aloqa halqalarini qo'llagan holda qat'iy sifat nazorati protokollariga amal qiladi. Mijozlar muhrlash, podshipnik yoki kosmetik qismlar uchun o'rtacha pardozlash yoki ultra yupqa sirtlarni talab qiladimi, Precionn ular bilan ishlash, ishlab chiqarish qobiliyati va narxini muvozanatlash uchun yaqindan hamkorlik qiladi va makro bardoshlik va mikro sirt xususiyatlariga javob beradigan qismlarni yetkazib beradi.
Agar siz sirt pürüzlülüğü komponentingiz ishlashiga qanday ta'sir qilishi haqida maslahat olishni istasangiz yoki pürüzlülük nazoratini o'z ichiga olgan taklifni istasangiz, Precionn muhandislik jamoasi yordam berishga tayyor.