
在精密加工领域,表面粗糙度对于确保零件不仅符合尺寸公差,而且长期可靠地运行至关重要。本文以通俗易懂的第三人称视角,对表面粗糙度进行了概述:它是什么、如何测量、常用指标有哪些,以及加工工艺如何影响它。最后,本文简要介绍了 Precionn 在其加工服务中如何处理表面粗糙度问题。
什么是表面粗糙度?
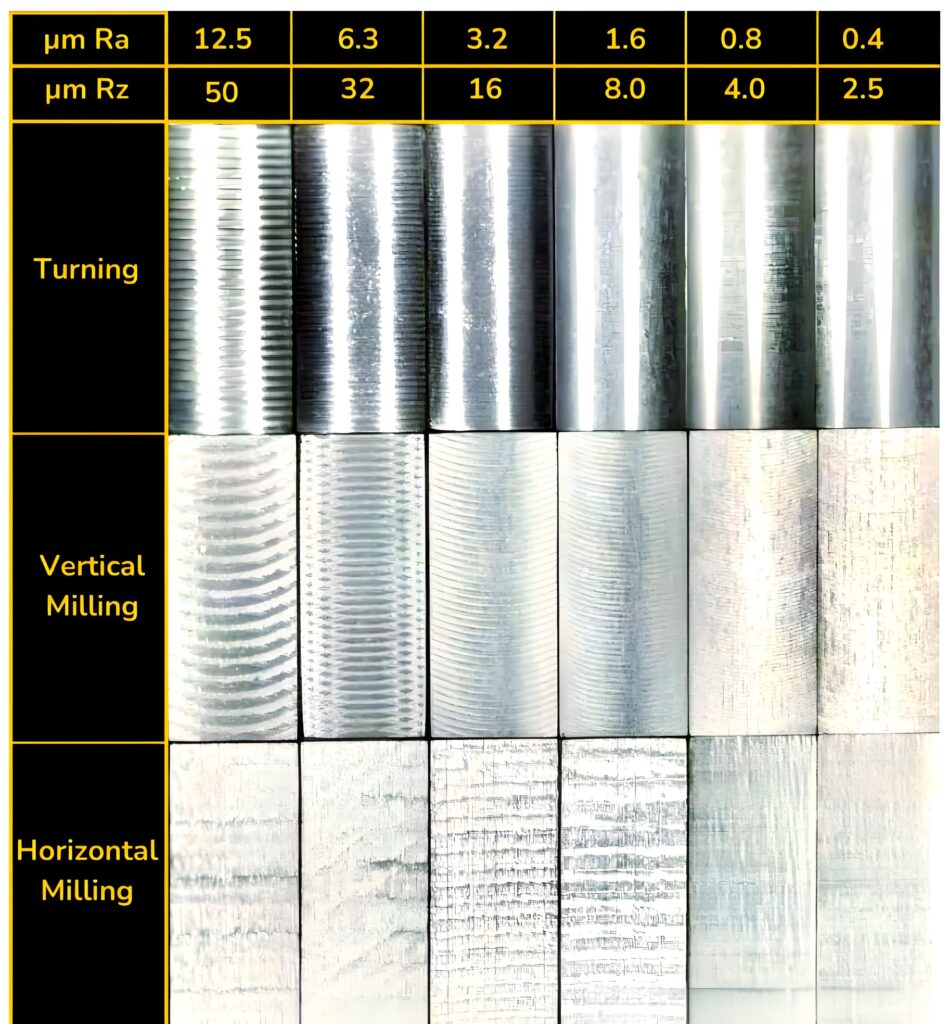
表面粗糙度是指零件表面的微观纹理,其特征在于与理想光滑表面存在细微偏差。这些偏差表现为加工、研磨、抛光或其他表面处理过程中产生的峰谷。虽然有时与“表面光洁度”互换使用,但严格来说,表面光洁度包含纹理、波纹度和粗糙度等要素;然而,在大多数工程图纸中,通常只对粗糙度进行规定或控制。从实际角度来看,表面粗糙度是制造工艺的“指纹”——它是切削刀具、磨料或其他工艺留下的“微观景观”。在高精度零件中,这种微观景观会影响摩擦、磨损、密封性能、疲劳寿命、涂层附着力等诸多方面。
在工业环境中,典型的加工表面(车削、铣削)可能表现出微米 (µm) 范围内的粗糙度;更精细的表面处理需要研磨或抛光。由于粗糙度本质上是一种统计测量,工程师通常会采样多条轨迹或使用滤波器来将粗糙度与长波长波纹度或形状误差隔离开来。
如何测量表面粗糙度?
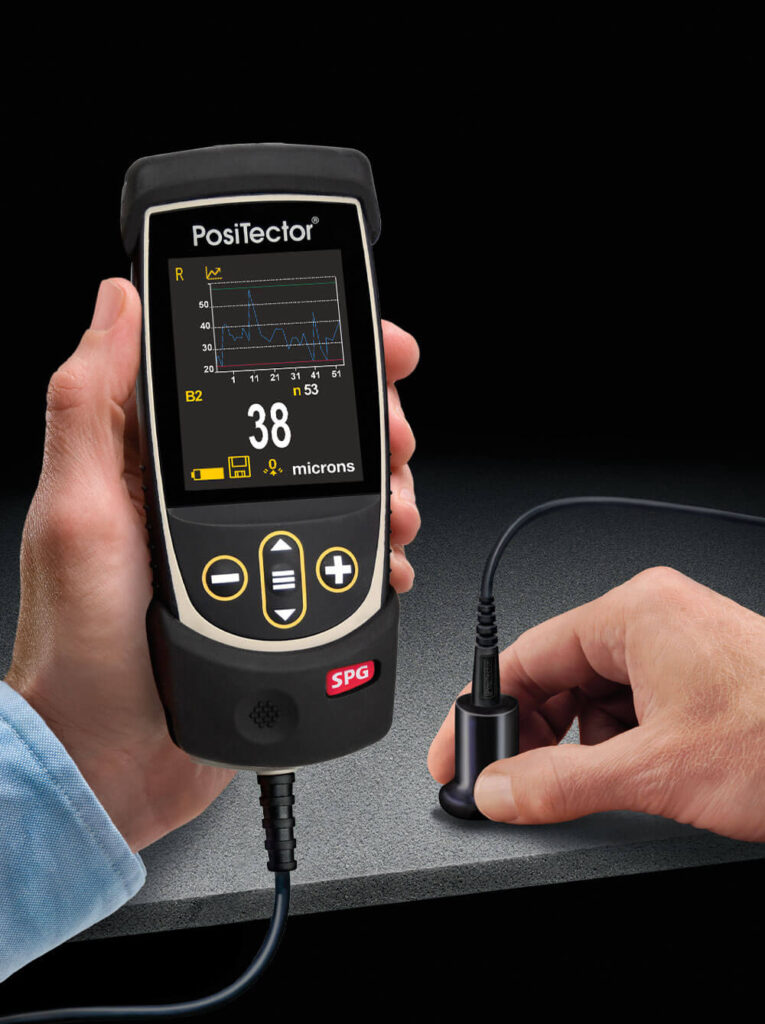
测量表面粗糙度需要探测或成像表面并提取特征参数(Ra、Rz 等)。以下是常见的测量方法和指南。
接触式轮廓测量法
最广泛使用的方法之一是机械触针轮廓测量法。金刚石触针(或类似的硬针尖)以受控的速度和压力横向划过表面。触针的垂直运动记录指定评估长度内的表面轮廓。根据该轮廓,计算各种统计粗糙度参数(Ra、Rz 等)。
主要考虑因素包括:
截止长度/滤波器:用于将粗糙度与波纹度分离。
采样长度和样本数量:可以测量多个片段并取平均值。
触针尖端半径和力度:必须与表面几何形状和硬度相匹配,以避免损坏或变形。
校准和标准化:仪器应遵循标准(例如 ISO 4287/4288 或同等标准)。
光学方法与干涉测量
非接触式技术利用光(例如白光干涉法、共聚焦显微镜、焦距变化)或激光扫描来重建表面形貌。这些方法可以捕捉区域(二维)表面图,而不仅仅是轮廓线。
干涉测量技术可以对高度抛光的表面实现纳米级灵敏度。
焦点变化/共焦系统非常适合纹理较多、粗糙度适中的表面。
结构光/条纹投影方法也可用于更广阔的测量领域。
这些光学方法避免了机械接触,从而能够测量触针接触可能影响结果的精细表面或软材料。
比较/复制技术
在某些情况下,会制作表面的复制品(例如聚合物树脂),然后进行光学测量。当直接测量困难时,这种方法很有用。
最佳实践/标准
始终报告测量方法、截止值和采样参数。
为了保持一致性,应用过滤(例如高斯滤波器)将粗糙度与波纹度分开。
使用多个测量轨迹来减少差异。
与公认的标准(ISO、ASME、JIS)进行比较以确保可重复性。
在实际加工设置中,典型仪器的测量范围为:Ra 为~0.05 至 10 µm,Rz 为~0.1 至 50 µm。
表面粗糙度中的 Ra 是什么?
Ra(算术平均粗糙度)可以说是用于描述机械加工零件表面粗糙度的最常用指标。它定义为表面轮廓线与平均(参考)线之间绝对偏差在评估长度上的算术平均值:
Ra=1L∫0L∣z(x)∣ dx\displaystyle Ra = \frac{1}{L} \int_{0}^{L} |z(x)| \, dxRa=L1∫0L∣z(x)∣dx
其中 z(x)z(x)z(x) 是与平均线的垂直偏差,LLL 是评估长度。
优点和局限性
优点:Ra 易于理解和计算;它能给人一种“平滑度”的总体感觉。
局限性:由于它对所有偏差(正偏差和负偏差)进行等值平均,因此可能无法反映密封或疲劳表面中可能至关重要的极端峰值或谷值。换句话说,Ra 值相同的两个表面可能具有截然不同的形貌。
在工程实践中,加工表面的 Ra 典型值各不相同。对于精车或铣削,Ra 值通常约为 0.8 至 3.2 µm;对于磨削或超精加工,Ra 值可能降至 0.1 至 0.8 µm 甚至更低。一些经验法则建议 Ra 与 Rz 等其他参数之间存在近似关系(尽管并非精确换算)(例如 Rz ≈ 7×Ra),但实际表面通常与该比率存在偏差。由于 Ra 非常普遍,许多工程图纸仅简单地注明,例如“Ra ≤ 1.6 µm”,而未作进一步说明。
表面粗糙度中的 Rz 是什么?
Rz是另一个常用的粗糙度参数,它能更好地反映极端偏差(峰值和谷值)。在许多国际标准中,Rz 定义为多个采样长度(通常为五个)内最高峰和最低谷之间垂直距离的平均值。实际上,其过程如下:
将评估长度划分为子段(例如五个段)。
在每个部分中,确定高于平均值的最高峰高和低于平均值的最低谷深。
计算每个段的峰谷垂直距离。
计算这些距离的平均值:得出 Rz。
因此,Rz 对孤立的峰或深谷更敏感,而这些峰或深谷可能会被基于 Ra 的平均值所掩盖。它通常用于此类偏差可能对功能产生影响的应用中,例如密封表面、易疲劳部件或配合的机械接口。由于 Rz 关注的是极端值而非平均偏差,因此对于同一表面,它通常假设的数值高于 Ra。也就是说,通常 Ra < Rz。在某些情况下,设计图可能需要 Ra 和 Rz 参数才能更完整地定义所需的表面特性。
一个常见的实际规则是,对于“正常”加工表面,Rz 可能约为 Ra 的 6-10 倍,但这只是近似值,并且很大程度上取决于加工工艺、材料、刀具条件等。
表面粗糙度有何意义?
表面粗糙度不仅仅是一个技术数字——它对组件的功能有着切实的影响。以下是控制表面粗糙度至关重要的主要原因。
摩擦、磨损和接触力学
粗糙的表面往往会产生更大的摩擦力,因为微小的凹凸会相互接触,从而增加阻力。在滑动或旋转部件(轴承、轴、凸轮)中,过度粗糙会加速磨损或产生不必要的摩擦热。相反,过于光滑的表面虽然可以减少摩擦,但会失去微小凹谷提供的润滑剂保持能力。
疲劳寿命和裂纹萌生
表面峰(粗糙度)通常会成为应力集中点,尤其是在循环载荷作用下。深谷或划痕则可能成为裂纹的起始点。因此,对于疲劳敏感部件(例如航空航天、汽车、医疗),降低表面粗糙度并控制极端偏差可以显著提高使用寿命。
密封表面
在密封应用中(例如O形圈、垫圈、压力接口),表面必须足够光滑以避免泄漏,同时还应具有微结构以允许密封接触。过多的峰或谷可能会损害密封性;过于光滑的表面可能会导致泄漏或在压力下失效。
涂层附着力和表面处理
在进行电镀、涂漆或其他表面处理时,控制粗糙度轮廓可以提高附着力。微观的凹谷为涂层提供了“锚点”。表面过于光滑可能会降低结合强度;而过于粗糙则可能造成应力或缺陷。
美学与光学表面
在消费类部件、可见光部件和精密光学元件中,表面粗糙度会影响光线与表面的相互作用(反射、散射、光泽)。较低的粗糙度可带来更佳的光学品质。在这些情况下,非常精细的表面处理至关重要。
尺寸精度和功能互换性
在精密装配中,表面粗糙度会影响配合、公差和功能互换。例如,用于滑动或对齐的表面可能需要严格控制粗糙度,以避免摩擦或卡滞。
制造成本和时间
实现超低粗糙度通常需要降低切削速度、减小切削深度、进行多次精加工(磨削、抛光)或更多次检查。因此,在满足功能要求的前提下,指定最平滑的可行粗糙度是一项成本优化决策。
总之,控制表面粗糙度是功能性、可靠性和可制造性的关键交汇点。
表面粗糙度的符号表示
在工程图纸和技术规范中,表面粗糙度通常用标准符号和符号表示。理解这些符号有助于明确地传达要求。
表面粗糙度符号(ISO / ANSI)
常见的符号是复选标记(类似“V”形),带有指示参数的附加注释(例如 Ra 值、加工方向、层位)。
基本符号可能包括:
粗糙度参数(例如 Ra ≤ 1.6 µm)。
允许的加工方法(例如“允许加工”或划掉的“仅铺设/研磨”)。
铺设方向(箭头或标记显示主要微槽方向)。
在 ISO 1302(或更新的标准)中,有更复杂的标注样式:带有附加字段的符号,用于指定上限/下限、表面等级、工作方法等。粗糙度等级(N 数)
在某些标准(例如 DIN/ISO)中,粗糙度等级用N1至N12表示,分别对应于最大 Ra 值范围。例如:
N12 → Ra = 50 微米
N8 → Ra = 3.2 微米
N5 → Ra = 0.4 微米
N1 → Ra = 0.025 微米
这些等级数字在图纸上是有用的简写(例如“表面处理 N8”),而不是每次都写数字 Ra。
附加符号/限定符
U / L(上限 / 下限):用于指定单侧公差(例如,仅指定粗糙度上限)。
“所有纹理”或“排除纹理”限定符:指定测量中是否包含某些表面纹理(毛刺、倒角边缘)。
铺设箭头或图案:指示表面沟槽的主要方向(例如平行、径向、周向)。
上标或后缀:例如,“Ra = 1.6 µm”可以标注在粗糙度符号旁边。
生成制造图纸时,最好包含完整含义(例如参数、允许范围、测量方法参考)以避免歧义。
加工工艺与表面粗糙度的关系
零件的表面粗糙度与加工方法、刀具几何形状、材料特性和加工参数密切相关。下文将详细介绍各种加工技术对粗糙度的影响,以及优化粗糙度的策略。

谈到
车削(在车床上)通常会产生带有螺旋形刀痕的表面。可达到的粗糙度主要取决于:
进给速度:较低的进给速度往往会产生较低的粗糙度(更精细的表面)。
切削深度:切削深度越浅,刀具挠度和振动越小。
刀尖圆弧半径:较大的刀尖圆弧半径可以使过渡更加平滑,但可能会增加切削力。
刀具磨损:磨损的刀具会降低表面质量。
工件刚性和振动:振动(颤动)会增加粗糙度。
切削速度:在一定范围内,较高的速度可以减少积屑瘤并改善表面光洁度,但也会增加热量。
在标准条件下,车削的典型 Ra 范围约为 1.6 至 6.3 µm。
磨
铣削引入了间歇切削,这会导致相邻刀具通道之间出现扇贝图案。
跨步宽度:较小的跨步宽度可以减少波纹,从而产生更光滑的表面。
每齿进给量:每齿进给量越低,加工表面越精细。
刀具几何形状(螺旋度、涂层、刃口锋利度):更好的几何形状有助于减少表面缺陷。
主轴转速和切削速度:优化转速可减少不必要的刀具与工件相互作用。
刀具振动和颤动:稳定性至关重要。
刀具跳动:最小跳动确保均匀啮合。
根据条件不同,铣削的典型 Ra 值可以在 0.8 至 6.3 µm 范围内。
磨削和超精加工
研磨,尤其是表面或圆柱形研磨,可以产生更精细的表面效果:
精细磨料/微研磨:可达到 Ra 值 0.1 至 0.8 µm(或更低)。
高精度砂轮和修整:确保砂轮质量和修整至关重要。
冷却液、进给量、转速:这些都必须控制得当。
振动控制:机器刚度、阻尼和平衡会影响加工质量。
超精加工、珩磨、研磨或抛光甚至可以将某些光学或精密部件的粗糙度降至 0.05 µm 以下。
电火花加工 (EDM)
由于电火花侵蚀,EDM 会产生粗糙的表面,但具有精细加工的潜力:
典型的 EDM 粗糙度可能为 0.3 至 2.0 µm(采用精细加工方法)。
二次抛光或微精加工可以进一步降低粗糙度。
其他工艺(例如激光、等离子、添加剂)
在非传统工艺中,表面粗糙度往往较高,通常需要进行后续加工或精加工。对于增材零件的数控精加工,二次铣削或磨削通常可以改善表面质量。
权衡与约束
成本与表面光洁度:获得超光滑的表面需要更多的时间、工具、检验,并且可能还会出现次品。
公差耦合:非常严格的尺寸公差可能需要超精细的表面处理。
材料特性:某些材料(脆性、难以加工)可能会限制可达到的粗糙度。
可达性和几何形状:深腔、孔洞、复杂形状可能会限制操作空间或工具选择;实现均匀粗糙度变得更加困难。
热效应和残余应力:热量和残余应力会使微观结构变形并影响表面光洁度。
工艺选择策略
精密制造的实用方法是:
定义功能要求(例如滑动、密封、外观、疲劳)。
选择最粗糙的可接受表面,但仍能满足功能需求(以最大限度地降低成本)。
设计刀具路径、进给、速度、刀具几何形状以达到该粗糙度。
仅在必要时使用精加工操作(研磨、抛光)。
在中间阶段进行检查以确认达到粗糙度目标。
由于表面粗糙度来自整个加工链——从机器动力学、刀具状态、切削条件、夹具和材料行为——持续监控和调整对于可靠地满足规格至关重要。
关于Precionn
为了追求精准和品质,Precionn高度重视表面完整性和尺寸精度。作为一家服务于国际客户的机械加工企业,Precionn 秉持严格的质量控制流程,在生产过程中采用高端轮廓仪、光学表面测量系统和反馈回路,以确保可靠地达到规定的表面粗糙度。无论客户需要中等表面光洁度还是用于密封件、轴承件或外观件的超精细表面,Precionn 都与客户紧密合作,在性能、可制造性和成本之间取得平衡,并交付满足宏观公差和微观表面精度要求的零件。
如果您想咨询表面粗糙度如何影响您的组件性能或包括粗糙度控制的报价,Precionn 的工程团队随时准备为您提供帮助。